HWArobotics
KO

팔레트 셔틀 시스템

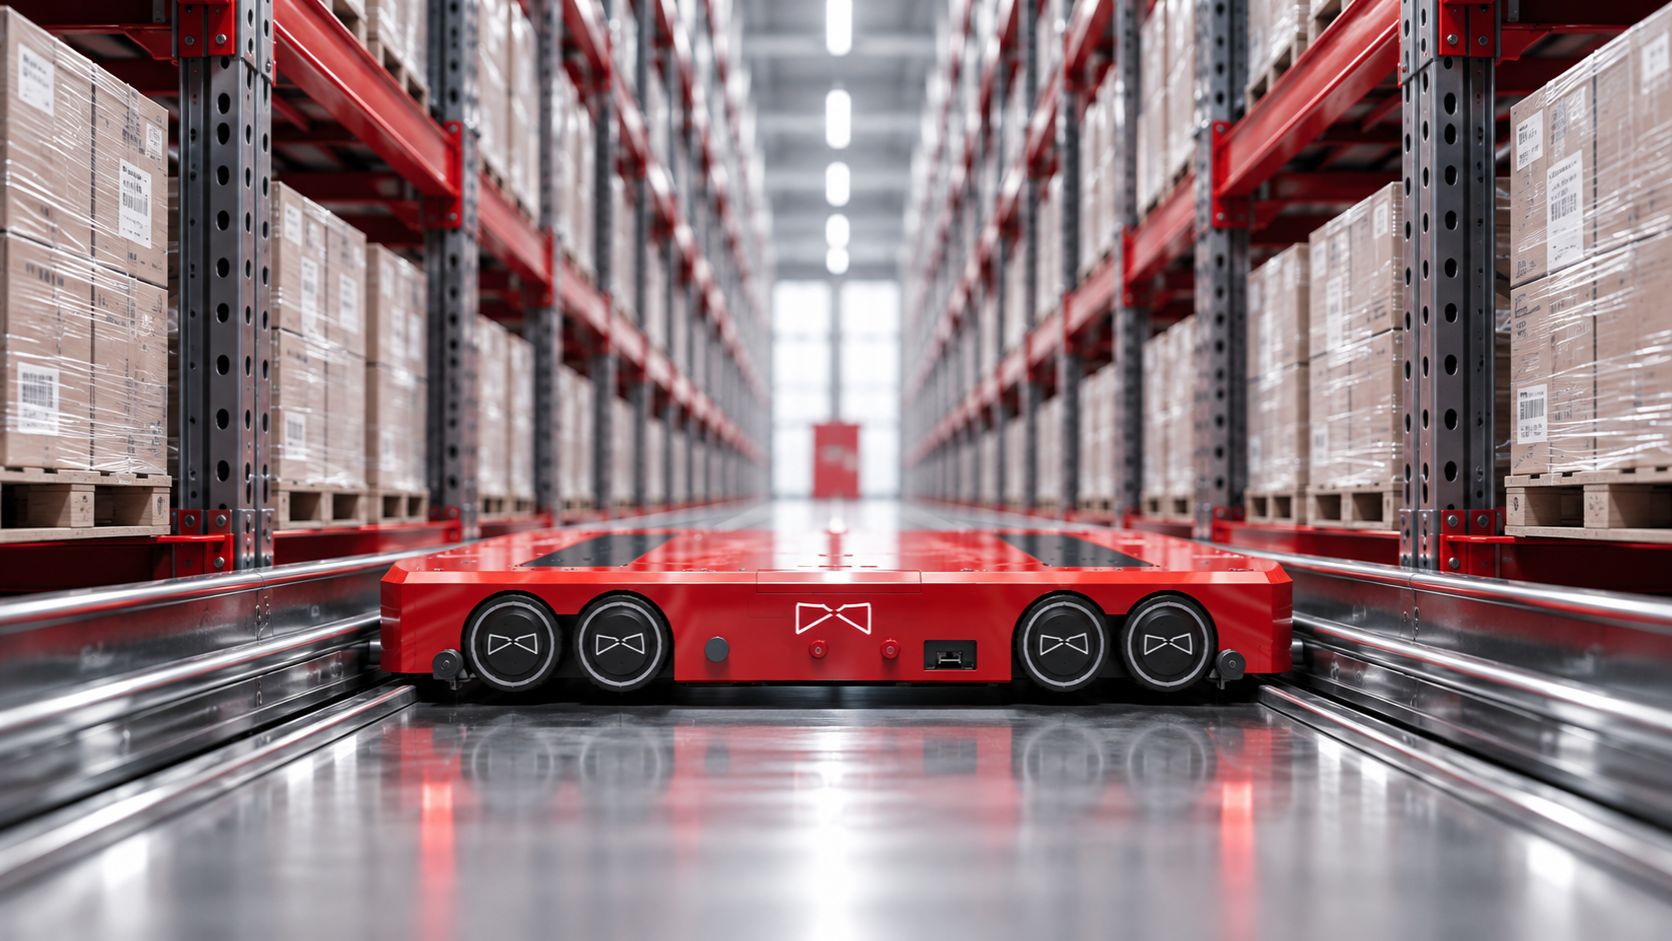
다중 심도(딥레인) 랙에서 풀 팔레트를 처리하는 4방향 셔틀입니다. 하나의 플랫폼, 두 가지 온도 사양: 상온용과 −25 °C까지 연속 가동하는 냉동용.

FPSS1500 시리즈

팔레트 셔틀

토트 셔틀 라인업과 달리 네 가지 서로 다른 장비가 아닙니다. 하나의 셔틀을 두 가지 온도 사양으로 제작하므로 결정할 사항은 간단합니다. 팔레트를 어디에 보관하는지, 그리고 그곳의 온도가 얼마나 낮은지입니다. 제어 소프트웨어, 예비 부품, 교육 등 나머지는 모두 공통입니다.

fpss1500a pallet shuttles products

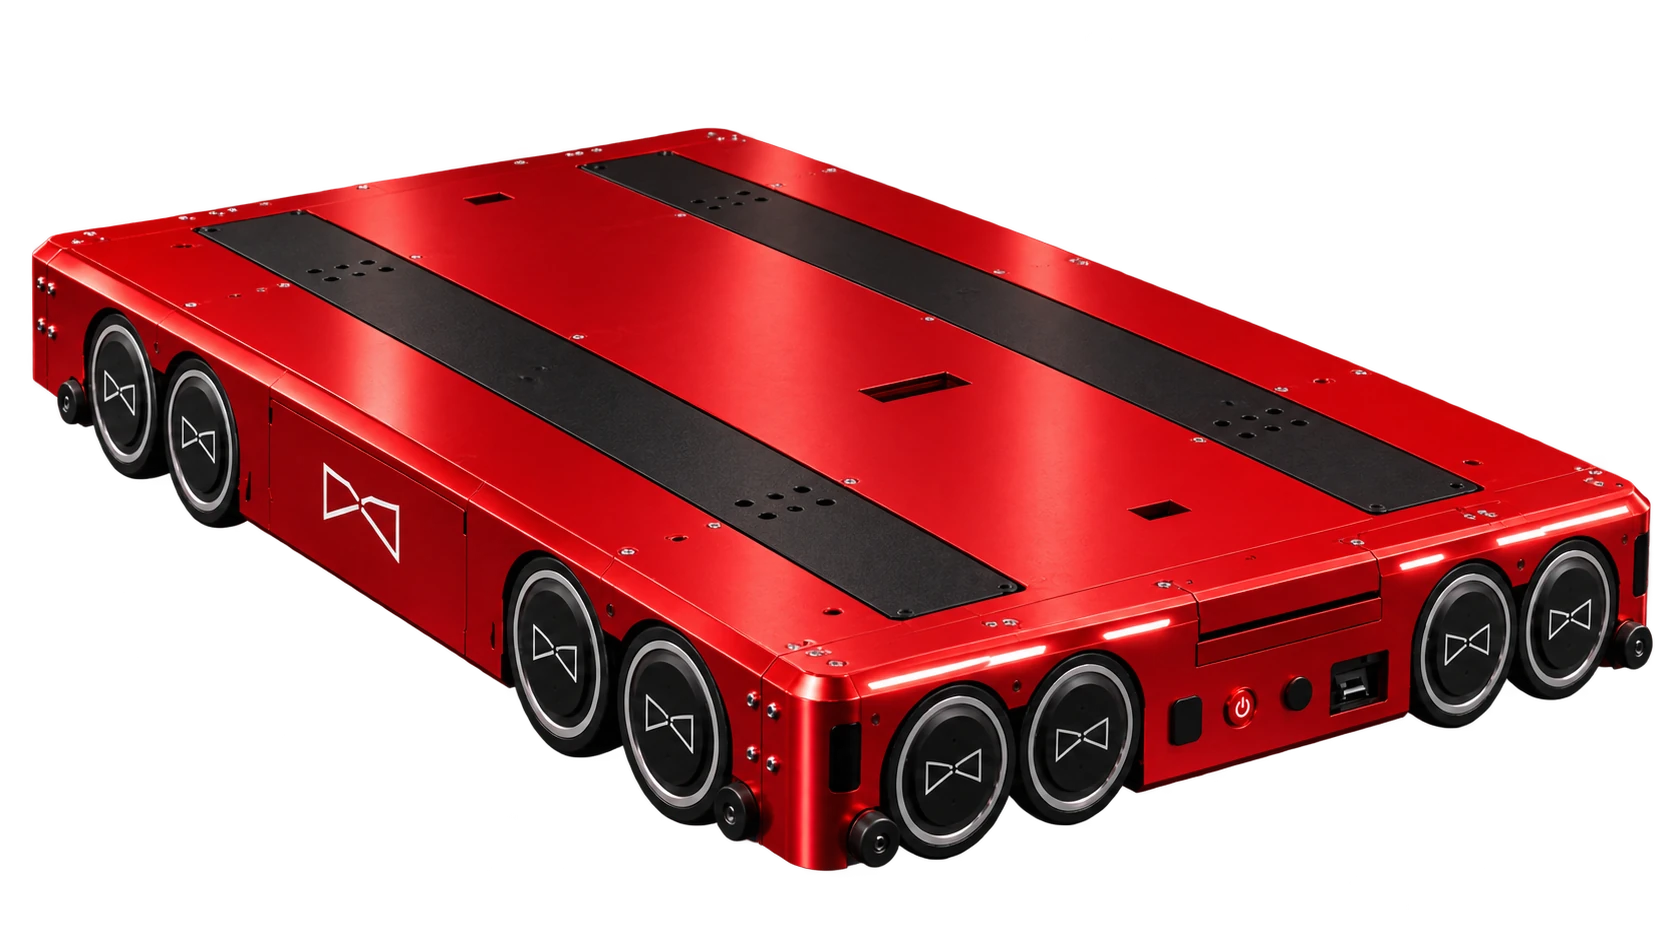
FPSS1500A

최대 1,500 kg의 풀 팔레트를 전기 구동 4방향 방식으로 처리합니다. 다중 심도(딥레인) 랙 내부에서 작동하므로 지게차 통로에 바닥 면적을 내줄 필요가 없습니다.

전체 사양 →

fpss1500b pallet shuttles products

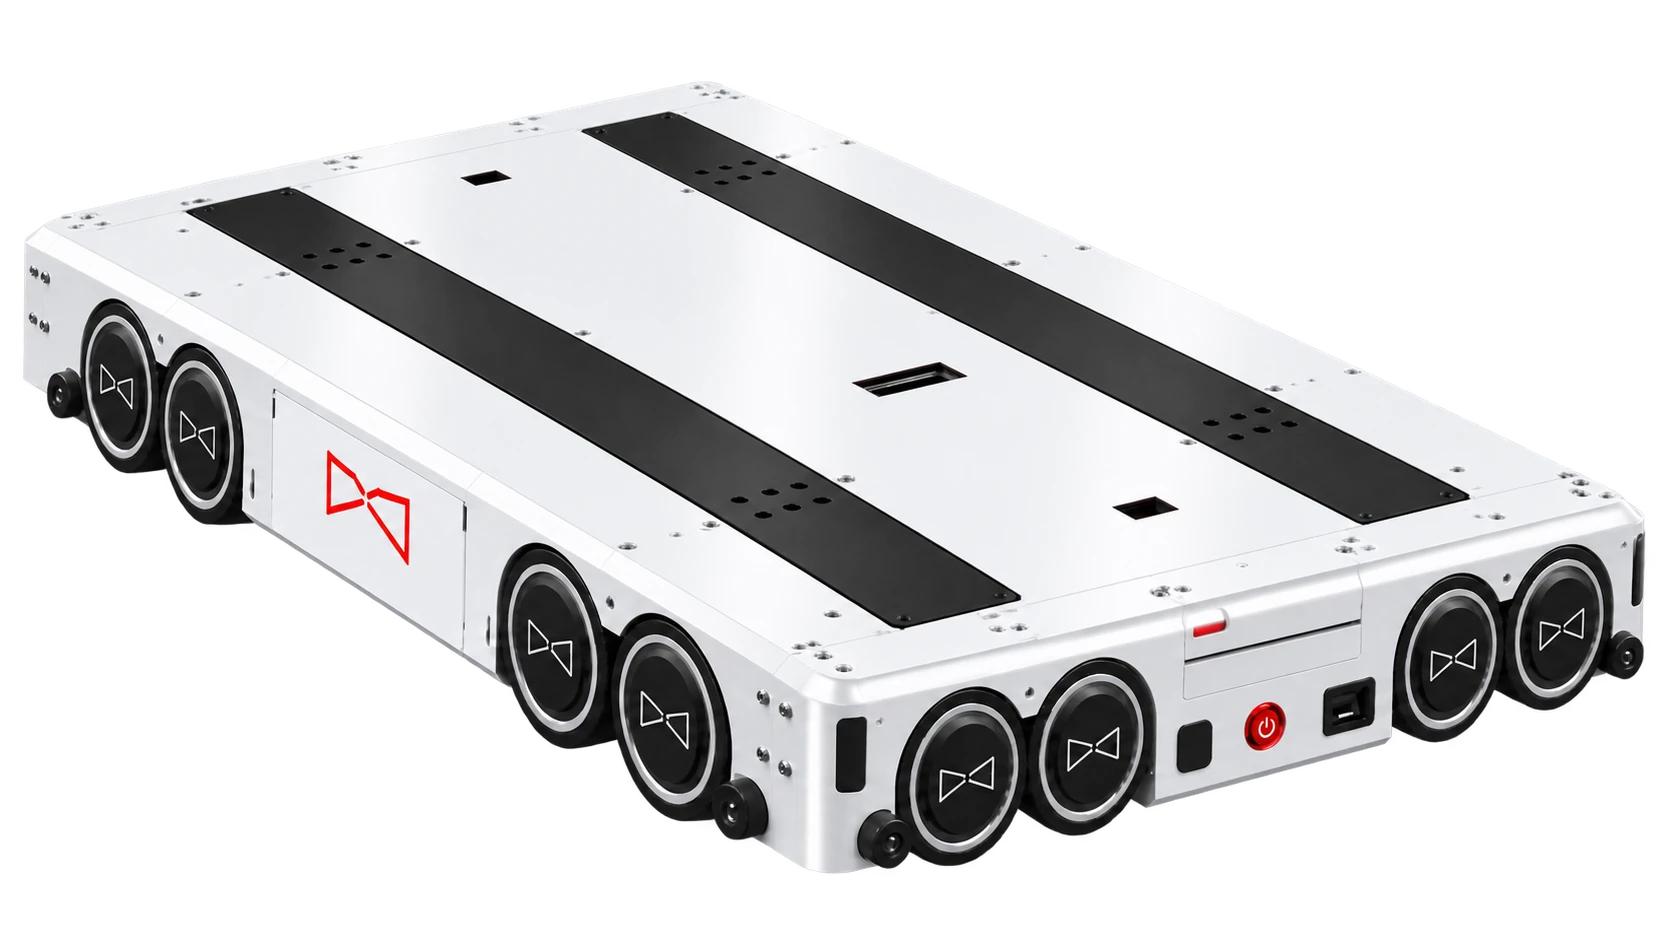
FPSS1500B(냉동용)

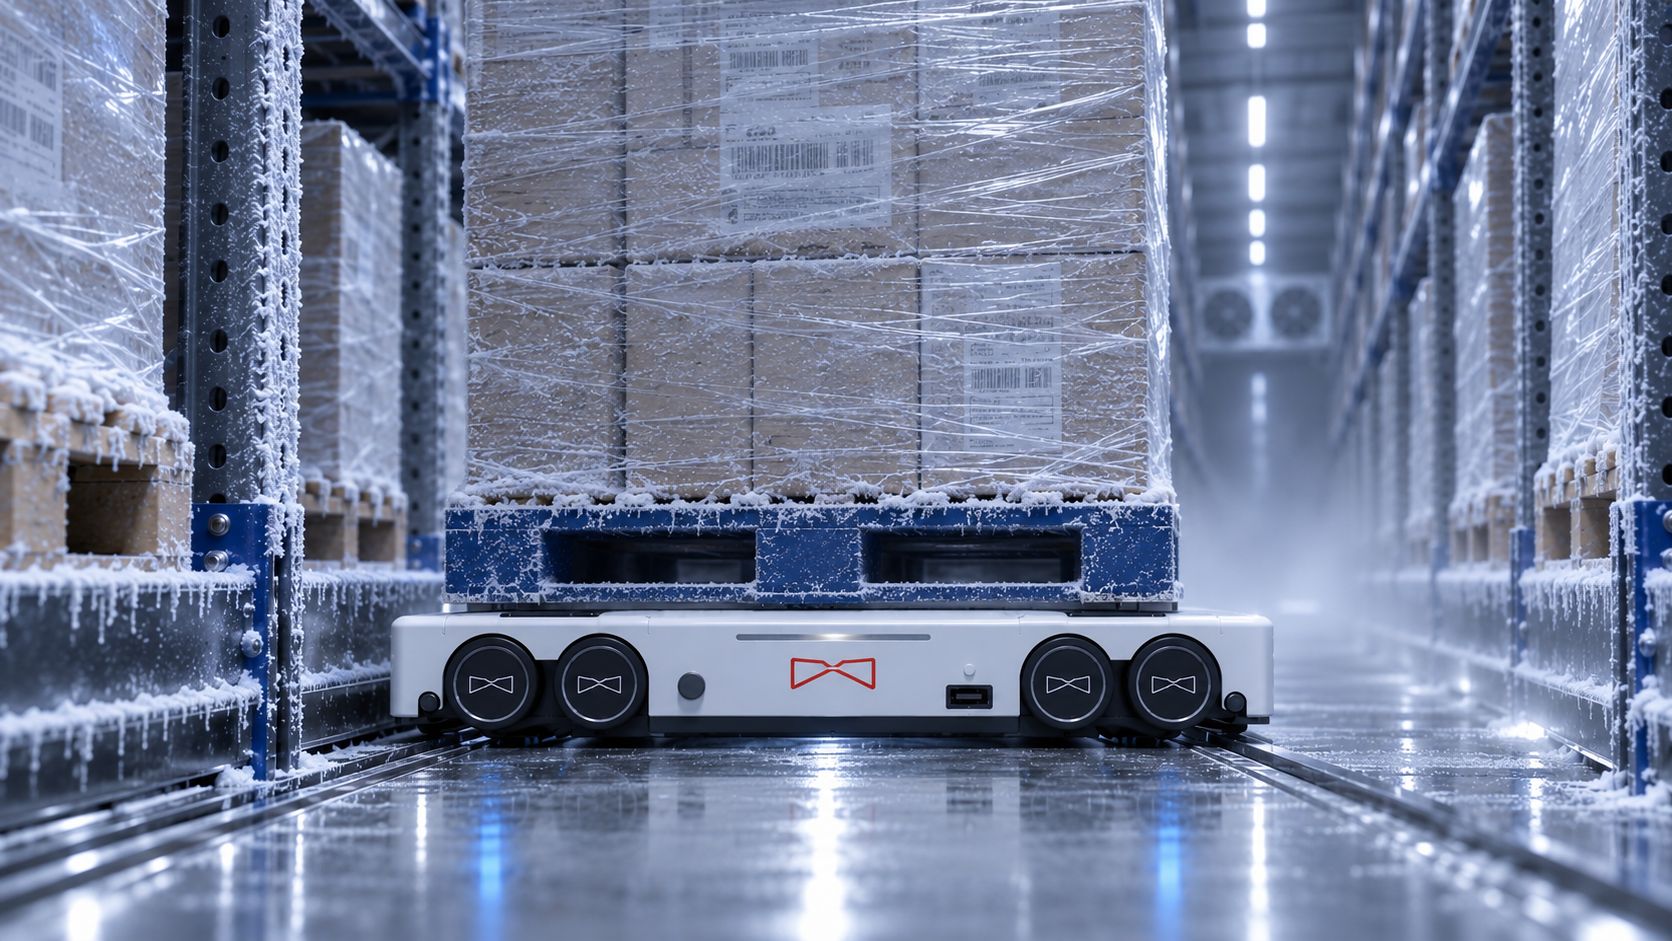
같은 플랫폼을 −25 °C까지 연속 가동하도록 제작한 모델입니다. 이 온도에서는 지게차의 신뢰성이 떨어지고, 냉동 창고에 인력을 배치하는 일이 더 어려운 과제가 됩니다.

전체 사양 →
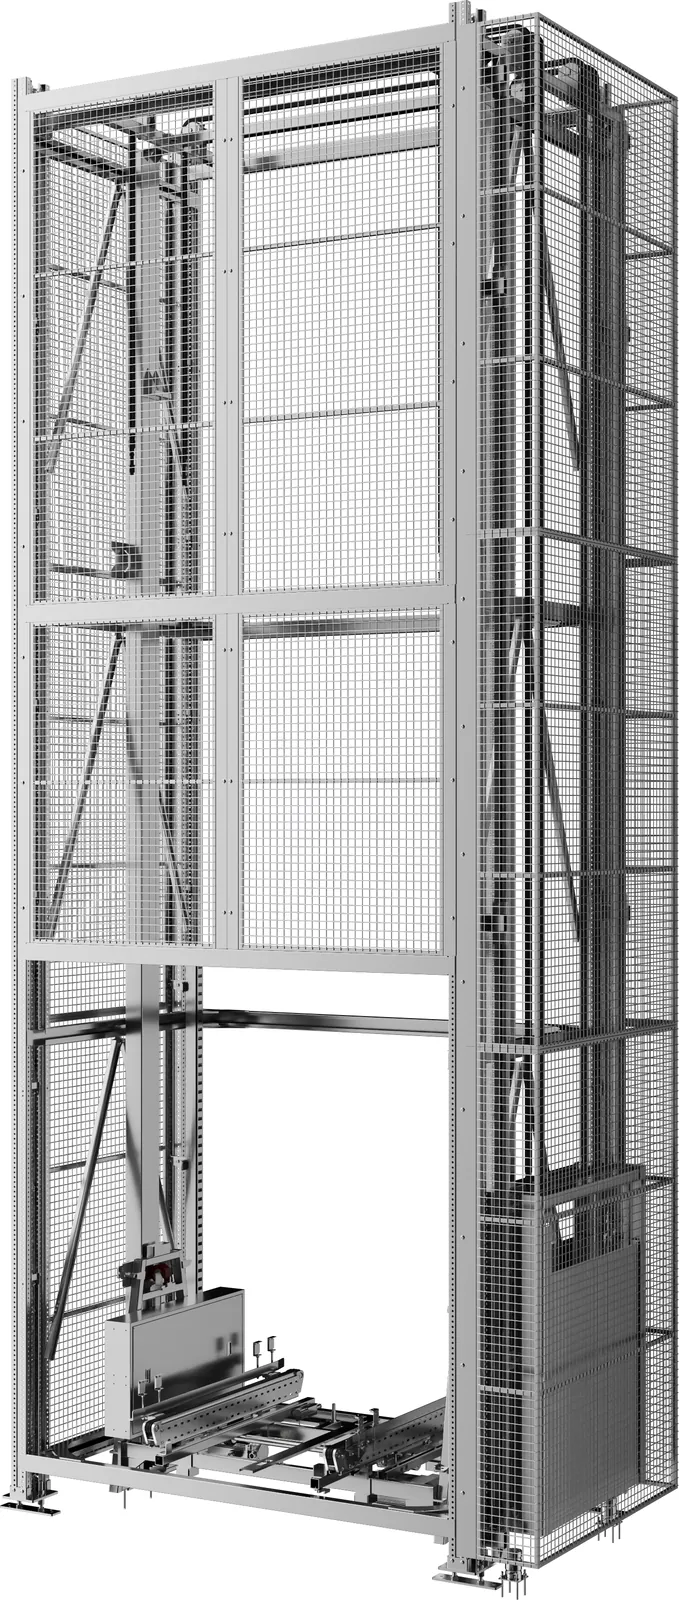
팔레트 셔틀 리프트

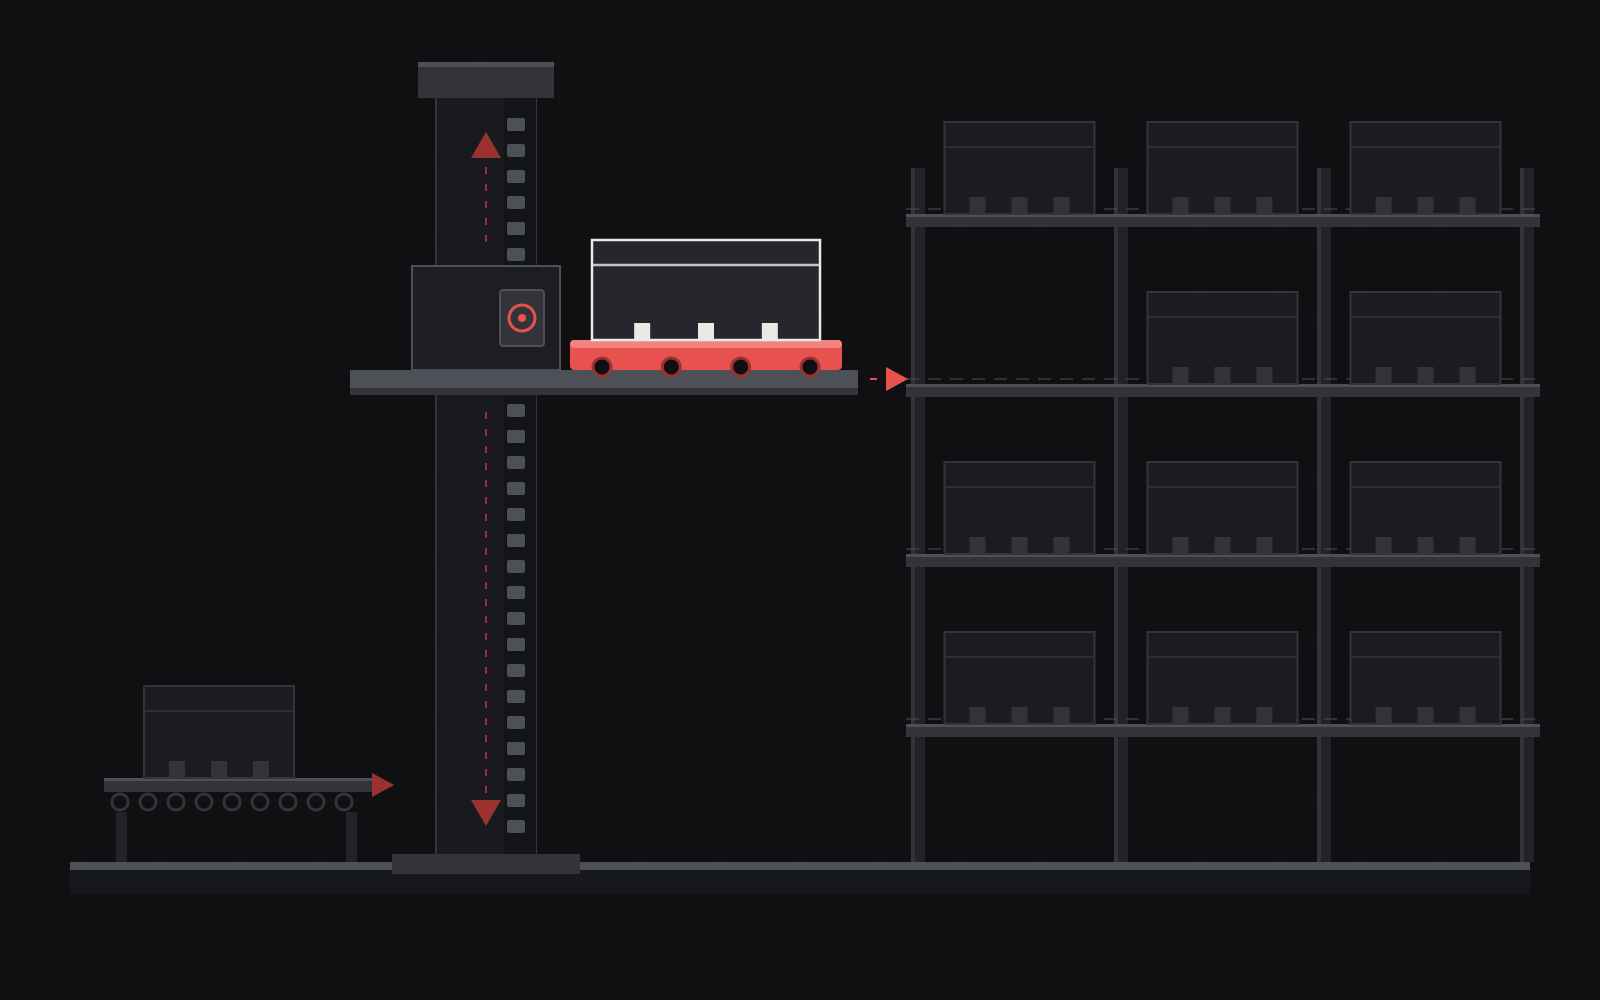
시스템의 수직 연결 장치입니다. 적재된 팔레트를 층간에 운반하므로 차량 주행 통로 없이도 랙의 모든 단에 접근할 수 있습니다. 적재 하중: 2톤.

전체 사양 →
팔레트 셔틀 비교표

사양FPSS1500AFPSS1500B
이동 방식4방향4방향
적재 하중1,500 kg1,500 kg
온도 범위−10 ~ 50 °C−25 ~ 50 °C
최고 속도2 m/s2 m/s
적재 시 가속도≥0.3 m/s²≥0.3 m/s²
1회 충전 가동 시간8시간8시간
셔틀 크기(L×W×H) mm1172 × 960 × 1251172 × 960 × 125
팔레트 크기 mm1200 × 10001200 × 1000
위치 정밀도±3 mm±3 mm
인증  

전체 시스템

팔레트 시스템 전체 구성

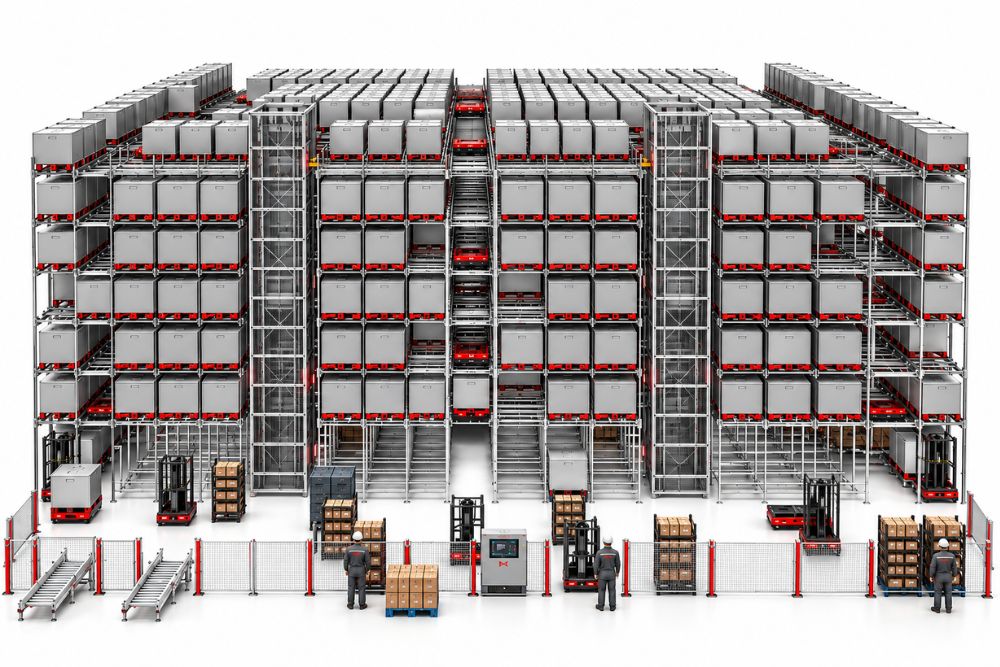
4방향 셔틀이 랙 안의 모든 수평 이동을 담당합니다. 서보 리프트는 셔틀과 팔레트를 층간에 운반합니다. 처리량은 구조물이 아니라 운용하는 셔틀, 리프트, 컨베이어의 수에 따라 정해지므로 밀도와 속도를 서로 독립적으로 설계할 수 있습니다.

01 · 4방향 셔틀

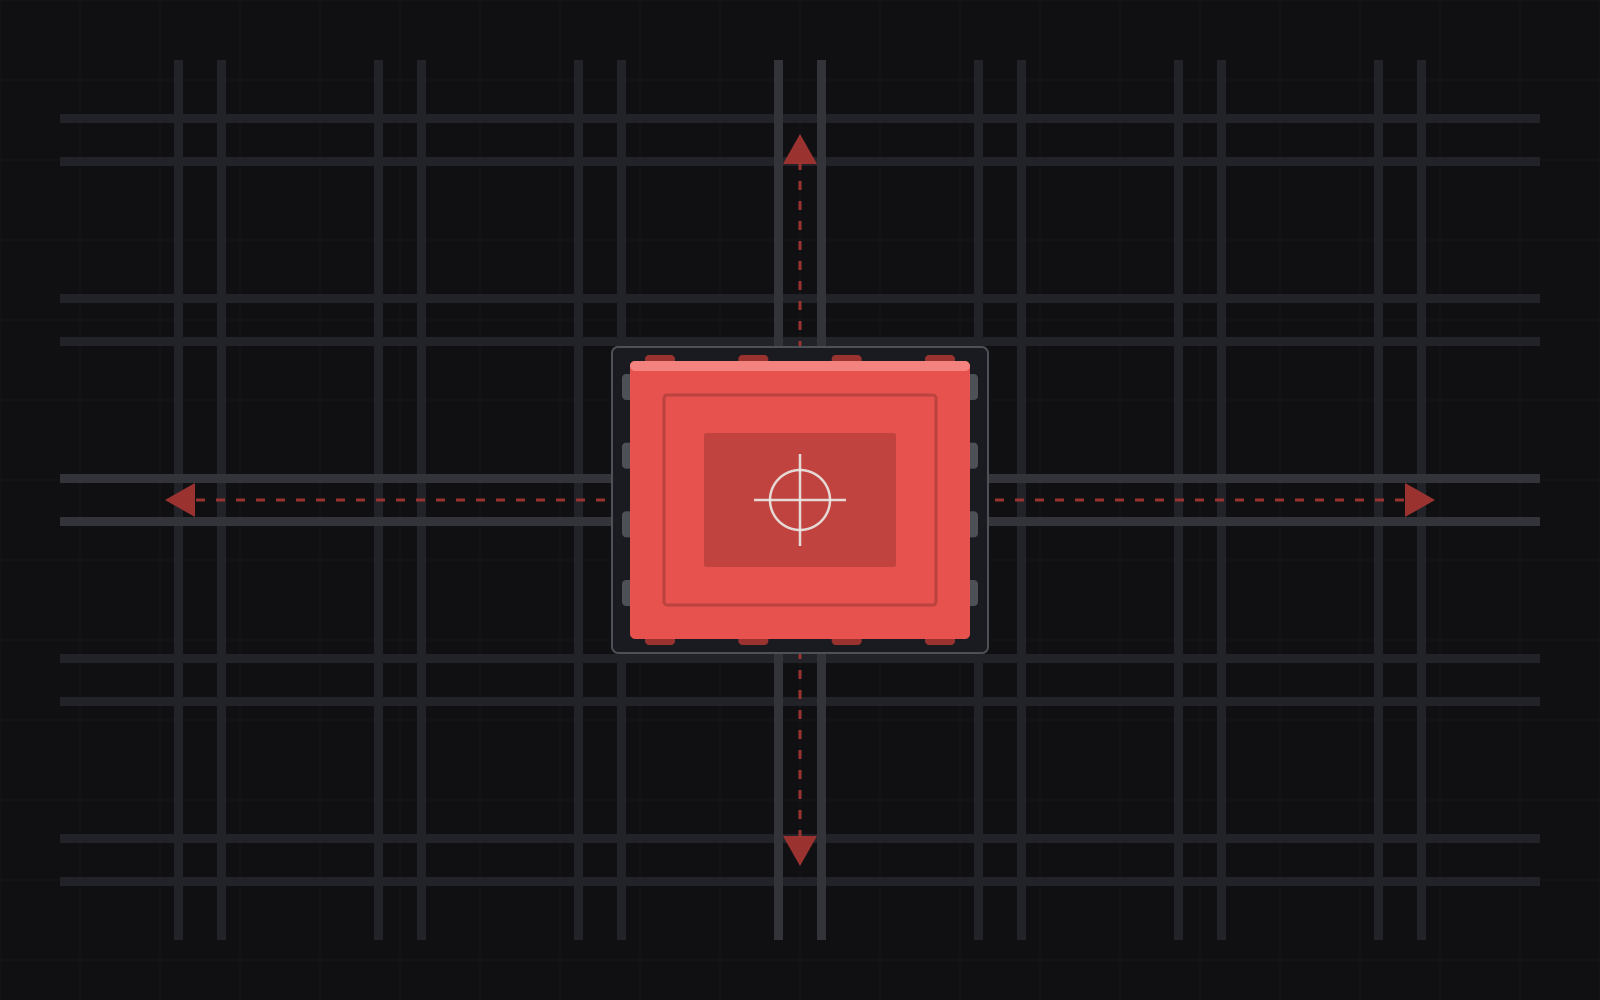
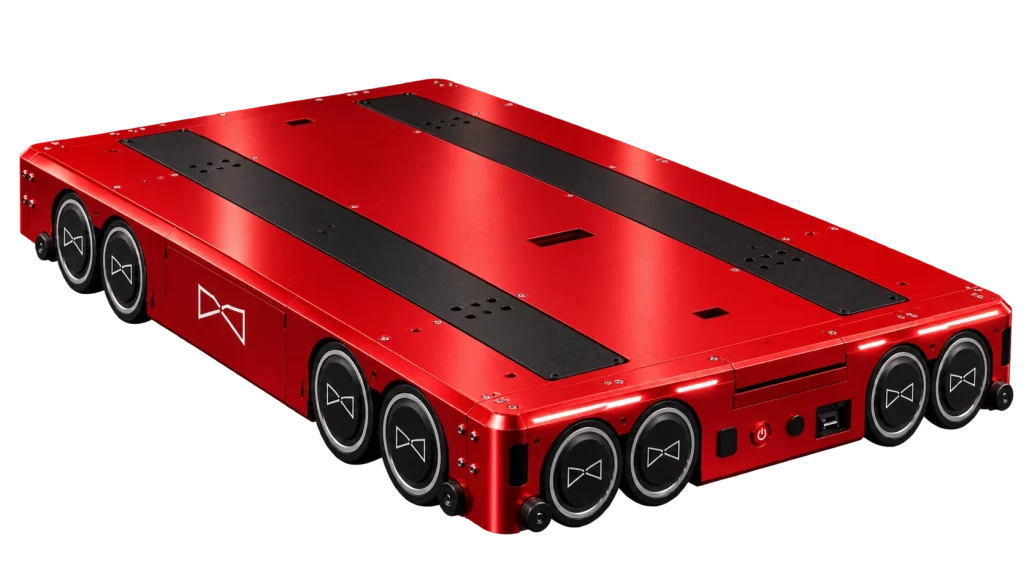
레일 위를 네 방향으로 주행하여 모든 위치에 도달합니다. 16개의 구동 휠을 갖추고, 광전 센서와 RFID로 ±3 mm 정밀도로 위치를 제어합니다.
fpss1500a pallet shuttles products

02 · 층간 이동 리프트

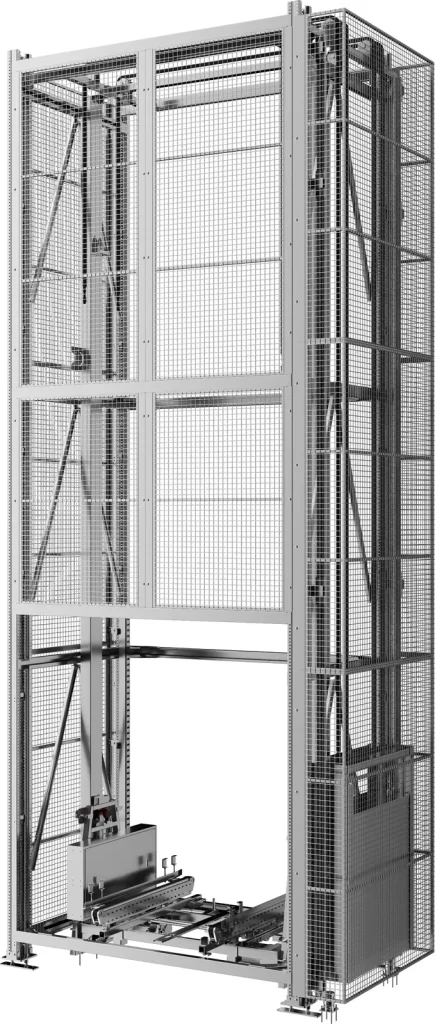
서보 랙 앤 피니언 방식으로 2,000 kg을 48 m/min으로 운반하며, 정전 시에도 하중을 유지하는 낙하 방지 잠금 장치를 갖추고 있습니다.
03 · 고밀도 랙

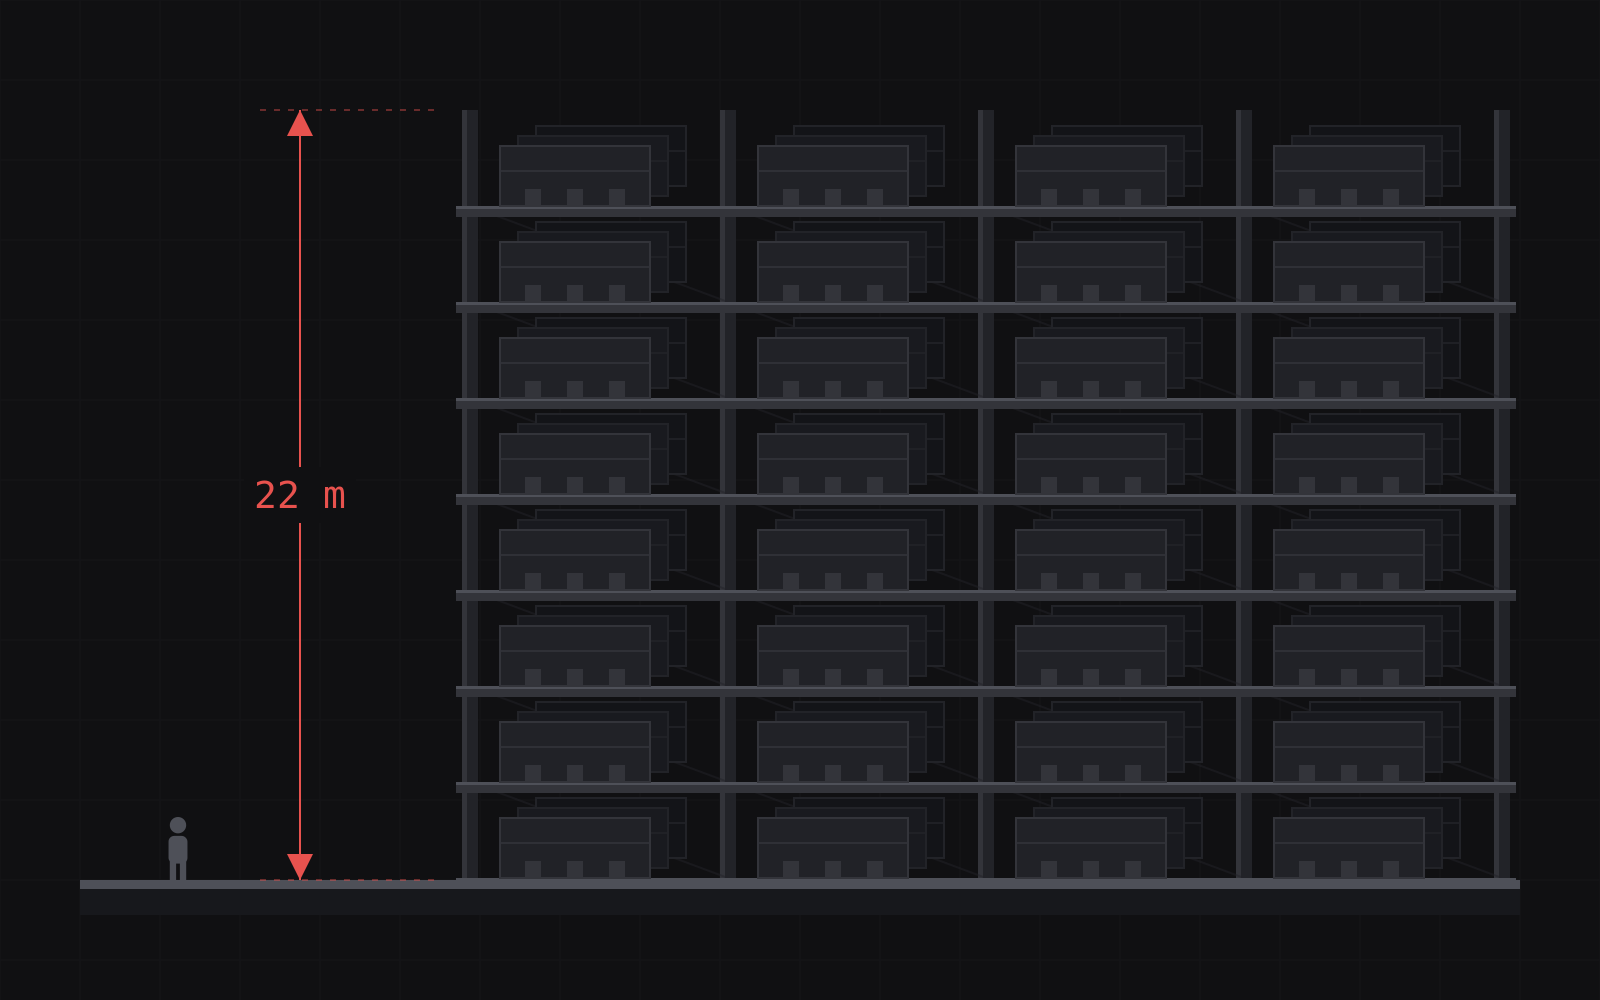
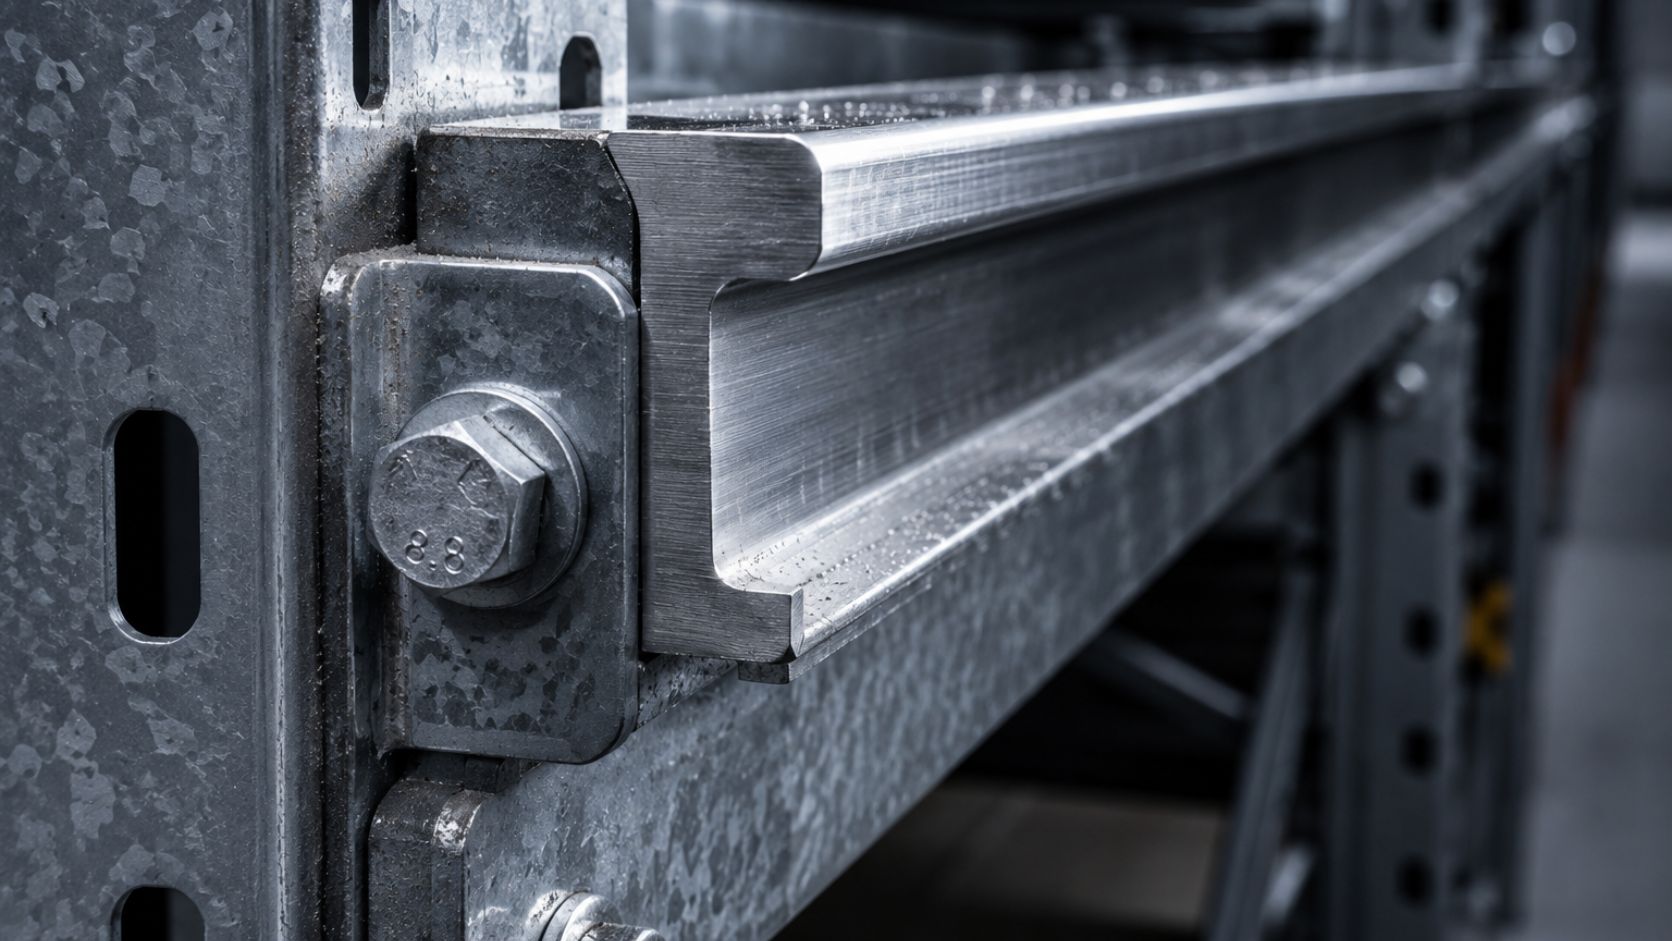
최대 22 m 높이의 다중 심도·다층 냉간 압연 랙으로, 설치가 빠르고 운영 변화에 맞춰 재구성할 수 있습니다.
04 · 컨베이어 및 충전

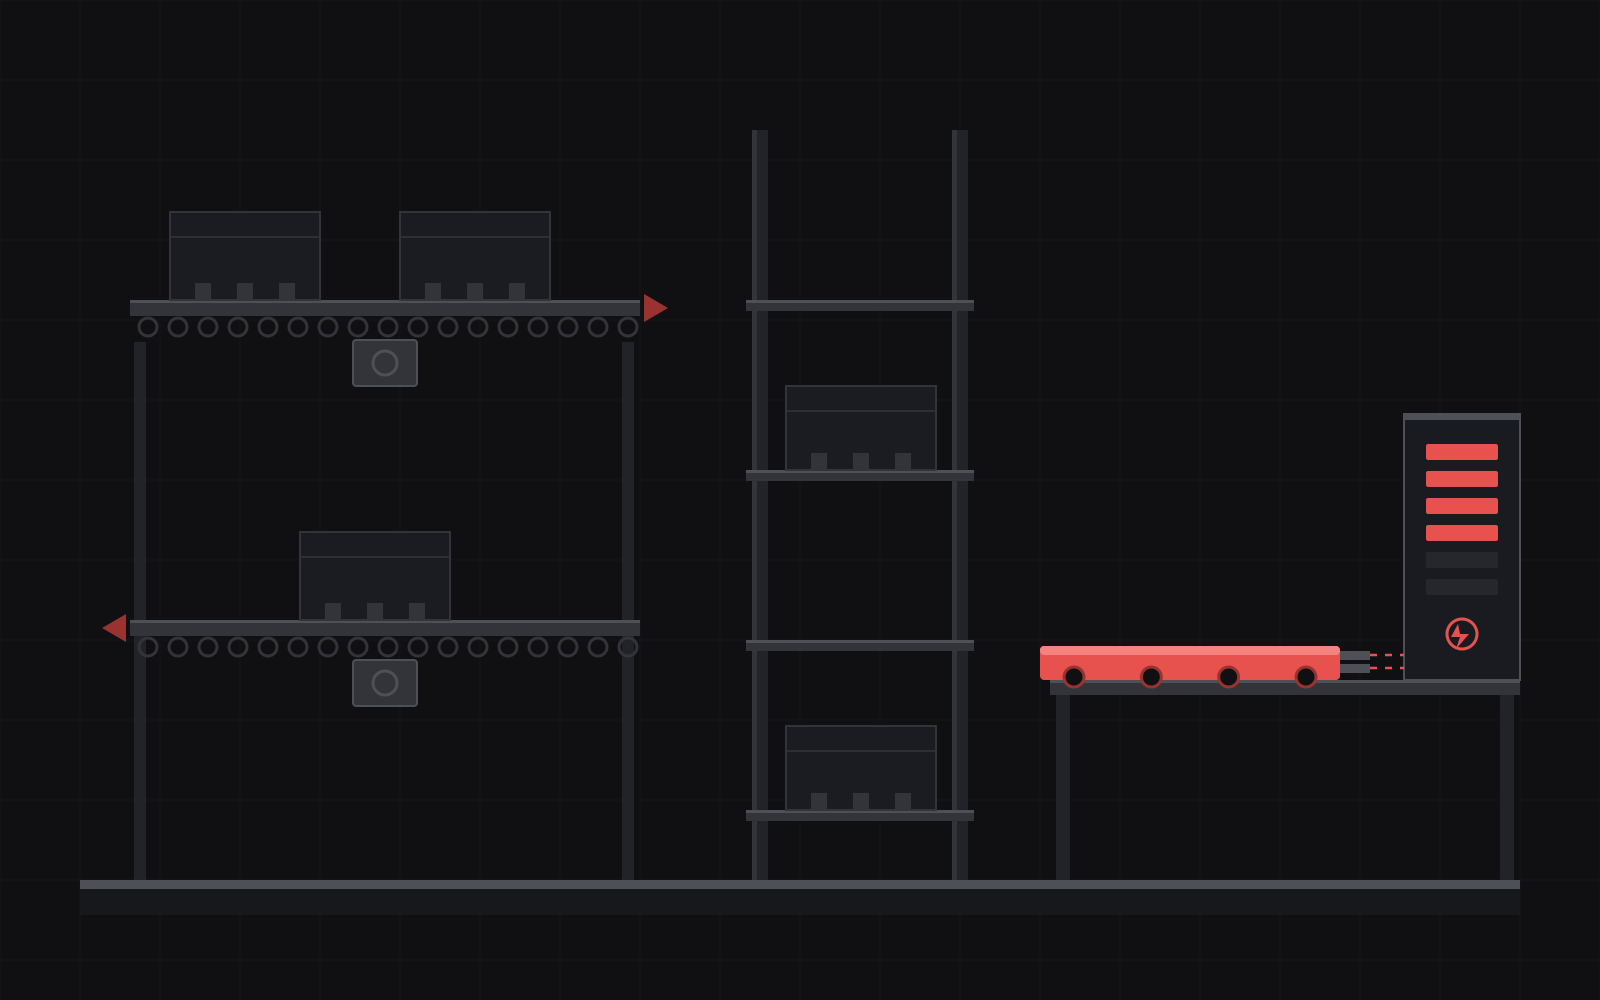
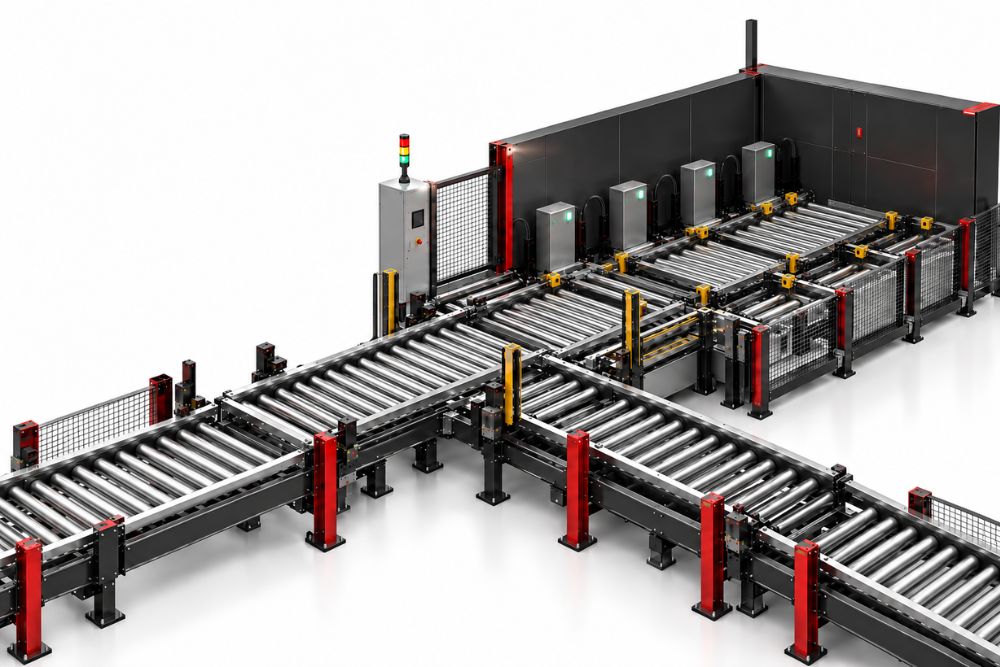
1,500 kg 체인 입출고 라인과, 셔틀이 대기 중에 충전하여 8시간 가동할 수 있는 충전 스테이션으로 구성됩니다.
적용 분야

팔레트 단위 보관을 위해 설계되었습니다.

냉장·냉동 창고

가장 효과가 분명한 분야입니다. 고밀도 보관으로 냉각해야 할 공기량이 줄고, 자동화로 교대 근무 내내 냉동 창고에 인력을 배치할 필요가 없어집니다.
식음료

SKU 수는 제한적이지만 팔레트 회전율이 높아 레인 깊이의 효과가 크고, 유통기한 순환을 사람에게 맡기지 않고 시스템으로 보장해야 하는 분야입니다.
3자 물류(3PL)

제곱미터당 보관 밀도가 곧 수익입니다. 다중 심도 보관으로 건물을 추가하지 않고도 더 많은 고객 물량을 수용할 수 있습니다.
제조

생산 라인 옆에서 원자재와 완제품을 버퍼링합니다. 팔레트가 예측 가능한 배치 단위로 이동하고, 생산 구역 인근의 바닥 면적은 비용이 큽니다.

자주 묻는 질문

팔레트 셔틀에 관한 질문입니다.

팔레트 레인은 얼마나 깊게 구성할 수 있습니까?

지게차가 닿는 깊이보다 더 깊게 구성할 수 있으며, 이것이 이 플랫폼의 핵심입니다. 실제 레인 깊이는 셔틀이 아니라 요구 처리량에 따라 결정됩니다. 레인이 깊을수록 밀도는 높아지지만 가장 안쪽 팔레트의 출고 사이클은 길어집니다. 이 균형은 시스템 설계 단계에서 고객의 재고 프로필을 기준으로 정합니다.

자동화 환경에서는 지게차를 쓸 때보다 팔레트 상태가 더 중요합니다. 파손된 상판, 돌출된 못, 심하게 휜 팔레트는 모든 다중 심도 시스템에서 가장 흔한 고장 원인입니다. 자동화를 도입하는 현장 대부분은 입고 단계에 팔레트 검사 공정을 추가하며, 일부는 현장 전체의 팔레트 규격을 하나로 통일합니다.

다른 방법으로는 해결하기 어려운 두 가지입니다. 인력: 냉동 창고 근무에는 교대 시간 제한과 보호 장비가 따르고, 이 일을 하려는 인력도 계속 줄고 있습니다. 에너지: 고밀도 자동화 창고는 보관 팔레트당 냉각해야 할 공기량이 훨씬 적고, 출입문 개폐 빈도도 훨씬 낮습니다.

예. 두 모델은 같은 플랫폼에 같은 제어 소프트웨어를 사용하므로, 한 구역은 상온 랙으로, 다른 구역은 냉동실로 운영하면서 두 구역을 하나의 플릿으로 관리할 수 있습니다. 예비 부품과 교육도 공통으로 적용되며, 플랫폼을 이렇게 설계한 주된 이유이기도 합니다.