HWArobotics
PL

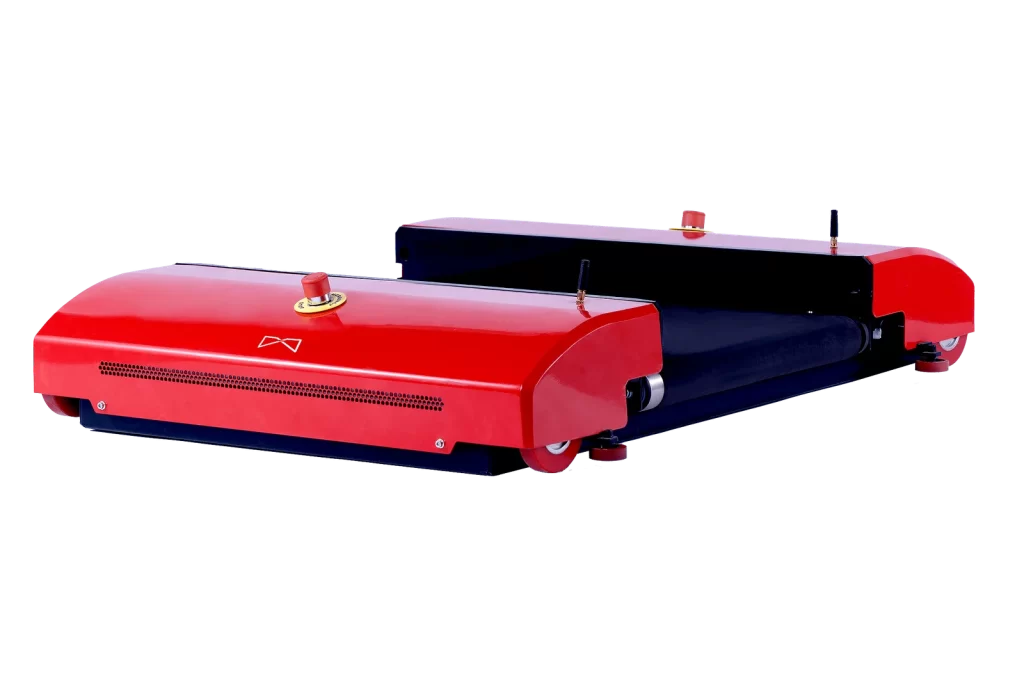
Wózek do pojemników Buffer & Sort

Zaprojektowany do sekwencjonowania, a nie do składowania. Praca w regale przepływowym ze ścisłą zasadą FIFO, podczas gdy kanał jest uzupełniany od tyłu, zasila stanowiska kompletacji i pakowania w wymaganej przez nie kolejności.

Seria SLS900 · Buffer & Sort

Kolejność ważniejsza niż wolumen.

Każdy inny model w ofercie ocenia się po tym, ile może przemieścić. Model do buforowania i sortowania ocenia się po tym, czy jako następna dotrze właściwa jednostka. Przewozi lżejsze ładunki z mniejszą wydajnością, bo jego zadaniem jest sekwencjonowanie, i utrzymuje tę kolejność, gdy kanał za nim jest uzupełniany.


FIFO wynikające z geometrii

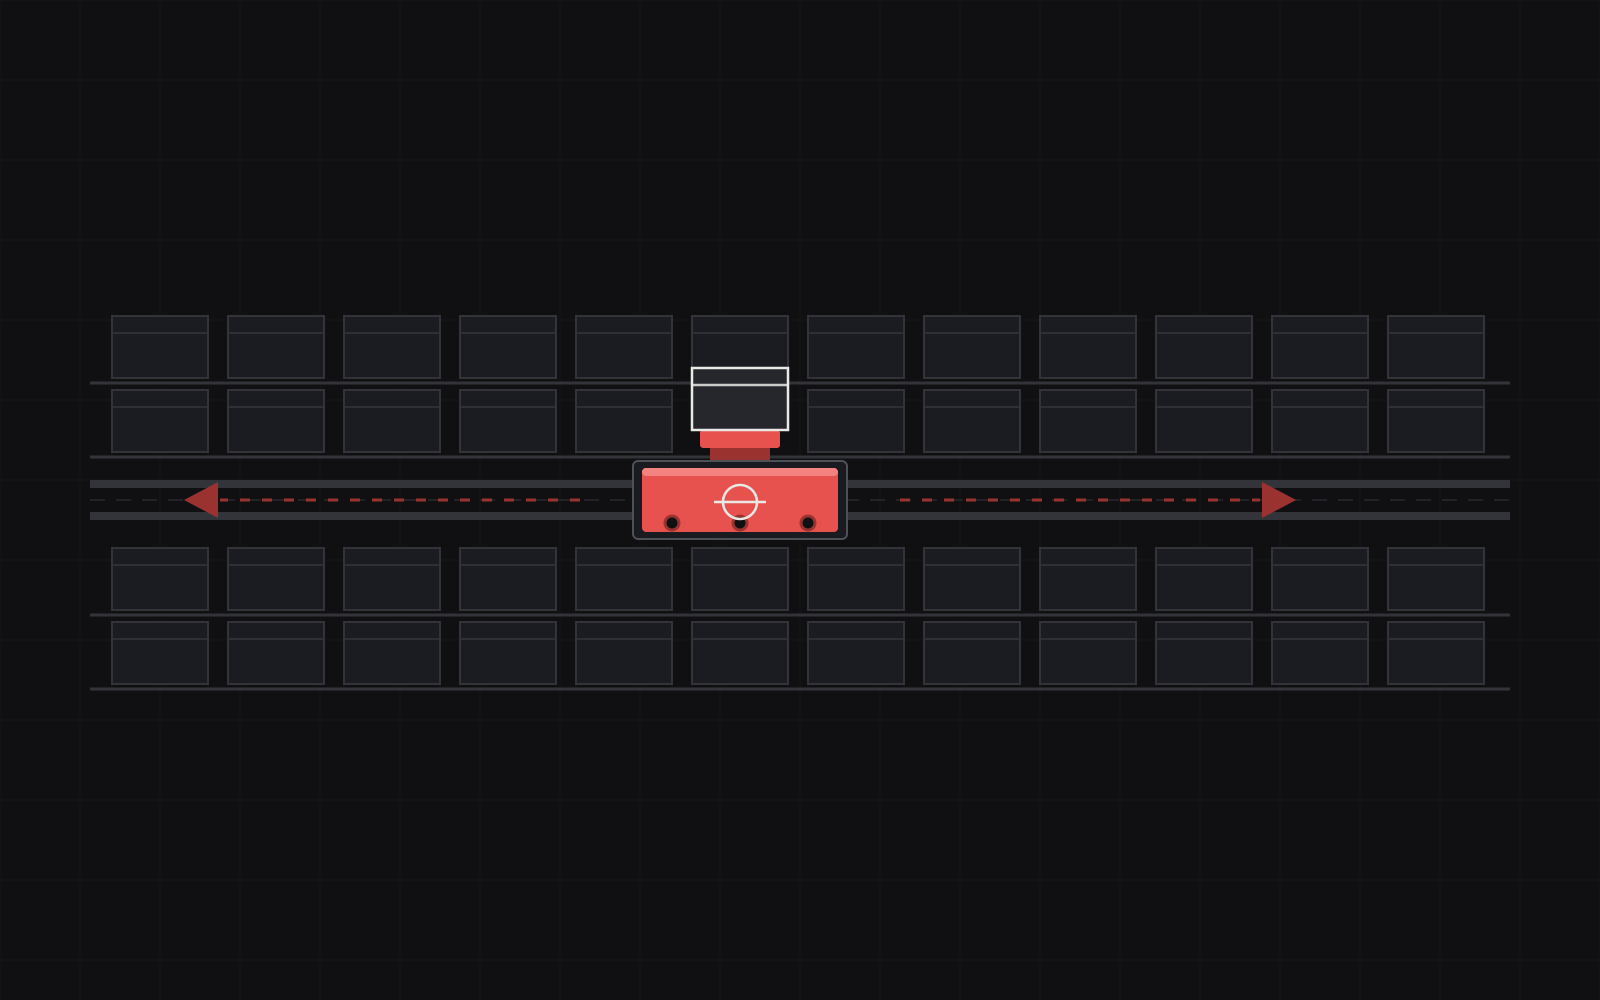
Towar jest ładowany z jednej strony kanału i wydawany z drugiej, więc najstarsza jednostka fizycznie wychodzi jako następna. Oprogramowanie sekwencjonuje na bazie regału, który już sam utrudnia błędne pobranie.

Buforowanie o wysokiej gęstości

Duża liczba lokacji buforowych na ograniczonej powierzchni maksymalizuje wykorzystanie przestrzeni bufora. Szybkie składowanie i pobieranie: sprawne przyjęcia i wydania skracają czas oczekiwania na realizację zamówień.

Koordynacja wielu wózków

Praca równoległa zwiększa przepustowość całego systemu. Inteligentne kierowanie: towary są szybko rozdzielane według zamówień, miejsc docelowych, fal i innych danych zadań.

HWArobotics buffer and sort tote shuttle
RuchDwukierunkowy, jedna alejka
UdźwigOd 3 do 20 kg
Przepustowość na alejkę≥540 ładunków/h
Czas pracy ciągłejNieograniczony · ładowanie z toru
Prędkość maks.6 m/s
Dokładność pozycjonowania±3 mm
Metoda pozycjonowaniaSerwonapęd DC + fotoelektryczny czujnik pozycjonujący + RFID

Kompletny system

Kompletny system wózków do buforowania i sortowania

Wózki wahadłowe do pojemników realizują każdy ruch poziomy wewnątrz regału. Podnośniki z napędem serwo przenoszą ładunki między poziomami, a linie interfejsowe łączą regał z resztą obiektu. O przepustowości decyduje liczba pracujących wózków i podnośników, a nie konstrukcja, dlatego gęstość składowania i szybkość określa się niezależnie.

01 · Wózek wahadłowy do pojemników

Porusza się po szynach w regale: dwukierunkowo w wersjach Standard, Variable oraz Sorting & Buffering, a w wersji 4-Way także między alejkami. Pozycjonowanie z dokładnością ±3 mm dzięki serwonapędowi DC, czujnikom fotoelektrycznym i RFID.
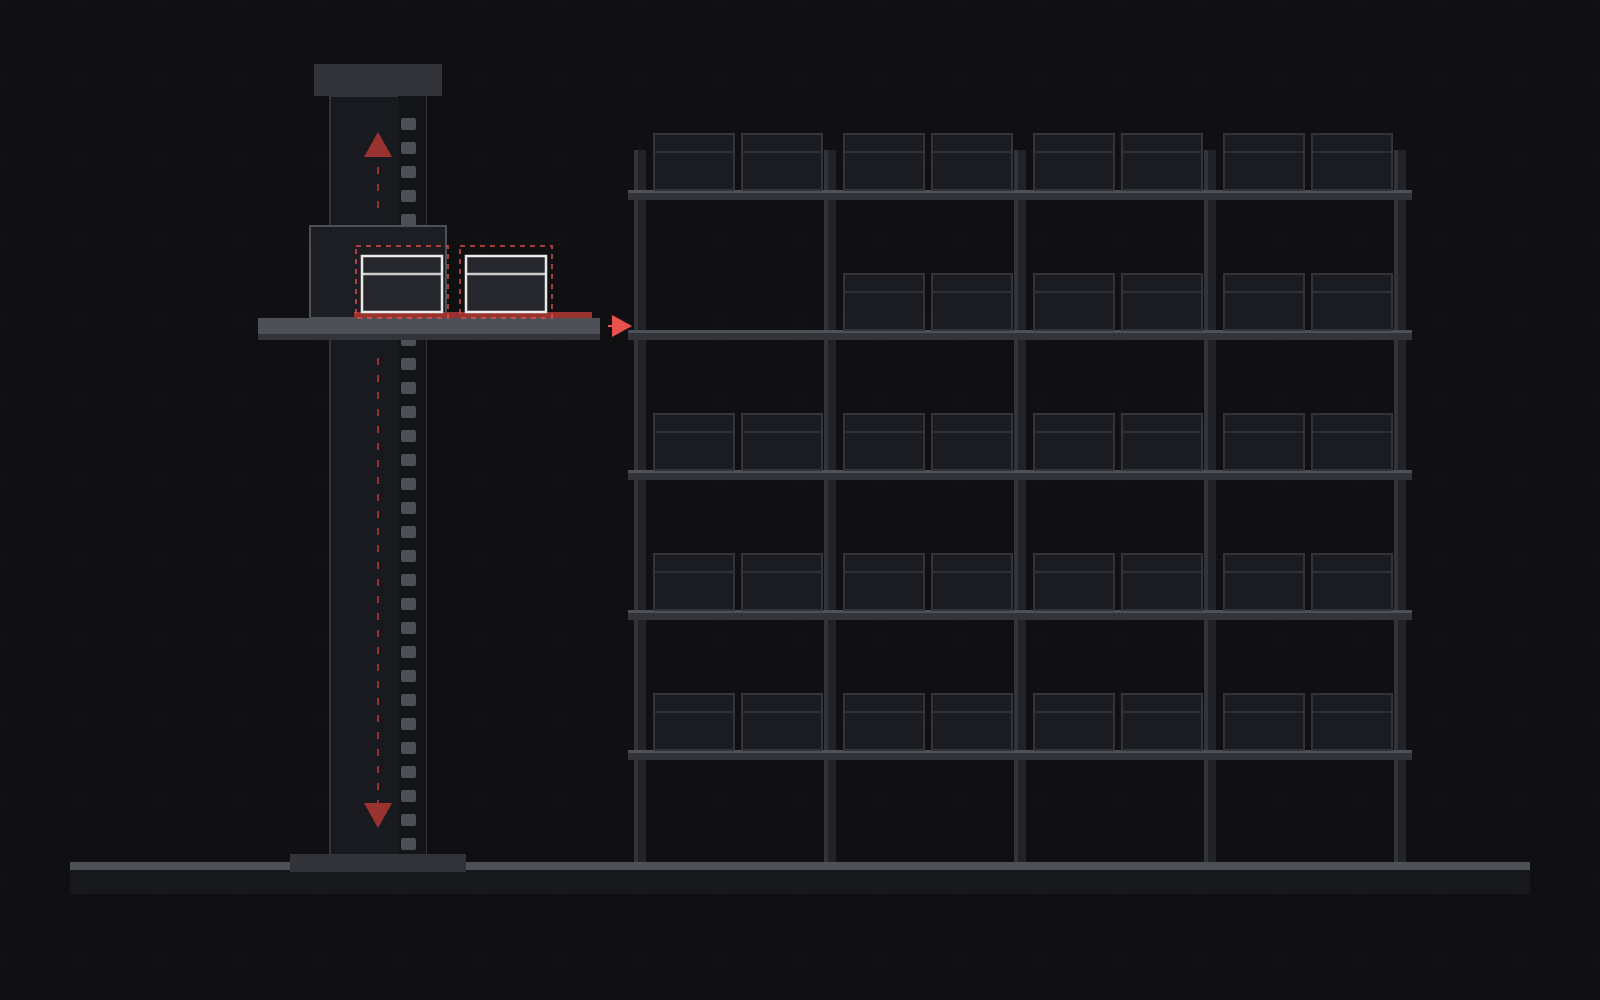
HWArobotics buffer and sort tote shuttle

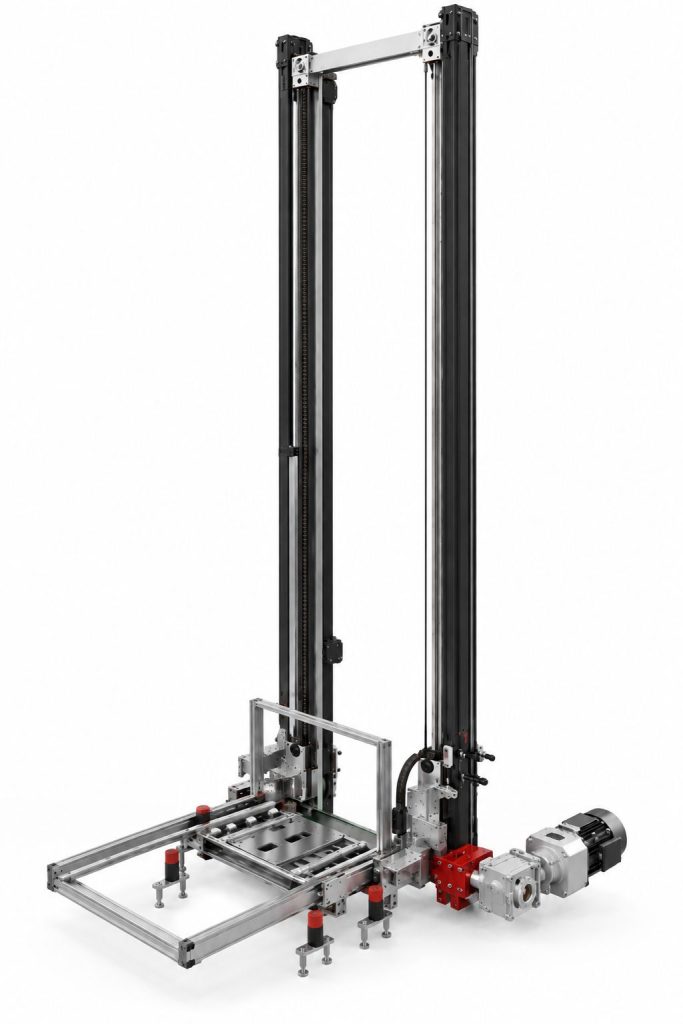
02 · Podnośnik zmiany poziomu

Wprowadza wózki do regału, wyprowadza je i przenosi między poziomami, z zasilaniem z szyny prądowej i mechanicznym ogranicznikiem przy każdym wjeździe. Udźwig do 300 kg, pozycjonowanie z dokładnością ±2 mm, prędkość 3 m/s bez obciążenia.
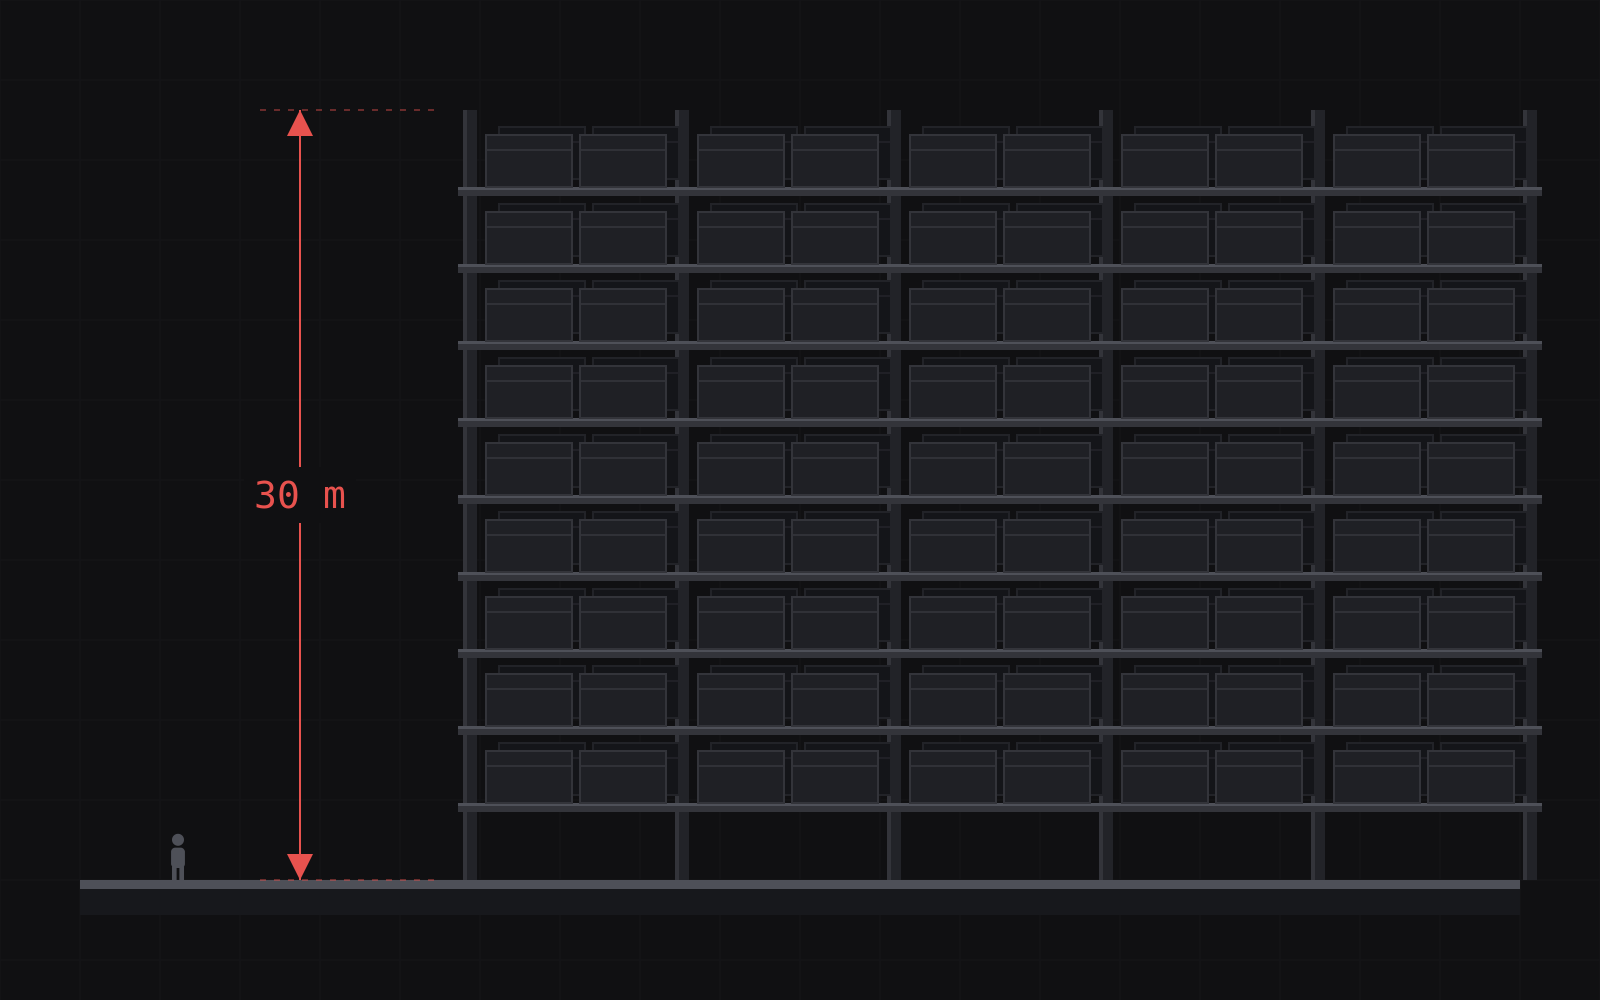
03 · Regały do buforowania i sortowania

Wielogłębokościowy, wielopoziomowy regał o wysokości od 2 do 30 m i alejkach o długości od 10 do 100 m, który można przekonfigurować wraz ze zmianą profilu SKU.
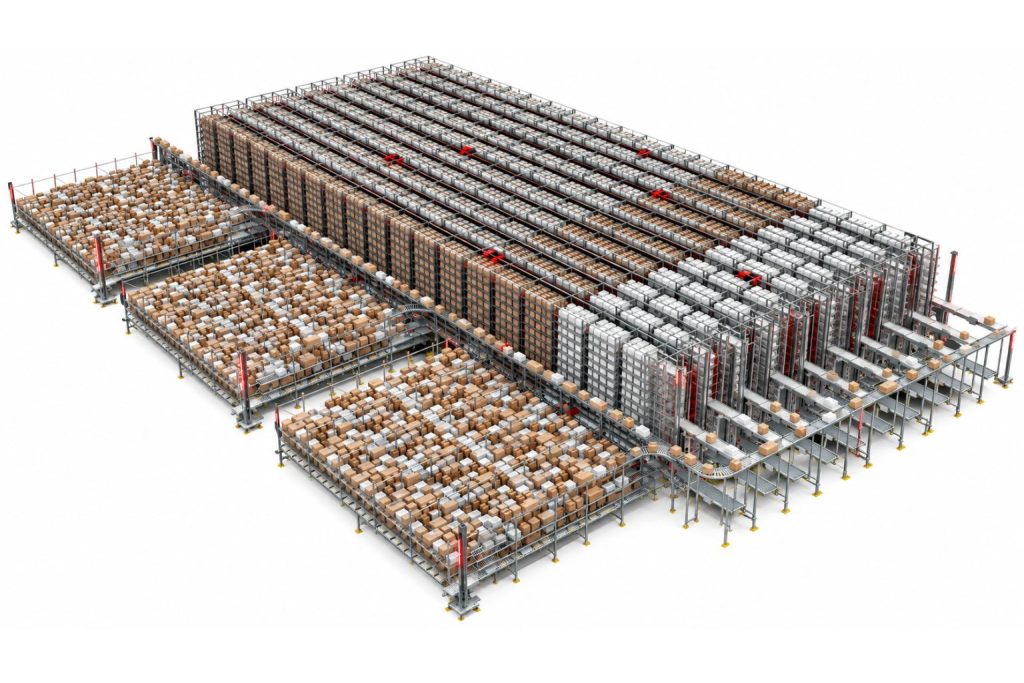
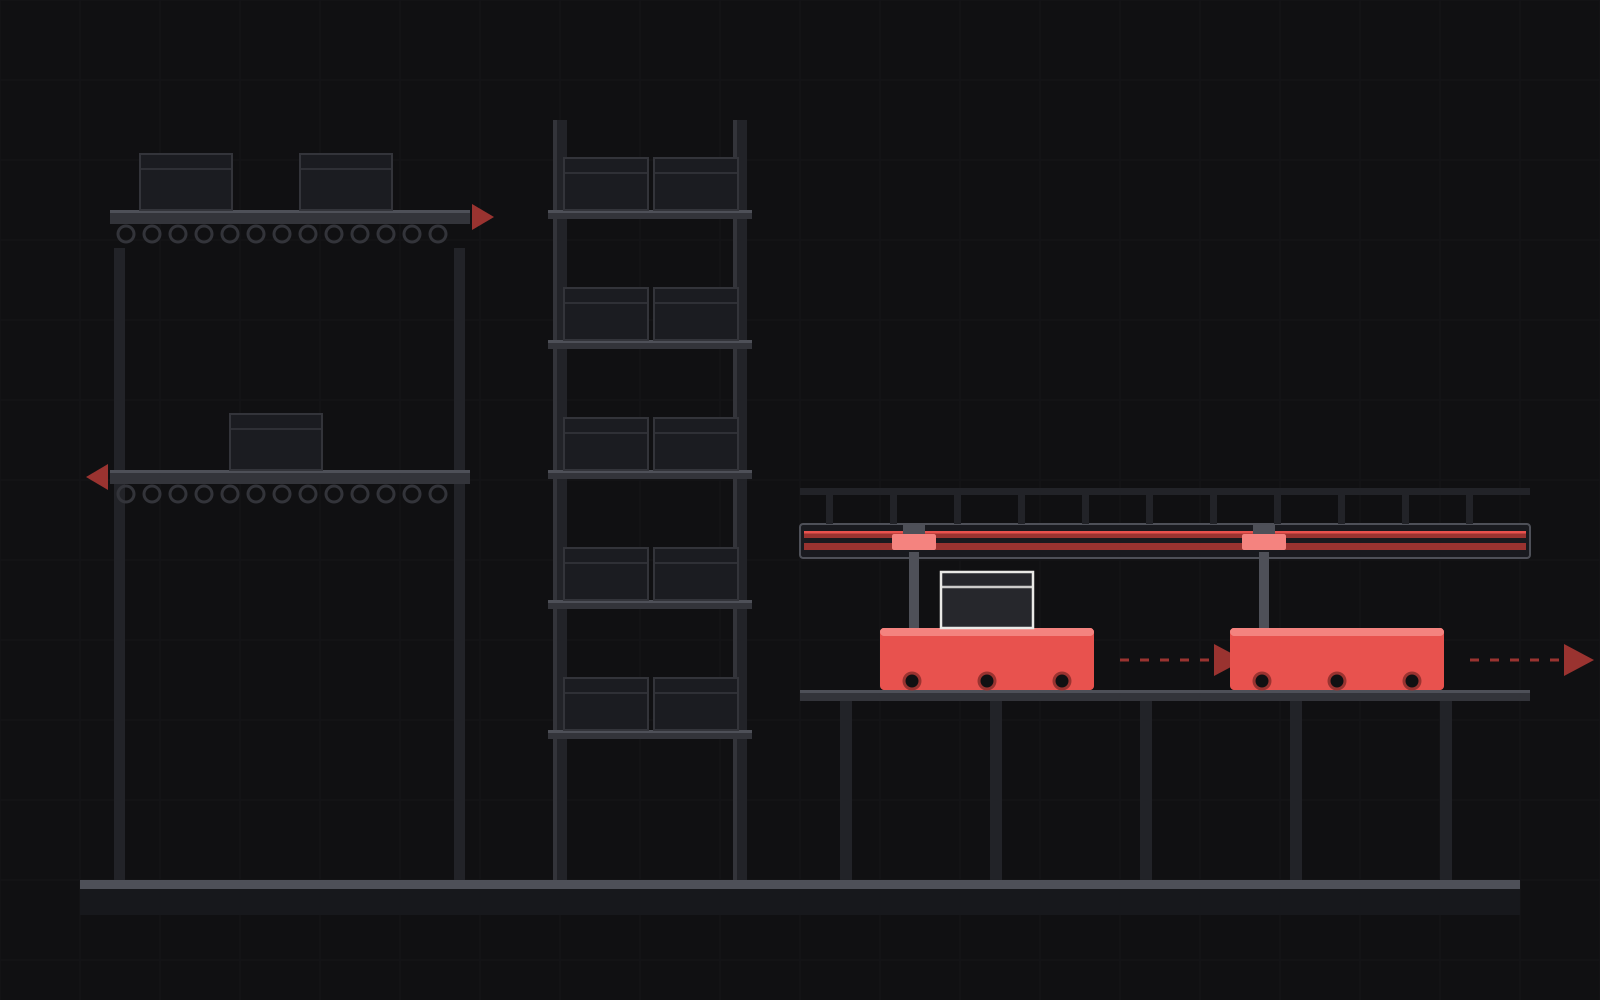
04 · Linie interfejsowe i ładowanie

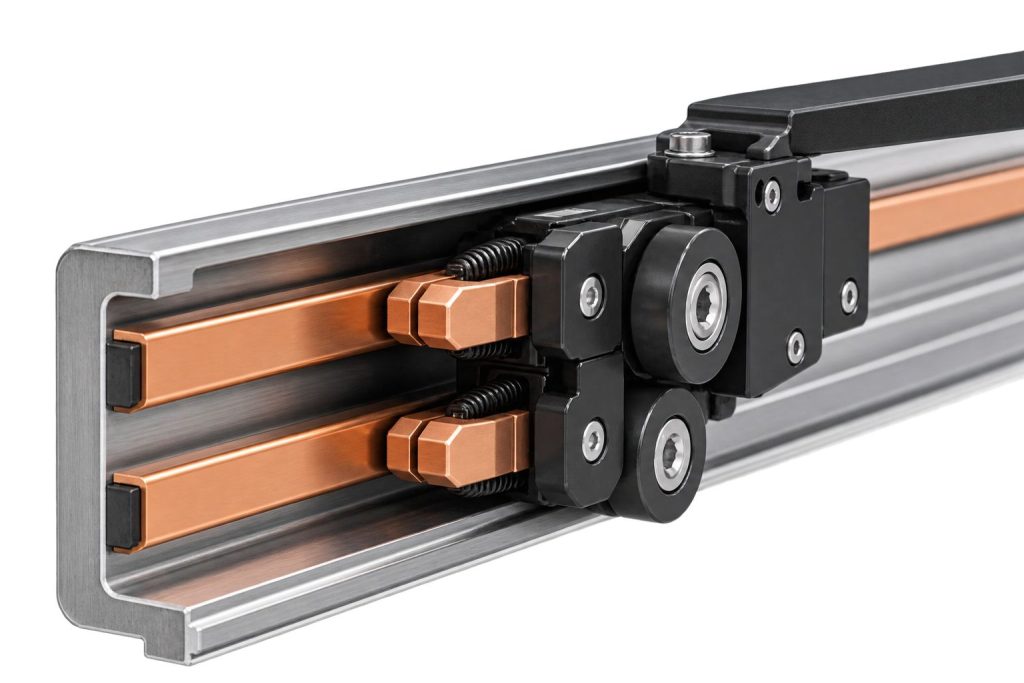
Łańcuchowe przenośniki przyjęć i wydań przy czole regału oraz szyna prądowa biegnąca wzdłuż całej alejki. Wózki pobierają zasilanie w sposób ciągły podczas jazdy, więc nigdy nie zatrzymują się na ładowanie.
Specyfikacja

Buforowanie i sortowanie w szczegółach.

Buffer & Sort: wydajność i sekwencjonowanie
ParametrBuffer & Sort
RuchDwukierunkowy, jedna alejka
SekwencjonowanieŚcisłe FIFO (pierwsze weszło, pierwsze wyszło)
Konfiguracja regałuRegał przepływowy
UdźwigOd 3 do 20 kg
Przepustowość na alejkę≥540 ładunków/h
Prędkość maks.6 m/s
Przyspieszenie2 m/s²
Wymiary ładunku (dł. × szer. × wys.)200–600 × 200–400 × 150–500 mm
Moc rolki napędowej32 W
Rodzaj napęduPas wieloklinowy (poly-V)
Dokładność pozycjonowania±3 mm
Czas pracy ciągłejNieograniczony · ładowanie z toru
Temperatura pracyod −25 do 45 °C
Buffer & Sort: napęd, zasilanie i konstrukcja
ParametrBuffer & Sort
NapędPas synchroniczny, hamowanie elektryczne
Silnik jazdy1 000 W
Silnik wideł400 W
Metoda pozycjonowaniaSerwonapęd DC, czujniki fotoelektryczne i RFID
AkumulatorLitowo-tytanowy, 2,9 Ah
Napięcie zasilaniaDC 48 V ±10%
Sposób ładowaniaLinia stykowa w torze jezdnym
KomunikacjaDwupasmowa 5 GHz / 2,4 GHz, RS-485
KonstrukcjaStal Q235B, granica plastyczności ≥235 MPa
CertyfikacjaCE · 2006/42/WE, weryfikacja SGS
Dostępność systemu≥97% wg FEM 9.222
Zakres wysokości regałuod 1 do 6 m
Zakres długości alejkiBez ograniczeń

Bezpieczeństwo i certyfikacja

Co chroni ludzi i towar.

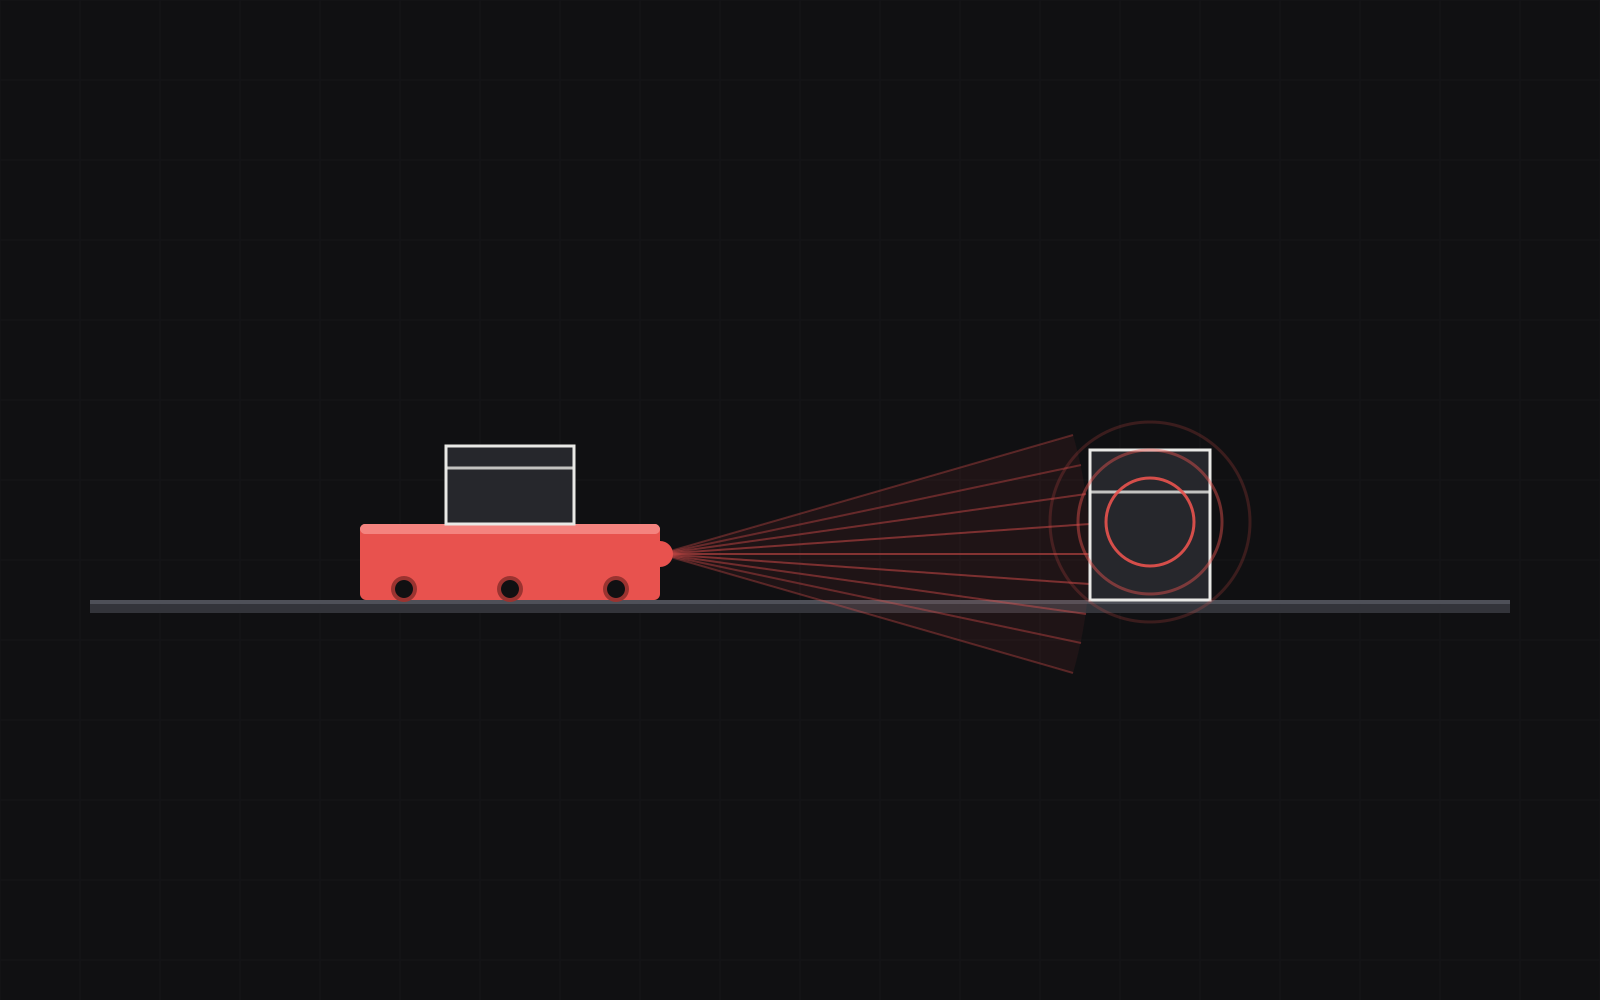
Wykrywanie przeszkód

Czujniki HWA zatrzymują wózek przed kontaktem, niezależnie od tego, czy przeszkodą jest ładunek, człowiek czy inna maszyna.
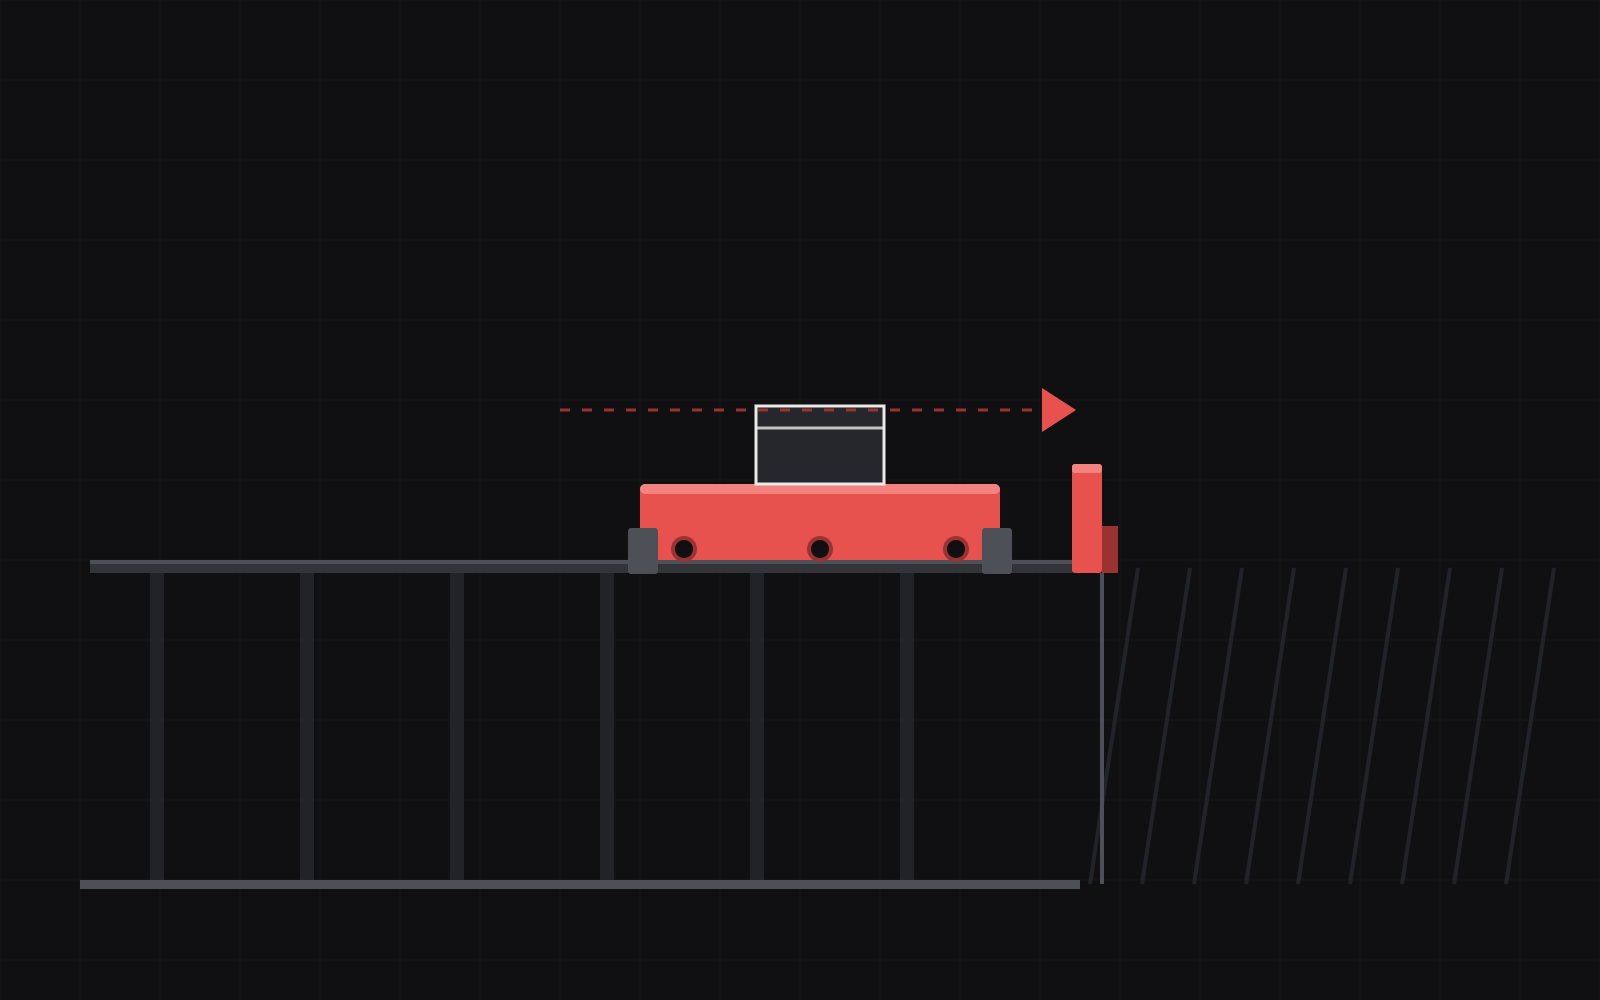
Zabezpieczenie przed upadkiem i odboje krańcowe

Czujniki HWA i mechaniczne odboje krańcowe utrzymują wózek na szynie w skrajnych punktach toru jazdy.
Zatrzymanie awaryjne

Czerwony wyłącznik awaryjny na maszynie natychmiast zatrzymuje wózek.
Ochrona akumulatora

Zabezpieczenie przed przegrzaniem, przeładowaniem i nadmiernym rozładowaniem pokładowego akumulatora litowo-tytanowego.
Alarmy i odporność na zakłócenia

Pokładowa funkcja alarmowa oraz dwupasmowa łączność bezprzewodowa, wybrana ze względu na odporność na zakłócenia w intensywnie użytkowanym regale.
Certyfikacja

Oznakowanie CE zgodnie z dyrektywą maszynową 2006/42/WE, zweryfikowane przez SGS dla wózka, podnośnika wózków i całego systemu AS/RS dla pojemników. Produkcja certyfikowana zgodnie z ISO 14001:2015.

Typowe zastosowania

Gdzie SLS900 B&S sprawdza się najlepiej

To operacje, w których właściwa kolejność jest warta więcej niż większy wolumen, a koszt błędu sekwencji ujawnia się na dalszych etapach procesu, a nie w regale.

Uzupełnianie lokacji kompletacyjnych

Utrzymywanie zapasu w strefie pobrań bez przerywania kompletacji. Kanał jest uzupełniany od tyłu, a przód nadal wydaje towar.

Sekwencjonowanie zamówień do wysyłki

Jednostki docierają do pakowania w kolejności wymaganej przez plan załadunku, więc sortowanie odbywa się w regale, a nie na posadzce.

Towary z datą ważności

Asortyment spożywczy i farmaceutyczny, w którym rotacja jest kwestią zgodności z przepisami, a nie preferencji, a regał powinien sprawiać, że jedynym wygodnym pobraniem jest to właściwe.

Przygotowanie fal i partii

Wstrzymanie skompletowanej fali do czasu gotowości ciężarówki, kanału lub personelu, bez zajmowania lokacji kompletacyjnych.

Do pobrania

Do pobrania

Najczęściej zadawane pytania

SLS900 Buffer & Sort – szczegółowo.

How is first-in-first-out actually enforced?

Dzięki geometrii, a nie wyłącznie dzięki oprogramowaniu. Towar jest ładowany z jednej strony kanału przepływowego i pobierany z drugiej, więc najstarsza jednostka zawsze wychodzi jako następna. Warstwa sterowania dodatkowo śledzi i sekwencjonuje ładunki, ale to sam regał sprawia, że błędne pobranie jest fizycznie utrudnione, a nie tylko niezalecane.

Ponieważ praca jest inna. Ten model zoptymalizowano pod dużą liczbę cykli z lekkimi pojemnikami przemieszczanymi między buforem a strefą pobrań, a nie pod przewożenie najcięższych kartonów w ofercie. Jeśli buforowane jednostki ważą ponad 20 kg, właściwą maszyną jest Standard lub Variable, a logika buforowania przechodzi do oprogramowania.

Zwykle nie powinien. Buforowanie wymaga płytkich kanałów o szybkiej rotacji w pobliżu strefy pobrań, a składowanie rezerwowe – głębokości i gęstości. Większość obiektów realizujących oba zadania dzieli budynek na strefy: ten model obsługuje bufor, za nim pracuje Standard lub Variable, a całość jest zarządzana jako jedna flota.