


Choisir une navette relève de la conception, pas du catalogue
Deux exploitations peuvent acheter exactement la même navette pour palettes et obtenir des résultats totalement différents. L’une atteint son objectif de débit et amortit son investissement en rayonnage. L’autre reste inactive la moitié du poste pendant que les chariots élévateurs font la queue devant les canaux. La navette n’a jamais été la variable. La profondeur des canaux, le nombre de références et la température de stockage décident du résultat, et ce sont des données de conception, pas des options de catalogue.
Cet article classe les systèmes à navettes en trois familles, puis propose un tableau de décision qui associe nombre de références, profondeur de canal et température à la famille adaptée. Il montre ensuite comment calculer le nombre de palettes par heure avant d’accepter un devis, car la plupart des installations décevantes ont été mal dimensionnées au stade de la conception préliminaire, et non mal construites. Considérez cette page comme la référence sur laquelle s’appuient nos autres articles consacrés aux navettes.
Qu’est-ce qu’un système de navettes pour palettes, et quelles exploitations l’utilisent
Un système de navettes pour palettes est un chariot motorisé qui circule sur des rails intégrés au rayonnage, à l’intérieur d’un canal de stockage profond. Il soulève une palette, l’amène en tête de canal ou à une position définie, puis la transmet à un chariot élévateur, à un élévateur ou à un convoyeur. La machine vit dans la structure, pas dans une allée.
Comment la navette et les rails fonctionnent ensemble
Les rails font partie de la structure de stockage et supportent à la fois la charge palette et la navette. La navette soulève la palette au-dessus des rails, se déplace sous elle et la dépose contre les butées du canal. La précision de positionnement dépend de la tolérance des rails et de l’alignement des échelles, c’est pourquoi les tolérances d’installation du rayonnage comptent davantage ici que pour un rayonnage statique.
Pourquoi supprimer des allées améliore l’utilisation du volume
Chaque allée est une surface qui ne stocke rien. Stocker dans des canaux de 10 à 40 palettes de profondeur transforme cette surface en emplacements, et la navette lève les limites de portée qui rendent le rayonnage par accumulation (drive-in) si lent à charger. L’utilisation du volume augmente sans rehausser le bâtiment.
Profils de charge et secteurs typiques
La distribution de boissons et de produits alimentaires avec peu de références et de gros volumes de colis, le stockage de masse en 3PL, les stocks tampons de matières premières et de produits finis dans l’industrie, et les entrepôts frigorifiques où chaque mètre cube est réfrigéré. Notre gamme de navettes pour palettes couvre ces profils d’utilisation.
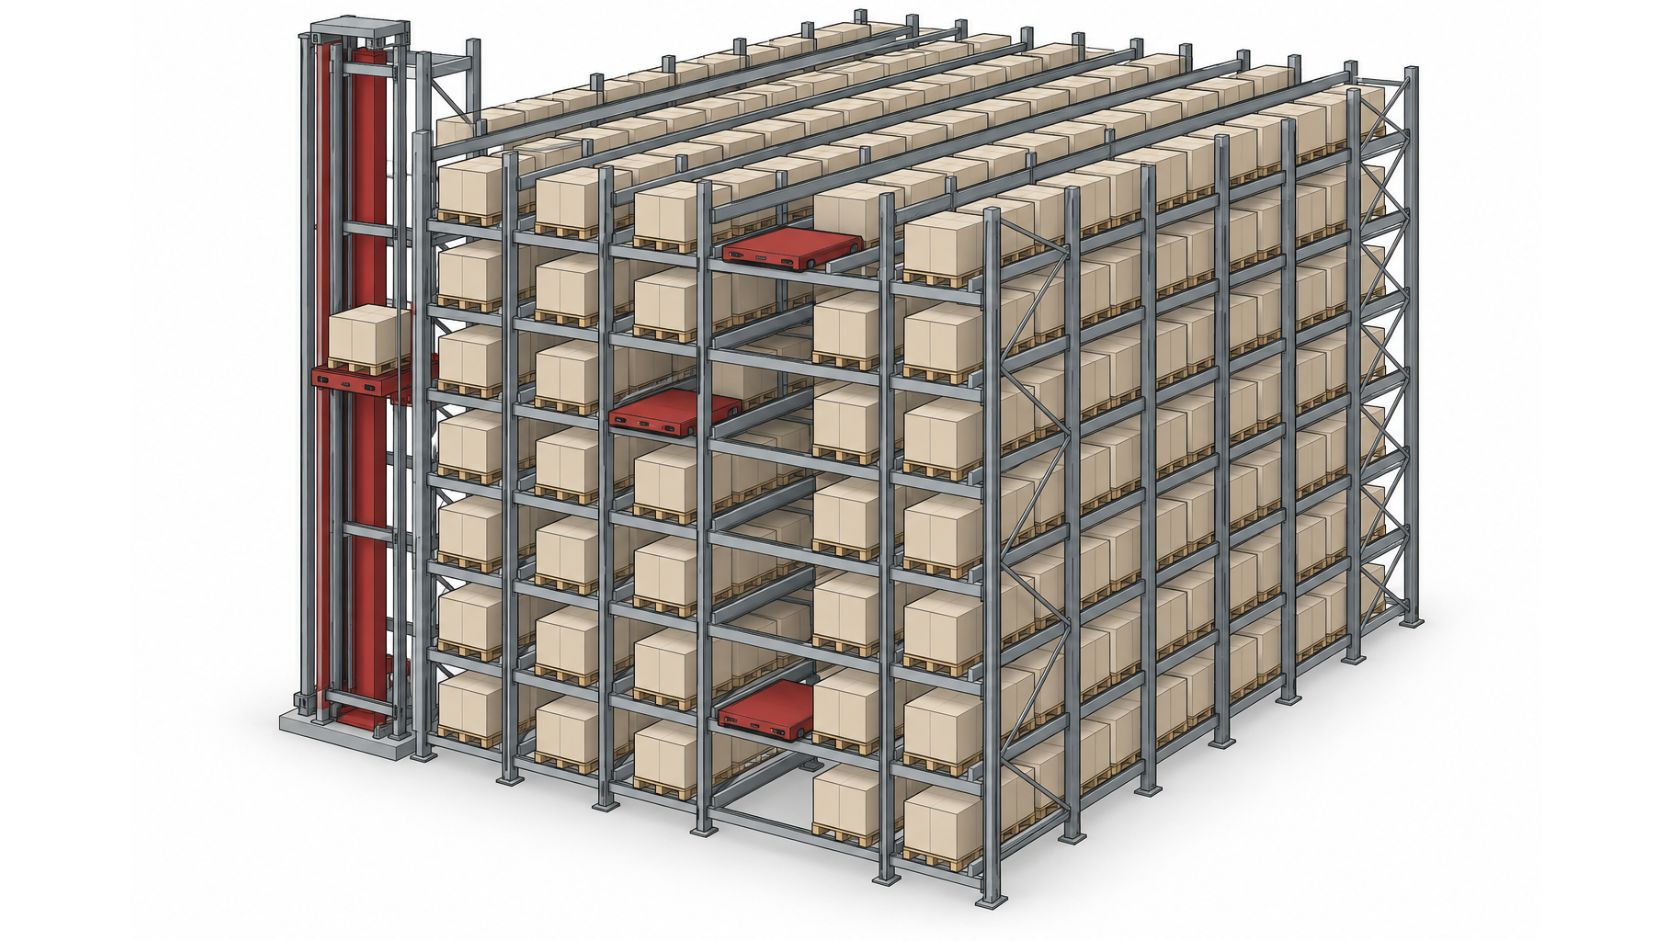
Navettes pour palettes semi-automatisées : une navette, plusieurs canaux
Comment une navette pour palettes est pilotée
Un chariot élévateur ou un chariot à mât rétractable soulève la navette, la pose sur les rails à l’entrée du canal et charge les palettes en position d’entrée. L’opérateur pilote ensuite la navette avec une télécommande ou une tablette, d’où l’appellation de navette radiocommandée, par opposition à une navette pilotée par un logiciel d’entrepôt. Les commandes sont simples : entrer la palette, compacter le canal, présenter la palette suivante. Des modèles comme la navette pour palettes FPSS1500B existent en classes de charge généralement annoncées entre 1 000 et 1 500 kg, avec des profondeurs de canal confirmées projet par projet plutôt que déduites d’une fiche technique.
Où se situe le plafond de débit
La contrainte, c’est le chariot élévateur, pas la navette. Chaque cycle attend un cariste, et déplacer la navette d’un canal à l’autre coûte plusieurs minutes à chaque fois, ce qui fait de l’implantation des allées et de la distance parcourue par les chariots élévateurs la véritable variable du débit. Une navette semi-automatisée ne peut pas aller plus vite que son opérateur.
Quand une navette par allée suffit
Cette solution fonctionne lorsque le nombre de références est faible, les canaux profonds et les mouvements de palettes quotidiens modestes. L’investissement par emplacement palette reste faible, car une seule navette dessert des dizaines de canaux et la flotte de chariots existante continue de travailler.
Systèmes à navettes entièrement automatisés avec élévateurs dédiés
Une navette par niveau ou une navette par allée
Le saut est structurel. Au lieu d’une navette déplacée d’un canal à l’autre, une navette est affectée en permanence à chaque niveau de stockage. Des élévateurs verticaux en façade du rayonnage assurent les changements de niveau, et des convoyeurs ou des AGV acheminent les palettes vers les quais ou la production. Le débit cesse d’être une propriété figée de l’équipement pour devenir une variable de conception : ajoutez des navettes, des élévateurs ou des allées de transfert, et la courbe se déplace. Une navette par allée desservant tous les niveaux via un élévateur coûte moins cher et convient au stockage profond à flux modéré. Une navette par niveau coûte davantage et ne se rentabilise que lorsque les profils de commande exigent des prélèvements en parallèle sur plusieurs hauteurs.
Comment les élévateurs et les convoyeurs de transfert fixent la cadence
Ce sont généralement l’élévateur et la boucle de transfert, et non la navette, qui plafonnent le système. Une navette qui termine un déstockage plus vite que l’élévateur ne peut l’accepter se contente d’attendre. La cadence réelle dépend du système de contrôle d’entrepôt, qui séquence les mouvements des navettes, des élévateurs et des convoyeurs pour éviter toute file d’attente. Demandez à chaque fournisseur le débit obtenu avec vos hypothèses réelles de temps de séjour et de tampon, pas la vitesse de pointe de la navette.
FIFO ou LIFO : ce que décide l’implantation des canaux
Les canaux à entrée unique fonctionnent en LIFO. Les canaux traversants, avec une face de chargement et une face de déchargement, fonctionnent en FIFO, indispensable pour les produits datés. Dans les deux cas, les chariots élévateurs quittent entièrement le bloc de stockage, ce qui supprime la principale source de chocs sur le rayonnage.
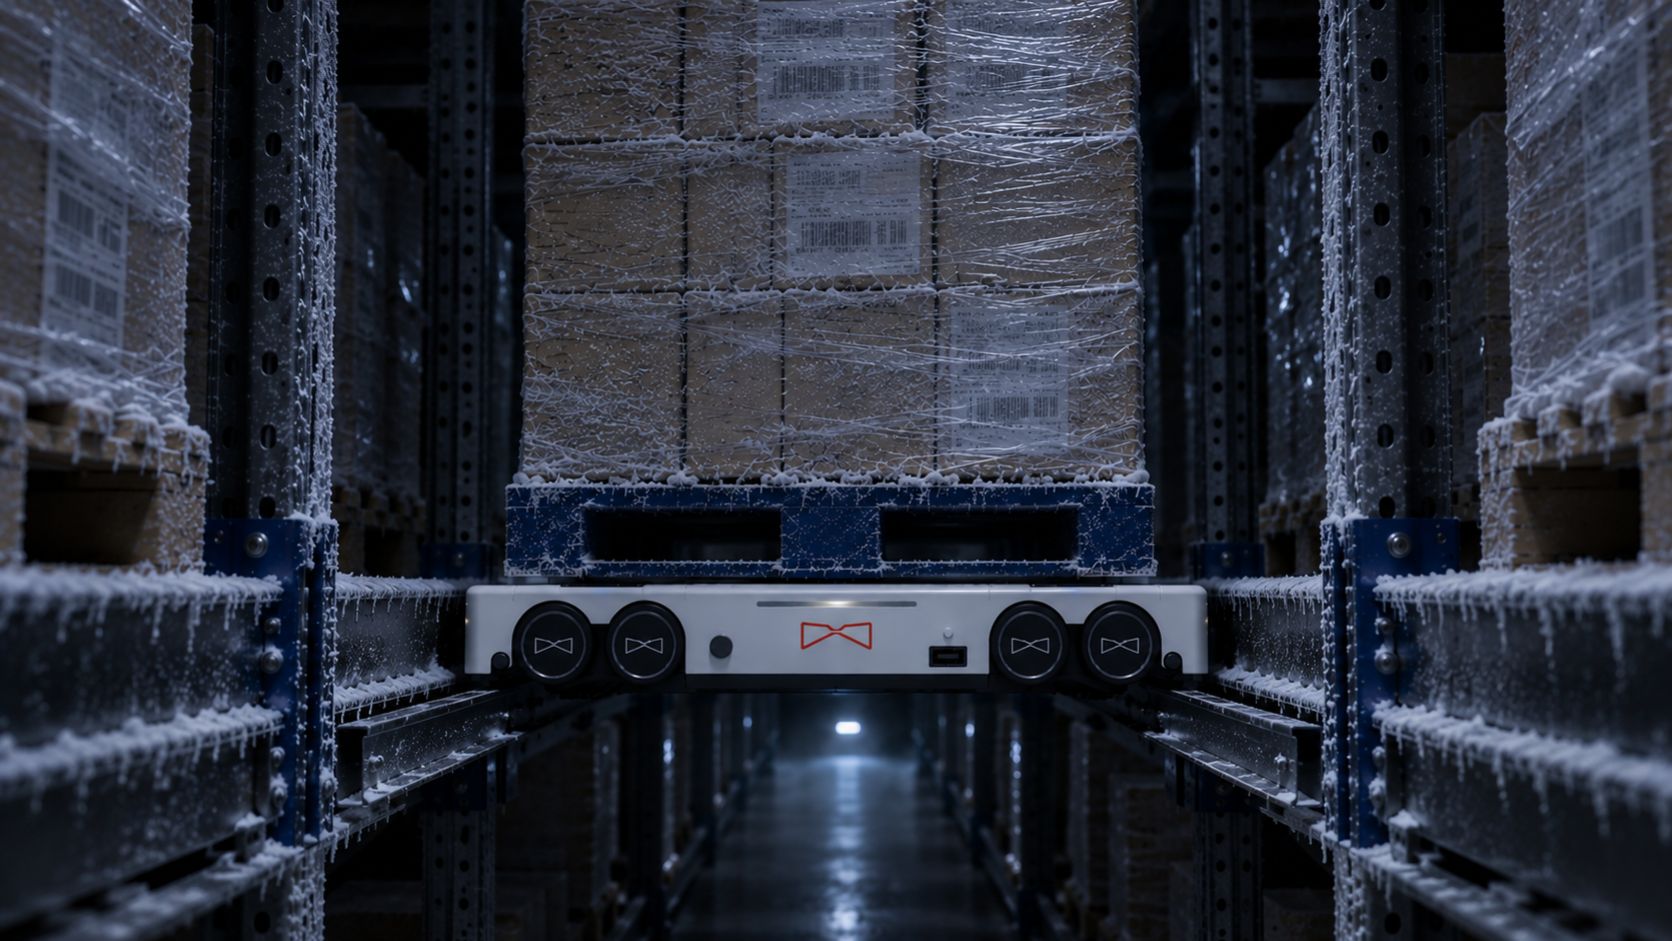
Navettes 4 directions : quand les canaux seuls ne suffisent plus
En quoi la circulation en grille diffère de la circulation en canal
Une navette unidirectionnelle reste dans un canal jusqu’à ce qu’un chariot élévateur ou un chariot de transfert la déplace. Une navette 4 directions change de train de roues pour circuler dans le canal et dans l’allée transversale : une seule navette dessert ainsi de nombreux canaux sur un niveau et, associée à un élévateur, de nombreux niveaux. Le rayonnage devient une grille plutôt qu’un ensemble de canaux isolés, c’est pourquoi la navette 4 directions FPSS1500A est prescrite là où l’affectation des canaux change chaque semaine.
Nombre de références et densité en canaux profonds
Le stockage en canaux profonds favorise un petit nombre de références comptant chacune de nombreuses palettes, car un canal ne devrait idéalement contenir qu’une seule référence. Augmentez le nombre de références et les canaux restent partiellement vides : l’utilisation du volume baisse alors même que le rayonnage n’a pas changé. La circulation en grille permet de construire des canaux plus courts sur davantage d’emplacements, et d’accueillir bien plus de références à une densité qu’un système drive-in ne peut égaler.
Ce que coûtent les changements de direction en temps de cycle
Chaque changement de direction consomme des secondes : le nombre de palettes par heure et par navette reste donc inférieur à celui d’une navette unidirectionnelle dédiée. Les tolérances du rayonnage se resserrent aussi, puisque la navette doit franchir des jonctions de rails dans les deux axes. Achetez la flexibilité de façon délibérée, pas par défaut.
Tableau de décision : type de navette selon le nombre de références, la profondeur de canal et la température
Utilisez les plages ci-dessous pour resserrer la liste avant de lancer l’étude d’implantation.
| Type de navette | Nombre de références | Profondeur de canal | Température | Rotation | Débit relatif |
|---|---|---|---|---|---|
| Navette pour palettes semi-automatisée | Faible, peu de références par canal | Profond (environ 10 à 40 positions, 12 à 50 m) | Ambiant, frais, surgelé avec batteries adaptées au froid | LIFO, FIFO avec double accès | Le plus faible, dépendant des chariots élévateurs |
| Entièrement automatisé avec élévateurs | Faible à moyen | Moyen à profond (8 à 30 positions) | Ambiant à surgelé | LIFO ou FIFO selon la conception de l’allée | Élevé, continu |
| Navette 4 directions | Moyen à élevé | Plus court (4 à 12 positions) | Ambiant à surgelé | FIFO, sélectif | Élevé, routage flexible |
La densité augmente avec la profondeur, la sélectivité diminue. Les chiffres définitifs sont issus de la simulation de votre profil de commandes.
Dimensionner le débit avant de signer : comment obtenir les palettes par heure
Le tonnage annuel ne vous dit rien du nombre de navettes et d’élévateurs nécessaires. Les mouvements à l’heure de pointe, si. Dimensionnez le système sur l’heure la plus chargée du jour le plus chargé, puis répartissez ce chiffre entre le réapprovisionnement en entrée par canaux complets et le déstockage en sortie palette par palette, car les deux consomment le temps machine de façon très différente.
Les données qu’un fournisseur doit obtenir de vous
- Les palettes en entrée et en sortie à l’heure de pointe, séparément, et non fondues dans une moyenne journalière.
- La part des prélèvements qui retirent une palette d’un canal par rapport à ceux qui le vident.
- Les dimensions, le poids et l’état des palettes, car une mauvaise qualité de palettes entraîne des cycles rejetés.
- Le temps de séjour admis au point de transfert avant que le convoyeur ou le camion ne soit saturé.
- L’organisation des postes et la plage disponible pour le réapprovisionnement.
Pourquoi l’élévateur est généralement le goulot d’étranglement
Les navettes s’ajoutent canal par canal. Les élévateurs, non. Chaque palette qui entre dans une structure multiniveau ou en sort passe par un élévateur : les cycles d’élévateur par heure plafonnent donc l’ensemble du système. Modélisez-le explicitement lors de la simulation à événements discrets plutôt que de vous fier à une valeur de plaque signalétique.
Profondeur de canal et temps de déstockage
Des canaux plus profonds gagnent en densité et coûtent des secondes à chaque déstockage. Un canal trop profond d’une seule palette bloque du stock derrière des références à faible rotation et impose des remanutentions qu’aucun calcul de temps de cycle n’avait prévues.
Exploiter des navettes en entrepôt frais et en froid négatif
Ce qui change pour les composants sous zéro
Le froid positif, autour de 0 à 5 °C, et le froid négatif à −25 °C supposent des spécifications très différentes. Les graisses standard se figent, le couple d’entraînement augmente et les joints durcissent. Les cellules lithium perdent de la capacité utile et de l’aptitude à la charge à mesure que la température baisse : les plages de recharge s’allongent ou doivent être déplacées hors de la zone froide. Spécifiez des lubrifiants basse température, des coffrets chauffés pour l’électronique de commande et des câbles validés par des essais de flexion à froid, plutôt que de supposer qu’une navette conçue pour l’ambiant tiendra.
Condensation, givre et entretien des rails
Les dégâts se produisent à la frontière. Chaque passage entre la chambre froide et un quai plus chaud dépose de la condensation sur les rails, les semelles de palettes et les capteurs optiques, qui gèle ensuite. Les lecteurs embués lisent mal, le givre sur les flancs des rails fait patiner les roues et le givre sous les semelles soulève les palettes de leur référence. Les sas, les antichambres déshumidifiées et une fréquence d’inspection des rails bien définie comptent davantage que la vitesse nominale de la navette.
Pourquoi la densité compte encore plus en volume réfrigéré
La réfrigération refroidit l’air, pas le produit : chaque allée supprimée est un volume que vous cessez de payer pour refroidir. C’est l’argument financier le plus fort de l’automatisation des entrepôts frigorifiques. Notez également que les semelles de palettes endommagées arrêtent plus d’entrepôts frigorifiques que les navettes.
Rayonnage à navettes comparé au drive-in, au push-back et au rayonnage dynamique
Densité et profondeur de canal côte à côte
Le stockage dense passif est limité en profondeur par la physique. Le rayonnage par accumulation (drive-in) cesse d’être pratique dès que le chariot doit s’enfoncer trop loin dans le bloc, et le push-back est limité par le nombre de chariots imbriqués qu’un rail peut accueillir. Le rayonnage dynamique à palettes dépend de la gravité et de l’état des rouleaux : la longueur des canaux est donc dictée par la pente, la qualité des palettes et l’espacement des freins. Un rayonnage à navettes retire totalement l’opérateur du canal, ce qui explique pourquoi des profondeurs de canal qui seraient imprudentes avec un chariot élévateur deviennent courantes. La densité au mètre carré augmente, et le nombre d’allées diminue d’autant.
Discipline de rotation et dommages au rayonnage
Le drive-in impose le LIFO, que vous le vouliez ou non. Le rayonnage dynamique à palettes assure proprement le FIFO sans système de pilotage, ce qui reste un véritable avantage pour les produits à forte rotation et mono-référence. Les navettes appliquent l’un ou l’autre, sous contrôle logiciel, avec une visibilité des stocks que les solutions passives ne peuvent offrir. Côté dommages, la comparaison est sans appel. Les contacts des chariots élévateurs à l’intérieur du bloc expliquent l’essentiel des dépenses de réparation et la plupart des constats d’inspection de sécurité des rayonnages.
Quand le rayonnage passif reste le meilleur achat
Avec très peu de références, des canaux courts et un budget d’investissement serré, le push-back l’emporte sur le coût par emplacement palette. Le débit d’un système à navettes évolue avec le nombre de navettes, pas de caristes : il l’emporte donc là où les volumes ne cessent de croître.
Ce que doivent garantir le bâtiment, le rayonnage et le logiciel
La plupart des projets à navettes prennent du retard à cause du bâtiment, pas de l’équipement. Les conditions de site ci-dessous doivent être relevées et documentées avant la diffusion des plans du rayonnage, et non découvertes pendant l’installation.
Les tolérances de sol et de rayonnage qui comptent
- La planéité et l’horizontalité du sol mesurées selon une norme reconnue telle que la spécification de sol FM2, avec les travaux de reprise chiffrés dans le projet et non traités comme un avenant.
- La tolérance d’installation des rails en millimètres sur toute la largeur du canal, avec cales et dispositifs de mise à niveau spécifiés par le fournisseur du rayonnage.
- La classification sismique et la trame de poteaux existante, qui déterminent les sections de lisses et décident souvent du nombre de canaux possibles.
- La hauteur libre au regard de la position des sprinklers, y compris les lignes de sprinklers intégrées au rayonnage qui font perdre des niveaux de palettes utilisables.
- La stratégie de recharge : recharge d’opportunité en bout d’allée, échange de batteries ou positions de charge dédiées, chacune ayant des conséquences différentes sur le débit.
La qualité des palettes, une contrainte cachée
Planches cassées, clous saillants, charges débordantes et types de palettes mélangés provoquent plus d’arrêts que les défauts de pilotage. Placez un point de contrôle en amont et refusez les palettes non conformes avant qu’elles n’entrent dans un canal.
Ce que la couche de pilotage doit décider
L’affectation des tâches, la gestion du trafic et l’attribution des canaux transforment la densité en débit. L’interface WMS doit transmettre les règles de référence, de lot et de date avec suffisamment de détail pour que le WCS attribue les canaux de manière pertinente. Réceptionnez le système sur de vrais fichiers de commandes, jours de pointe compris, avant la mise en production.
Questions fréquentes sur le choix d’une navette pour palettes
1. Quelle profondeur de canal est réaliste avant que les temps de déstockage ne pénalisent l’exploitation ?
La profondeur est limitée par le temps de cycle, pas par l’ingénierie du rayonnage. Chaque position palette supplémentaire allonge le trajet en charge comme à vide, si bien que la dernière palette d’un canal très profond peut prendre plusieurs fois plus de temps à déstocker que la première. Dimensionnez les canaux selon le débit dont votre poste le plus lent a besoin, et arrêtez-vous là.
2. Un système semi-automatisé peut-il évoluer plus tard vers un système entièrement automatisé ?
Parfois, si vous l’avez prévu. Les gaines d’élévateur, les dégagements d’allées, la planéité du sol et les interfaces de pilotage doivent être spécifiés dès le départ, car les ajouter dans un rayonnage occupé est coûteux et perturbant.
3. Un système à navettes gère-t-il la rotation des stocks en FIFO ?
Les canaux à entrée unique fonctionnent en LIFO par construction. Un véritable FIFO exige des canaux à double entrée, chargés par une face et déstockés par l’autre, ou une circulation en 4 directions qui contourne les palettes bloquantes.
4. À partir de combien de références le stockage en canaux profonds devient-il inadapté ?
Lorsque le nombre moyen de palettes par référence tombe sous la profondeur des canaux, vous stockez de l’air. À ce stade, des canaux moins profonds ou des zones de profondeurs mixtes récupèrent plus de capacité utile que des canaux plus profonds.
Partez du profil de commandes, puis choisissez la navette
Trois variables déterminent la famille avant que le moindre devis ne compte : le nombre de références que vous stockez, la profondeur possible des canaux et la température d’exploitation de l’entrepôt. Les navettes semi-automatisées déplacent une navette d’un canal à l’autre et conviennent aux blocs profonds à faible nombre de références, là où des caristes sont déjà en place. Les systèmes entièrement automatisés avec élévateurs dédiés retirent le chariot élévateur de l’allée et maintiennent un débit stable sur de longs postes. Les navettes 4 directions sacrifient un peu d’efficacité de canal au profit d’un accès direct aux références lorsque la gamme est large. Les comparaisons de marques ne deviennent utiles qu’après cette décision. Les débits à l’heure de pointe, la planéité du sol, la hauteur libre et le comportement du logiciel en charge décident de la performance du projet.
Envoyez-nous un profil de commandes et un plan du site : nos ingénieurs dimensionneront les options avec vous.