


Scegliere uno shuttle è una scelta progettuale, non di prodotto
Due operazioni possono acquistare lo stesso identico carrello pallet shuttle e ottenere risultati completamente diversi. Una raggiunge l’obiettivo di throughput e ripaga l’investimento nella scaffalatura. L’altra resta ferma per metà turno mentre i carrelli elevatori fanno la coda davanti ai canali. Il carrello non è mai stato la variabile. Profondità del canale, numero di SKU e temperatura di stoccaggio decidono il risultato, e sono dati di progetto, non opzioni a catalogo.
Questo articolo suddivide i sistemi shuttle in tre famiglie, poi propone una tabella decisionale che associa numero di SKU, profondità del canale e temperatura alla famiglia giusta. Mostra infine come calcolare i pallet all’ora prima di accettare un’offerta, perché la maggior parte delle installazioni deludenti è stata dimensionata male nella fase di progettazione concettuale, non costruita male. Consideratelo la pagina di riferimento su cui si basano gli altri nostri articoli dedicati agli shuttle.
Che cos’è un sistema pallet shuttle e quali operazioni lo utilizzano
Un sistema pallet shuttle è un carrello motorizzato che scorre su rotaie integrate nella scaffalatura, all’interno di un canale di stoccaggio profondo. Solleva un pallet, lo porta al fronte del canale o in una posizione stabilita e lo consegna a un carrello elevatore, a un elevatore o a un trasportatore. La macchina vive nella griglia, non in una corsia.
Come lavorano insieme carrello e rotaie
Le rotaie fanno parte della struttura della scaffalatura e sostengono sia il carico del pallet sia lo shuttle stesso. Il carrello solleva il pallet dalle rotaie, si muove sotto di esso e lo deposita contro i fermi del canale. La precisione di posizionamento dipende dalla tolleranza delle rotaie e dall’allineamento del telaio; per questo le tolleranze di installazione della scaffalatura contano qui più che nelle scaffalature statiche.
Perché eliminare le corsie aumenta l’utilizzo volumetrico
Ogni corsia è superficie che non stocca nulla. Portare lo stoccaggio in canali profondi da 10 a 40 pallet trasforma quell’area in posizioni, e lo shuttle elimina i limiti di raggiungibilità che rendono così lento il carico delle scaffalature drive-in. L’utilizzo volumetrico aumenta senza alzare l’edificio.
Profili di carico e settori tipici
Distribuzione di bevande e alimenti con pochi SKU e grandi volumi di colli, stoccaggio di massa per 3PL, buffer di materie prime e prodotti finiti nel manifatturiero e celle frigorifere in cui ogni metro cubo è refrigerato. La nostra gamma di pallet shuttle copre questi profili di utilizzo.
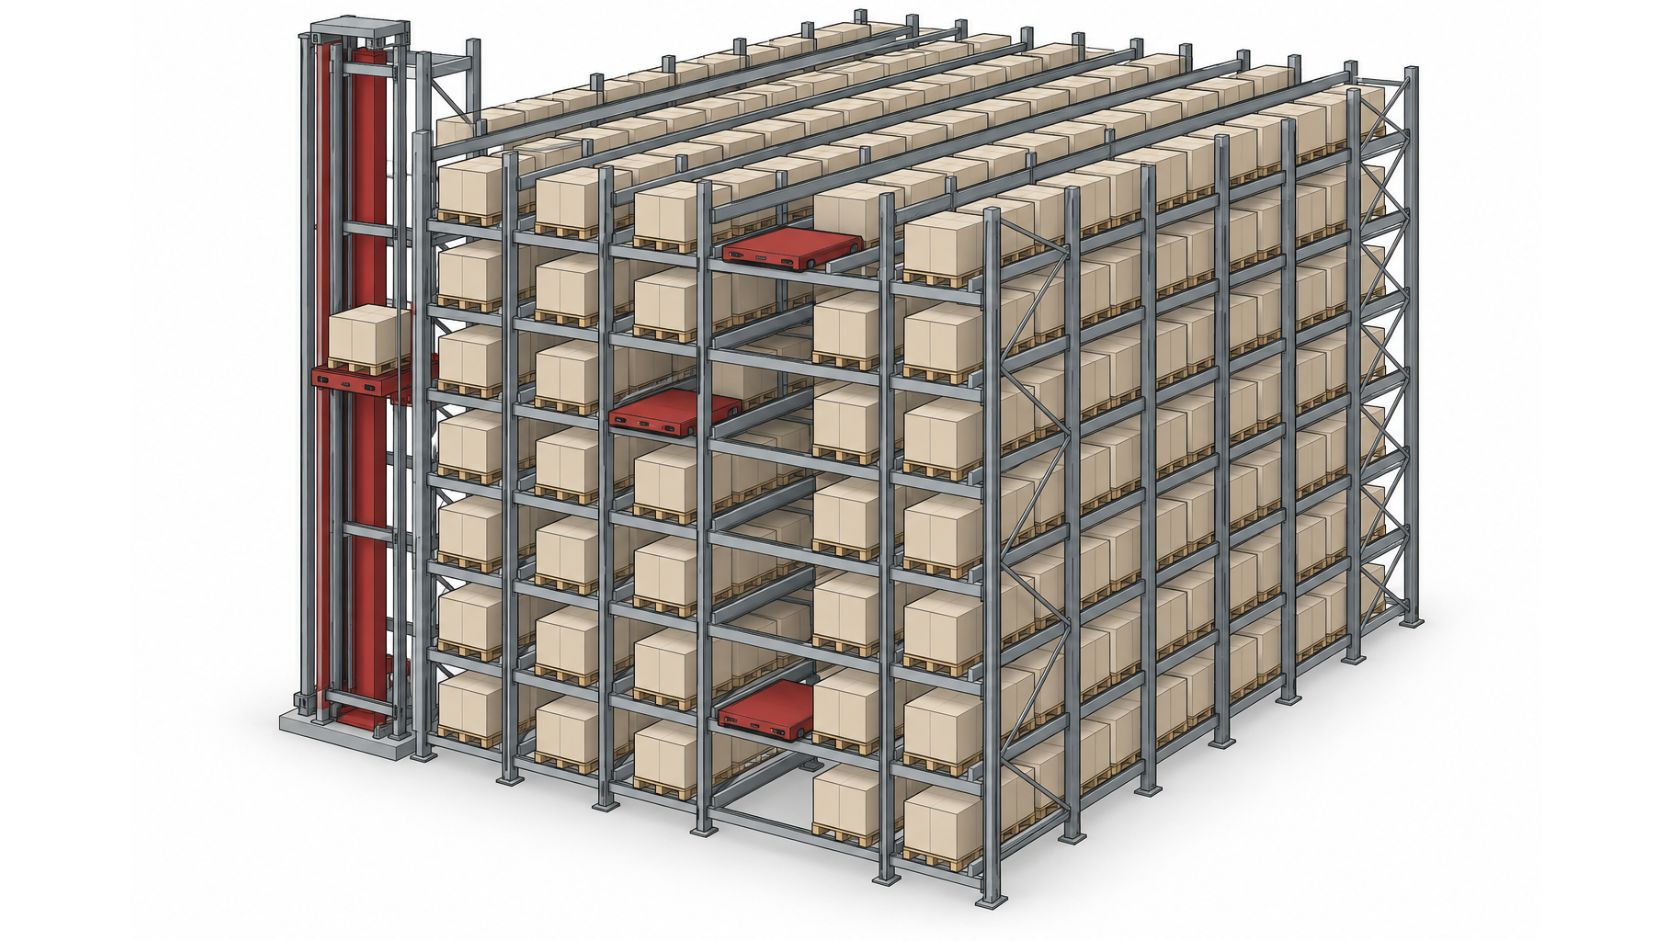
Pallet shuttle semiautomatici: un carrello, molti canali
Come si controlla un pallet shuttle
Un carrello elevatore o un carrello retrattile solleva lo shuttle, lo posa sulle rotaie all’imbocco del canale e carica i pallet nella posizione di ingresso. L’operatore guida poi lo shuttle con un telecomando portatile o un tablet; per questo il mercato lo chiama pallet shuttle anziché shuttle gestito da un software di controllo del magazzino. I comandi sono semplici: introdurre il pallet, compattare il canale, presentare il pallet successivo. Unità come il pallet shuttle FPSS1500B sono disponibili in classi di portata indicate tipicamente nella fascia da 1.000 a 1.500 kg, con profondità del canale confermate progetto per progetto anziché desunte da una scheda tecnica.
Dove si trova il tetto di throughput
Il vincolo è il carrello elevatore, non lo shuttle. Ogni ciclo attende un conducente e spostare lo shuttle da un canale all’altro costa minuti ogni volta; così il layout delle corsie e la distanza percorsa dai carrelli elevatori diventano la vera variabile del throughput. Un pallet shuttle semiautomatico non può andare più veloce del suo operatore.
Quando basta un carrello per corsia
Funziona quando gli SKU sono pochi, i canali profondi e le movimentazioni pallet giornaliere contenute. Il capitale per posto pallet resta basso perché un solo shuttle serve decine di canali e la flotta esistente continua a lavorare.
Sistemi shuttle completamente automatici con elevatori dedicati
Un carrello per livello o uno per corsia
Il salto di livello è strutturale. Invece di un solo carrello spostato tra i canali, ogni livello di stoccaggio ha un carrello assegnato in modo permanente. Elevatori verticali sul fronte della scaffalatura gestiscono i cambi di livello e trasportatori o AGV portano i pallet alle baie o alla produzione. Il throughput smette di essere una proprietà fissa dell’attrezzatura e diventa una variabile di progetto: aggiungendo carrelli, elevatori e corsie di trasferimento, la curva si sposta. Un carrello per corsia che serve tutti i livelli tramite un elevatore costa meno ed è adatto a stoccaggi profondi con flussi moderati. Uno per livello costa di più e si ripaga solo dove i profili d’ordine richiedono picking in parallelo su più altezze.
Come elevatori e trasportatori di trasferimento determinano la cadenza
Di solito a limitare il sistema sono l’elevatore e l’anello di trasferimento, non lo shuttle. Un carrello che completa un prelievo più velocemente di quanto l’elevatore possa accettarlo semplicemente aspetta. La cadenza reale dipende dal warehouse control system che mette in sequenza i movimenti di carrello, elevatore e trasportatore in modo che non si formino code. Chiedete a ogni fornitore il throughput con le vostre ipotesi reali di permanenza e buffer, non la velocità massima del carrello.
FIFO o LIFO: che cosa decide il layout dei canali
I canali a ingresso singolo danno LIFO. I canali passanti, con fronte di carico e di scarico, danno FIFO, indispensabile per la merce con scadenza. In entrambi i casi i carrelli elevatori escono completamente dal blocco di stoccaggio, eliminando la principale causa di urti contro la scaffalatura.
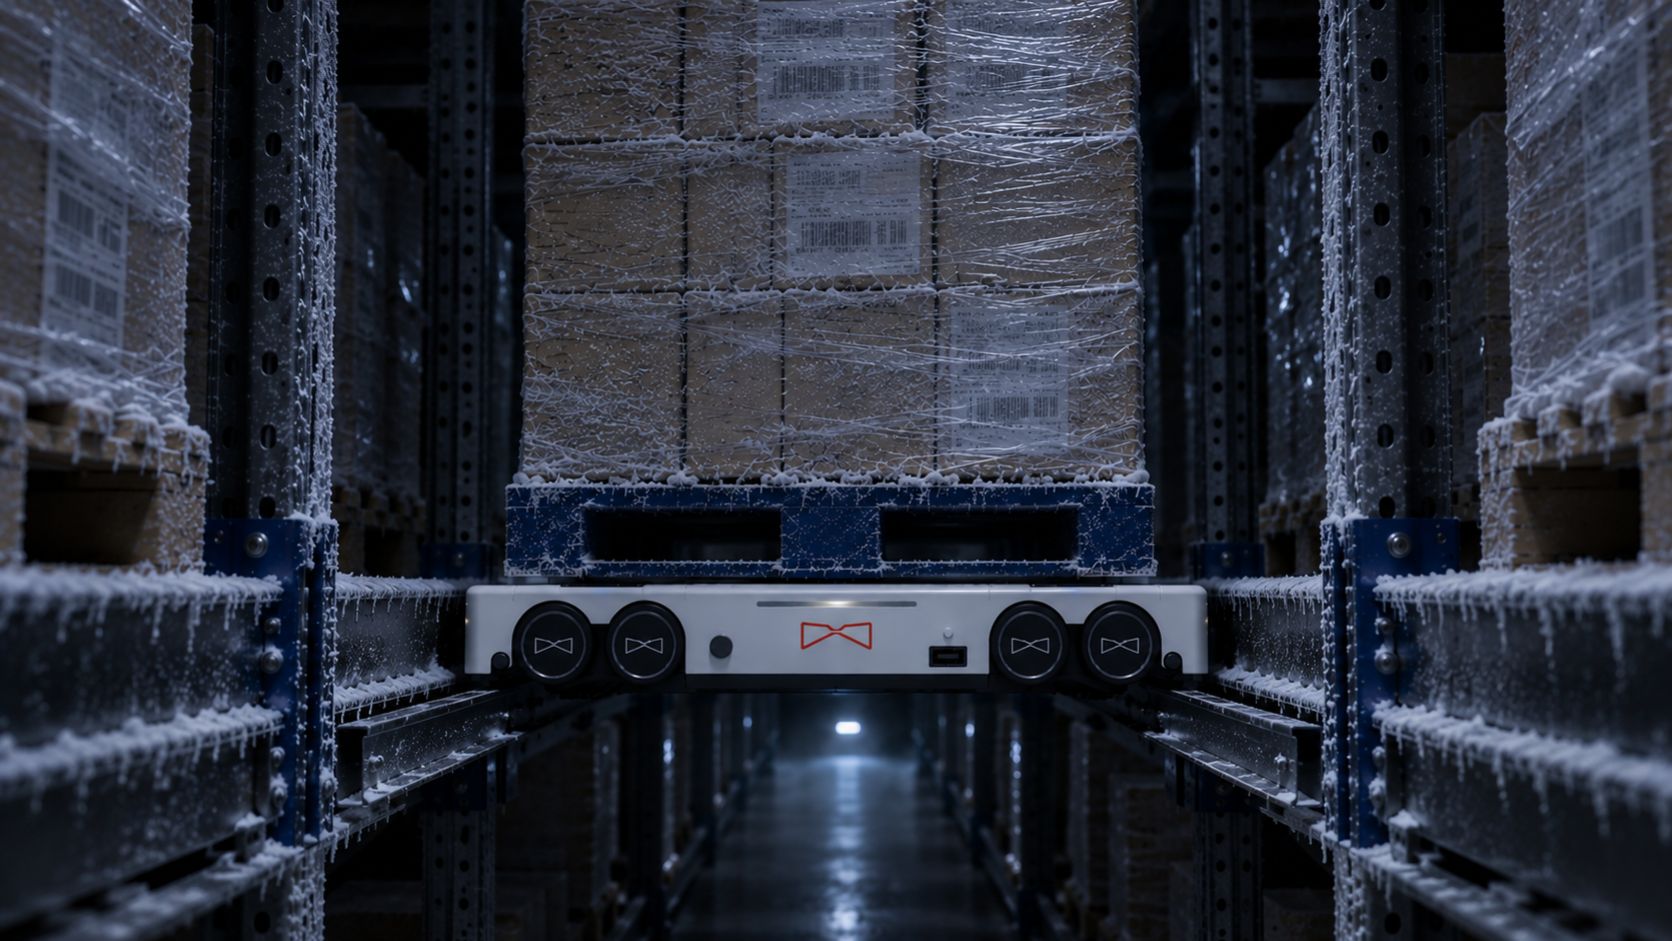
Shuttle a 4 vie: quando i soli canali non bastano
In che cosa la marcia in griglia differisce da quella in canale
Un carrello monodirezionale resta in un canale finché un carrello elevatore o un carro di trasferimento non lo sposta. Uno shuttle a 4 vie cambia set di ruote per muoversi lungo il canale e lungo la corsia trasversale, così un solo carrello serve molti canali su un livello e, abbinato a un elevatore, molti livelli. La scaffalatura diventa una griglia anziché un insieme di canali isolati; per questo lo shuttle a 4 vie FPSS1500A viene specificato dove l’assegnazione dei canali cambia ogni settimana.
Numero di SKU e densità dei canali profondi
Lo stoccaggio a canali profondi premia pochi SKU con molti pallet ciascuno, perché idealmente un canale dovrebbe contenere un solo SKU. Se il numero di SKU cresce, i canali restano parzialmente vuoti e l’utilizzo volumetrico cala anche se la scaffalatura non è cambiata. La marcia in griglia consente canali più corti su più posizioni, con molti più SKU a una densità che un sistema drive-in non può eguagliare.
Quanto costano i cambi di direzione in tempo ciclo
Ogni rotazione consuma secondi, quindi i pallet all’ora per carrello restano al di sotto di quelli di uno shuttle monodirezionale dedicato. Anche le tolleranze della scaffalatura si restringono, perché il carrello deve attraversare i giunti delle rotaie su entrambi gli assi. La flessibilità va acquistata per scelta, non per default.
Tabella decisionale: tipo di shuttle in base a numero di SKU, profondità del canale e temperatura
Usate le fasce seguenti per restringere la rosa prima di avviare il lavoro sul layout.
| Tipo di shuttle | Fascia di numero SKU | Profondità del canale | Temperatura | Rotazione | Throughput relativo |
|---|---|---|---|---|---|
| Pallet shuttle semiautomatico | Basso, pochi SKU per canale | Profonda (circa da 10 a 40 posizioni, da 12 a 50 m) | Ambiente, refrigerato, surgelato con pacchetti per il freddo | LIFO, FIFO con doppio accesso | Il più basso, dipende dal carrello elevatore |
| Completamente automatico con elevatori | Da basso a medio | Da media a profonda (da 8 a 30 posizioni) | Da ambiente a surgelato | LIFO o FIFO in base al progetto della corsia | Alto, continuo |
| Shuttle a 4 vie | Da medio ad alto | Più corta (da 4 a 12 posizioni) | Da ambiente a surgelato | FIFO, selettivo | Alto, percorsi flessibili |
La densità cresce con la profondità, la selettività diminuisce. I valori definitivi derivano dalla simulazione del vostro profilo d’ordine.
Dimensionare il throughput prima di firmare: come arrivare ai pallet all’ora
Il tonnellaggio annuo non dice nulla su quanti carrelli ed elevatori servono. Lo dice la movimentazione nell’ora di picco. Il sistema va dimensionato sull’ora più intensa del giorno più intenso, poi quel valore va suddiviso tra rifornimento in ingresso a canale pieno e prelievo in uscita di singoli pallet, perché i due consumano il tempo macchina in modo molto diverso.
Quali dati vi chiede un fornitore
- Pallet in ingresso e in uscita nell’ora di picco, separati, non accorpati in una media giornaliera.
- La quota di prelievi che estrae un solo pallet da un canale rispetto a quelli che lo svuotano.
- Dimensioni, peso e condizioni dei pallet, poiché pallet di scarsa qualità generano cicli respinti.
- Tempo di permanenza ammesso al punto di trasferimento prima che il trasportatore o il carrello elevatore vadano in coda.
- Organizzazione dei turni e finestra disponibile per il rifornimento.
Perché il collo di bottiglia è di solito l’elevatore
I carrelli si possono aggiungere canale per canale. Gli elevatori no. Ogni pallet che entra o esce da una struttura multilivello passa per un elevatore, quindi i cicli orari dell’elevatore limitano l’intero sistema. Va modellato esplicitamente durante la simulazione a eventi discreti anziché affidarsi al dato di targa.
Profondità del canale e tempo di percorrenza in prelievo
Canali più profondi aumentano la densità e costano secondi a ogni prelievo. Un canale profondo un pallet di troppo blocca la merce dietro gli articoli a bassa rotazione, imponendo rimovimentazioni che nessun calcolo del tempo ciclo aveva previsto.
Shuttle in celle refrigerate e a temperatura negativa
Che cosa cambia per i componenti sotto lo zero
Il servizio refrigerato intorno a 0–5 °C e quello in surgelazione a −25 °C richiedono specifiche molto diverse. I grassi standard si irrigidiscono, la coppia di trazione aumenta e le guarnizioni induriscono. Le celle al litio perdono capacità utile e accettazione di carica al calare della temperatura, quindi le finestre di ricarica si allungano oppure si spostano fuori dall’area fredda. Specificate lubrificanti per basse temperature, armadi riscaldati per l’elettronica di controllo e cavi omologati per il test di flessione a freddo anziché presumere che uno shuttle per temperatura ambiente sia sufficiente.
Condensa, ghiaccio e manutenzione delle rotaie
Il danno avviene al confine. Ogni passaggio tra la cella frigorifera e una baia più calda deposita condensa su rotaie, basi dei pallet e sensori ottici, che poi ghiaccia. Gli scanner appannati leggono male, il ghiaccio sulle flange delle rotaie fa slittare le ruote e la brina sulle tavole inferiori solleva i pallet dalla quota di riferimento. Bussole, anticamere deumidificate e un intervallo definito di ispezione delle rotaie contano più della velocità nominale del carrello.
Perché la densità conta di più nei volumi refrigerati
La refrigerazione raffredda l’aria, non il prodotto: ogni corsia eliminata è volume che si smette di pagare per raffreddare. È l’argomento economico più forte a favore dell’automazione delle celle frigorifere. Va notato inoltre che le tavole inferiori danneggiate fermano più celle frigorifere di quanto facciano gli shuttle.
Scaffalature con shuttle a confronto con drive-in, push-back e scaffalature a gravità
Densità e profondità del canale a confronto
Lo stoccaggio intensivo passivo ha limiti di profondità imposti dalla fisica. Le scaffalature drive-in smettono di essere pratiche quando il carrello deve percorrere un tratto troppo lungo all’interno del blocco, e il push-back è vincolato dal numero di carrelli annidati che una rotaia può ospitare. Le scaffalature a gravità per pallet dipendono dalla gravità e dalle condizioni dei rulli, quindi la lunghezza del canale è governata da pendenza, qualità dei pallet e distanza tra i freni. Una scaffalatura con shuttle elimina completamente l’operatore dal canale; per questo profondità che sarebbero azzardate con un carrello elevatore diventano normali. La densità per metro quadrato aumenta e il numero di corsie diminuisce di conseguenza.
Disciplina di rotazione e danni alla scaffalatura
Il drive-in impone il LIFO, che lo si voglia o no. Le scaffalature a gravità impongono un FIFO pulito senza bisogno di un sistema di controllo, un vantaggio reale per la merce mono-SKU ad alta rotazione. Gli shuttle consentono l’uno o l’altro, gestiti dal software, con una visibilità sull’inventario che le soluzioni passive non possono offrire. Sui danni il confronto non regge. I contatti dei carrelli elevatori all’interno del blocco generano la maggior parte delle spese di riparazione e la maggior parte dei rilievi nelle ispezioni di sicurezza delle scaffalature.
Dove la scaffalatura passiva resta l’acquisto migliore
Con pochissimi SKU, canali corti e budget di investimento ridotti, il push-back vince sul costo per posto pallet. Il throughput degli shuttle cresce con i carrelli, non con i conducenti, quindi vince dove i volumi continuano a crescere.
Che cosa devono garantire edificio, scaffalatura e software
La maggior parte dei progetti shuttle slitta a causa dell’edificio, non dell’attrezzatura. Le condizioni del sito elencate di seguito vanno rilevate e documentate prima del rilascio dei disegni della scaffalatura, non scoperte durante l’installazione.
Le tolleranze di pavimento e scaffalatura che contano
- Planarità e livellamento del pavimento misurati secondo uno standard riconosciuto come la specifica per pavimenti FM2, con gli interventi correttivi inclusi nel prezzo del progetto e non trattati come variante.
- Tolleranza di installazione delle rotaie in millimetri lungo il canale, con spessori e accessori di livellamento specificati dal fornitore della scaffalatura.
- Classificazione sismica e maglia dei pilastri esistente, che determinano le sezioni delle travi e spesso quanti canali entrano.
- Altezza libera rispetto alla posizione degli sprinkler, comprese le linee sprinkler in scaffalatura che sottraggono livelli pallet utilizzabili.
- Strategia di ricarica: ricarica di opportunità a fine corsia, sostituzione della batteria o posizioni di ricarica dedicate, ciascuna con conseguenze diverse sul throughput.
La qualità dei pallet come vincolo nascosto
Tavole rotte, chiodi sporgenti, carichi debordanti e tipi di pallet misti causano più fermi dei guasti di controllo. Prevedete un punto di ispezione a monte e respingete i pallet non conformi prima che entrino in un canale.
Che cosa deve decidere il livello di controllo
Assegnazione dei compiti, gestione del traffico e assegnazione dei canali sono ciò che trasforma la densità in throughput. L’interfaccia con il WMS deve trasmettere logiche di SKU, lotto e data con un dettaglio sufficiente perché il WCS assegni i canali in modo sensato. Il collaudo va fatto su file d’ordine reali, compresi i giorni di picco, prima dell’avvio.
Domande frequenti sulla scelta del pallet shuttle
1. Quanto può essere profondo un canale prima che i tempi di prelievo ne risentano?
La profondità è limitata dal tempo ciclo, non dall’ingegneria della scaffalatura. Ogni posizione pallet aggiuntiva allunga la percorrenza sia a carico sia a vuoto, quindi l’ultimo pallet di un canale molto profondo può richiedere un tempo di prelievo diverse volte superiore al primo. Dimensionate i canali sul throughput necessario al turno più lento, e fermatevi lì.
2. Un sistema semiautomatico può essere trasformato in seguito in uno completamente automatico?
A volte, se lo si prevede. Vani degli elevatori, spazi liberi delle corsie, planarità del pavimento e interfacce di controllo vanno specificati fin dall’inizio, perché inserirli a posteriori in una scaffalatura occupata è costoso e invasivo.
3. Un sistema shuttle gestisce la rotazione FIFO della merce?
I canali a ingresso singolo sono LIFO per geometria. Un vero FIFO richiede canali a doppio ingresso caricati da un fronte e prelevati dall’altro, oppure una movimentazione a 4 vie che aggiri i pallet che bloccano l’accesso.
4. Quanti SKU sono troppi per lo stoccaggio a canali profondi?
Quando il numero medio di pallet per SKU scende sotto la profondità del canale, si sta stoccando aria. A quel punto canali meno profondi o zone a profondità mista recuperano più capacità utile di canali più profondi.
Partire dal profilo d’ordine, poi scegliere il carrello
Tre variabili definiscono la famiglia prima che qualsiasi offerta abbia importanza: quanti SKU si gestiscono, quanto possono essere profondi i canali e a quale temperatura opera il magazzino. Gli shuttle semiautomatici spostano un carrello tra i canali e sono adatti a blocchi profondi con pochi SKU, dove la manodopera dei carrelli elevatori è già presente. I sistemi completamente automatici con elevatori dedicati tolgono il carrello elevatore dalla corsia e mantengono un throughput costante su turni lunghi. Gli shuttle a 4 vie cedono un po’ di efficienza del canale in cambio dell’accesso diretto agli SKU quando l’assortimento è ampio. Il confronto tra marchi diventa utile solo dopo questa decisione. Portate orarie di picco, planarità del pavimento, altezza libera e comportamento del software sotto carico decidono se il progetto renderà.
Inviateci un profilo d’ordine e una planimetria del sito: i nostri ingegneri dimensioneranno le opzioni insieme a voi.