


Wybór wózka wahadłowego to decyzja projektowa, a nie produktowa
Dwie firmy mogą kupić identyczny wózek wahadłowy do palet i osiągnąć zupełnie różne wyniki. Jedna osiąga docelową przepustowość, a inwestycja w regały się zwraca. Druga przez pół zmiany stoi bezczynnie, podczas gdy wózki widłowe czekają w kolejce przy czole kanału. Wózek nigdy nie był zmienną. O wyniku decydują głębokość kanału, liczba SKU i temperatura składowania – a to są dane wejściowe do projektu, nie opcje z katalogu.
Artykuł dzieli systemy wahadłowe na trzy rodziny, a następnie przedstawia tabelę decyzyjną, która przypisuje liczbę SKU, głębokość kanału i temperaturę do właściwej rodziny. Pokazuje też, jak obliczyć liczbę palet na godzinę przed przyjęciem oferty, ponieważ większość rozczarowujących instalacji została źle zwymiarowana na etapie projektu koncepcyjnego, a nie źle zbudowana. Ten tekst stanowi punkt odniesienia dla pozostałych naszych artykułów o wózkach wahadłowych.
Czym jest system wózków wahadłowych do palet i gdzie się go stosuje
System wózków wahadłowych do palet to zmotoryzowany wózek poruszający się po szynach wbudowanych w regał, wewnątrz głębokiego kanału składowania. Podnosi paletę, przewozi ją do czoła kanału lub do wyznaczonej pozycji i przekazuje wózkowi widłowemu, podnośnikowi albo przenośnikowi. Maszyna pracuje w siatce regałów, a nie w alejce.
Jak współpracują wózek i szyny
Szyny są częścią konstrukcji regału i przenoszą zarówno obciążenie od palet, jak i sam wózek. Wózek unosi paletę nad szyny, przemieszcza się pod nią i odstawia ją przy ogranicznikach kanału. Dokładność pozycjonowania zależy od tolerancji szyn i wyosiowania ramy, dlatego tolerancje montażu regałów mają tu większe znaczenie niż w regałach statycznych.
Dlaczego likwidacja alejek zwiększa wykorzystanie kubatury
Każda alejka to powierzchnia, na której nic się nie składuje. Przeniesienie składowania do kanałów o głębokości od 10 do 40 palet zamienia tę powierzchnię w miejsca paletowe, a wózek wahadłowy usuwa ograniczenia zasięgu, przez które załadunek regałów wjezdnych jest tak powolny. Wykorzystanie kubatury rośnie bez podwyższania budynku.
Typowe profile ładunków i branże
Dystrybucja napojów i żywności z niewielką liczbą SKU i dużym wolumenem kartonów, składowanie blokowe w 3PL, bufory surowców i wyrobów gotowych w produkcji oraz chłodnie, w których chłodzony jest każdy metr sześcienny. Nasza oferta wózków wahadłowych do palet obejmuje te profile pracy.
Półautomatyczne wózki wahadłowe do palet: jeden wózek, wiele kanałów
Jak steruje się wózkiem wahadłowym do palet
Wózek widłowy lub wysokiego składowania podnosi wózek wahadłowy, ustawia go na szynach u wejścia do kanału i podaje palety na pozycję wejściową. Następnie operator steruje wózkiem za pomocą pilota lub tabletu – dlatego rynek nazywa go wózkiem wahadłowym do palet, a nie wózkiem pracującym pod kontrolą oprogramowania magazynowego. Polecenia są proste: wprowadź paletę, zagęść kanał, podaj następną paletę. Urządzenia takie jak wózek wahadłowy do palet FPSS1500B występują w klasach udźwigu zwykle podawanych w przedziale od 1 000 do 1 500 kg, a głębokość kanałów potwierdza się dla każdego projektu, zamiast przyjmować ją z karty katalogowej.
Gdzie leży pułap przepustowości
Ograniczeniem jest wózek widłowy, a nie wózek wahadłowy. Każdy cykl czeka na kierowcę, a każde przeniesienie wózka wahadłowego między kanałami kosztuje minuty, przez co układ alejek i odległość przejazdu wózka widłowego stają się rzeczywistą zmienną przepustowości. Półautomatyczny wózek wahadłowy do palet nie będzie szybszy od swojego operatora.
Kiedy wystarczy jeden wózek na alejkę
Sprawdza się to przy niewielkiej liczbie SKU, głębokich kanałach i umiarkowanej dziennej liczbie ruchów palet. Nakład kapitałowy na miejsce paletowe pozostaje niski, bo jeden wózek obsługuje dziesiątki kanałów, a dotychczasowa flota nadal pracuje.
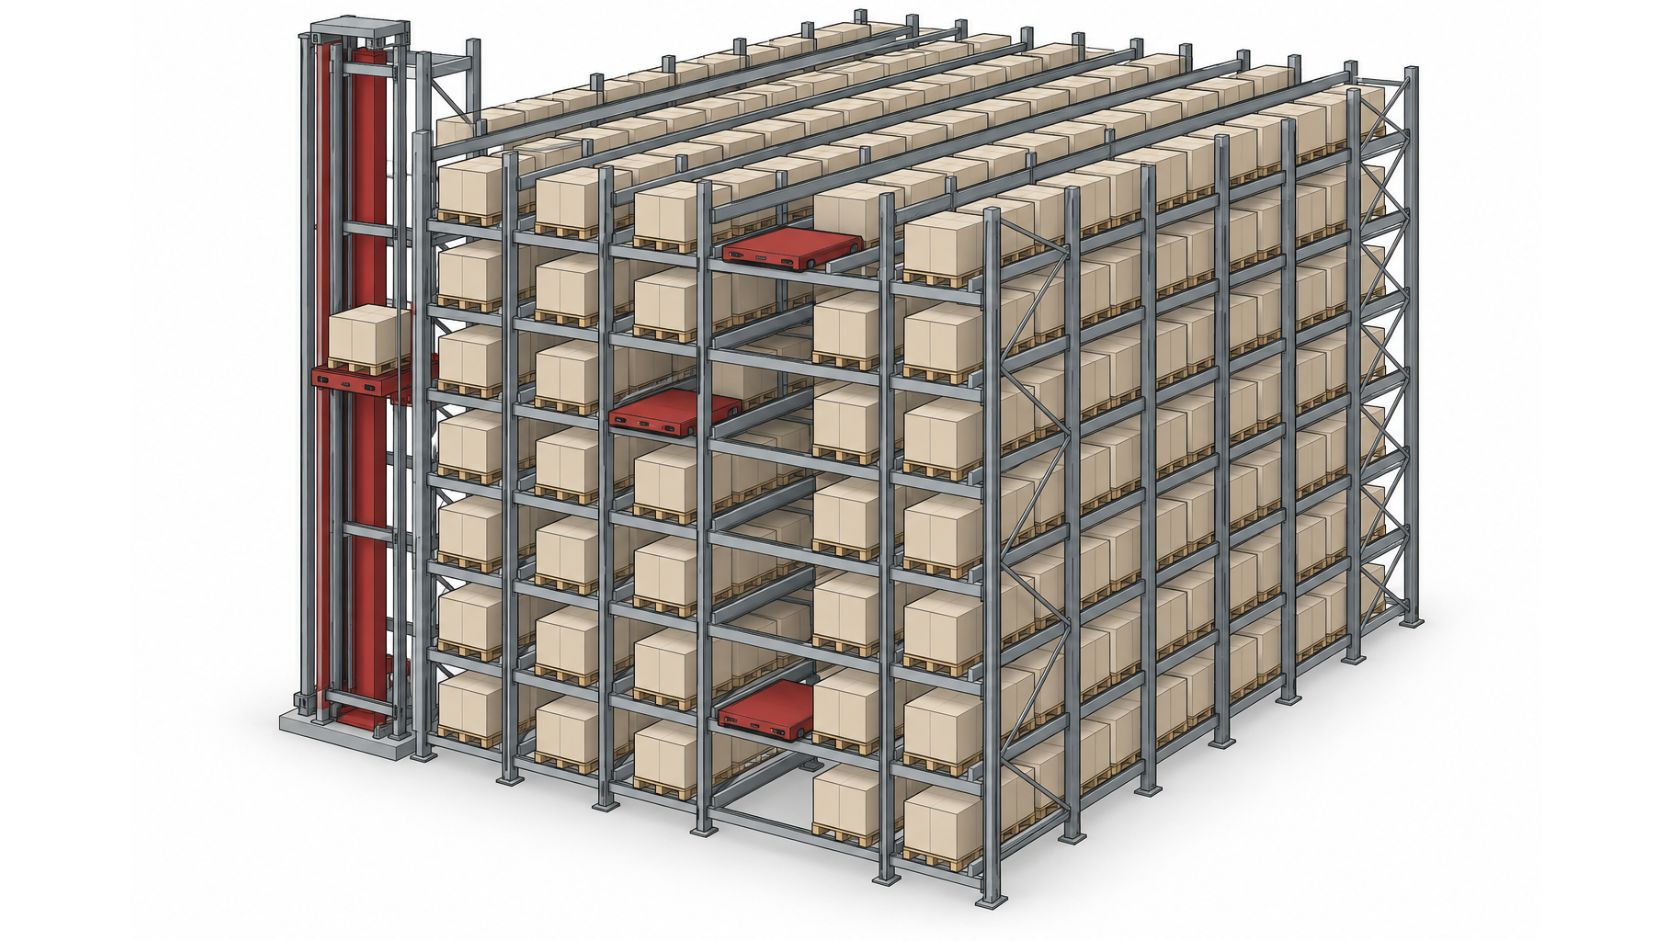
W pełni zautomatyzowane systemy wahadłowe z dedykowanymi podnośnikami
Jeden wózek na poziom czy jeden na alejkę
Ten krok jest zmianą konstrukcyjną. Zamiast jednego wózka przenoszonego między kanałami każdy poziom składowania ma przypisany własny wózek, który pozostaje na nim na stałe. Zmianę poziomu realizują pionowe podnośniki przy czole regału, a przenośniki lub AGV przewożą palety do ramp albo na produkcję. Przepustowość przestaje być stałą cechą sprzętu i staje się zmienną projektową: dodanie wózków, podnośników czy alejek transferowych przesuwa krzywą. Jeden wózek na alejkę obsługujący wszystkie poziomy przez podnośnik kosztuje mniej i pasuje do głębokiego składowania przy umiarkowanym przepływie. Jeden wózek na poziom kosztuje więcej i zwraca się tylko tam, gdzie profile zamówień wymagają równoległych pobrań z różnych wysokości.
Jak podnośniki i przenośniki transferowe wyznaczają tempo cykli
Zwykle to podnośnik i pętla transferowa, a nie wózek wahadłowy, ograniczają system. Wózek, który kończy pobranie szybciej, niż podnośnik może je przyjąć, po prostu czeka. Rzeczywiste tempo cykli wynika z tego, jak system sterowania magazynem sekwencjonuje ruchy wózka, podnośnika i przenośnika, tak aby nie tworzyły się kolejki. Od każdego dostawcy należy wymagać przepustowości przy Państwa rzeczywistych założeniach dotyczących czasu postoju i buforów, a nie maksymalnej prędkości wózka.
FIFO czy LIFO: o czym decyduje układ kanałów
Kanały jednostronne dają LIFO. Kanały przelotowe ze stroną załadunku i rozładunku dają FIFO, niezbędne dla towarów z datą ważności. W obu przypadkach wózki widłowe całkowicie opuszczają strefę składowania, co usuwa główne źródło uszkodzeń regałów od uderzeń.
Wózki czterokierunkowe: gdy same kanały nie zapewniają elastyczności
Czym ruch w siatce różni się od ruchu w kanale
Wózek jednokierunkowy pozostaje w jednym kanale, dopóki nie przeniesie go wózek widłowy lub wózek transferowy. Czterokierunkowy wózek wahadłowy przełącza zestawy kół, aby jeździć wzdłuż kanału i w poprzek alejki poprzecznej, więc jeden wózek obsługuje wiele kanałów na poziomie, a w połączeniu z podnośnikiem – wiele poziomów. Regał staje się siatką, a nie zbiorem odizolowanych kanałów, dlatego czterokierunkowy wózek wahadłowy FPSS1500A stosuje się tam, gdzie przypisanie kanałów zmienia się co tydzień.
Liczba SKU a gęstość głębokich kanałów
Składowanie w głębokich kanałach premiuje niewielką liczbę SKU z wieloma paletami każdego, bo kanał powinien w miarę możliwości mieścić jedno SKU. Gdy liczba SKU rośnie, kanały stoją częściowo puste, więc wykorzystanie kubatury spada, choć regały się nie zmieniły. Ruch w siatce pozwala budować krótsze kanały na większej liczbie pozycji i przechowywać znacznie więcej SKU przy gęstości, której system regałów wjezdnych nie osiągnie.
Ile czasu cyklu kosztuje zmiana kierunku
Każda zmiana kierunku zabiera sekundy, więc liczba palet na godzinę na wózek jest niższa niż w przypadku dedykowanego wózka jednokierunkowego. Zaostrzają się też tolerancje regałów, bo wózek musi pokonywać styki szyn w obu osiach. Elastyczność warto kupować świadomie, a nie domyślnie.
Tabela decyzyjna: dobór typu wózka do liczby SKU, głębokości kanału i temperatury
Poniższe przedziały pomagają zawęzić listę opcji przed rozpoczęciem prac nad layoutem.
| Typ wózka | Przedział liczby SKU | Głębokość kanału | Temperatura | Rotacja | Względna przepustowość |
|---|---|---|---|---|---|
| Półautomatyczny wózek wahadłowy do palet | Niska, kilka SKU na kanał | Głęboki (ok. 10–40 pozycji, 12–50 m) | Temperatura otoczenia, chłodnia, mroźnia z akumulatorami do pracy w zimnie | LIFO, FIFO przy dostępie dwustronnym | Najniższa, zależna od wózka widłowego |
| W pełni zautomatyzowany z podnośnikami | Niska do średniej | Średni do głębokiego (8–30 pozycji) | Od temperatury otoczenia do mroźni | LIFO lub FIFO zależnie od projektu alejki | Wysoka, ciągła |
| Wózek czterokierunkowy | Średnia do wysokiej | Krótszy (4–12 pozycji) | Od temperatury otoczenia do mroźni | FIFO, selektywny dostęp | Wysoka, elastyczne trasy |
Gęstość rośnie z głębokością, selektywność spada. Ostateczne wartości wynikają z symulacji Państwa profilu zamówień.
Wymiarowanie przepustowości przed podpisaniem umowy: jak wyznaczyć liczbę palet na godzinę
Roczny tonaż nic nie mówi o tym, ile wózków i podnośników potrzeba. Mówi o tym ruch w godzinie szczytu. System należy zwymiarować na najbardziej obciążoną godzinę najbardziej obciążonego dnia, a następnie rozdzielić tę wartość na przyjęcia uzupełniające całe kanały i wydania pojedynczych palet, bo te dwa rodzaje ruchu w zupełnie inny sposób zużywają czas pracy maszyn.
Jakich danych potrzebuje od Państwa dostawca
- Liczby palet przyjmowanych i wydawanych w godzinie szczytu – osobno, a nie uśrednionych w skali dnia.
- Udziału pobrań, w których z kanału pobiera się jedną paletę, w porównaniu z opróżnianiem całego kanału.
- Wymiarów, masy i stanu palet, bo słaba jakość palet powoduje odrzucone cykle.
- Dopuszczalnego czasu postoju w punkcie przekazania, zanim zablokuje się przenośnik lub wózek.
- Systemu zmianowego i okna dostępnego na uzupełnianie.
Dlaczego wąskim gardłem jest zwykle podnośnik
Wózki można dodawać kanał po kanale. Podnośników – nie. Każda paleta wchodząca do konstrukcji wielopoziomowej lub z niej wychodząca przechodzi przez podnośnik, więc liczba cykli podnośnika na godzinę ogranicza cały system. Należy go jawnie zamodelować w ramach symulacji zdarzeń dyskretnych, zamiast ufać wartości z tabliczki znamionowej.
Głębokość kanału a czas przejazdu przy pobraniu
Głębsze kanały dają gęstość, ale kosztują sekundy przy każdym pobraniu. Kanał o jedną paletę za głęboki blokuje towar za wolno rotującymi pozycjami i wymusza przeładunki, których nie przewidziało żadne obliczenie czasu cyklu.
Wózki wahadłowe w chłodniach i mroźniach
Co zmienia się dla podzespołów poniżej zera
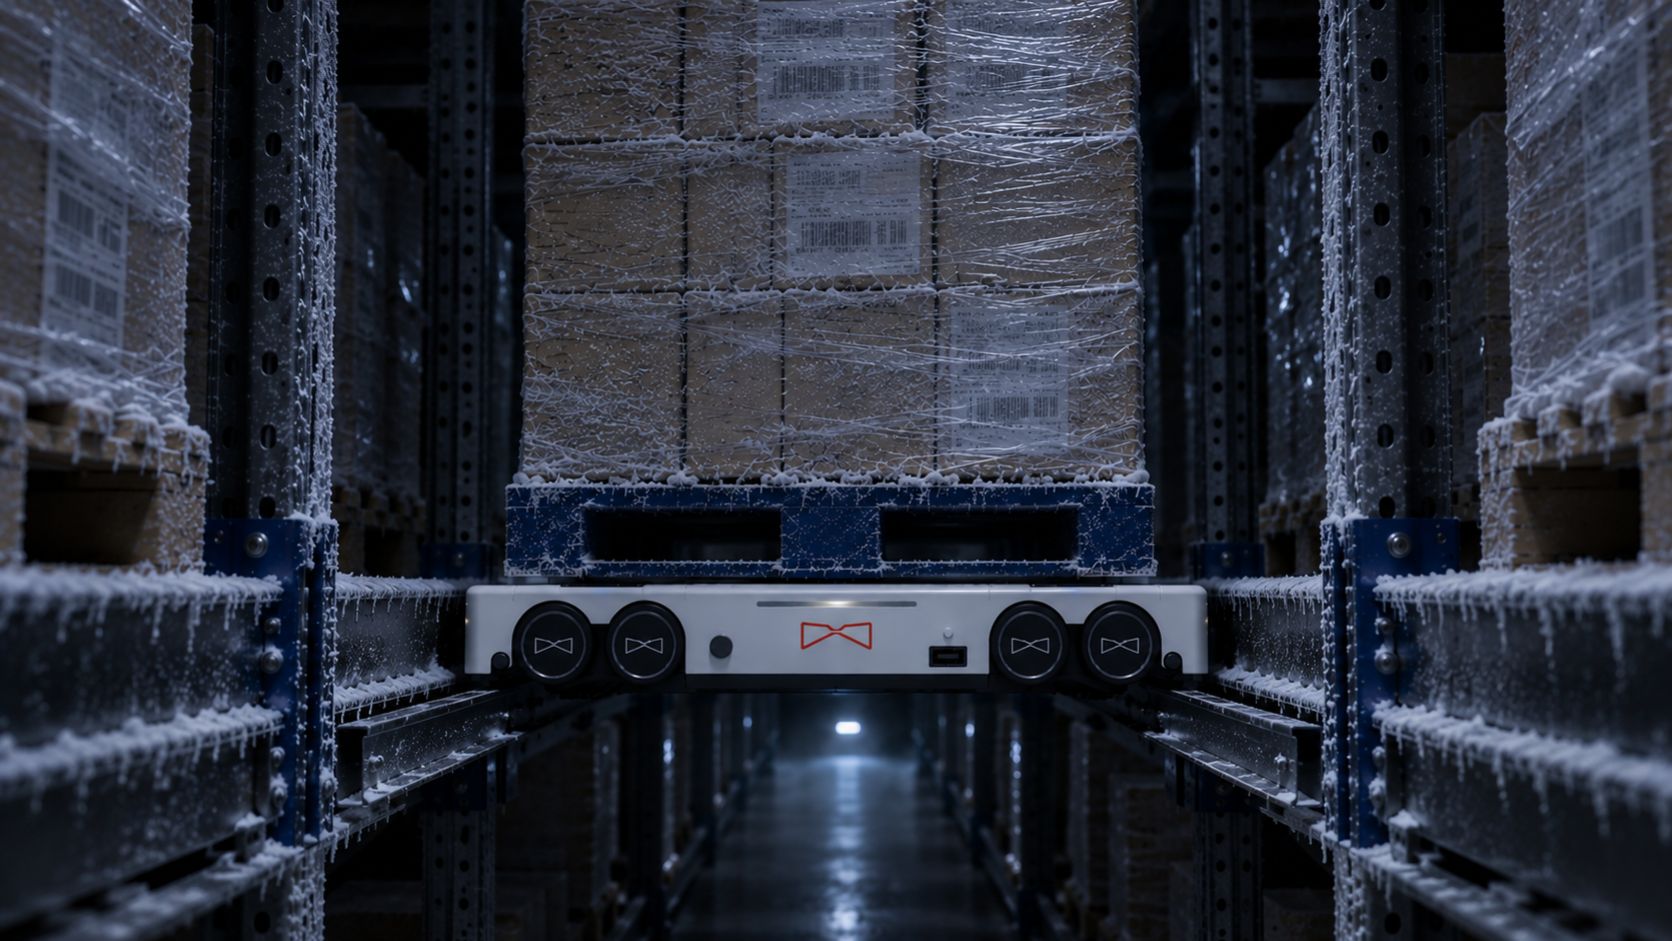
Praca w chłodni, w temperaturze ok. 0–5 °C, i w głębokim mrożeniu, w −25 °C, wymaga zupełnie innych specyfikacji. Standardowe smary gęstnieją, rośnie moment napędowy, a uszczelnienia twardnieją. Ogniwa litowe tracą użyteczną pojemność i zdolność przyjmowania ładunku wraz ze spadkiem temperatury, więc okna ładowania wydłużają się albo przenosi się je poza strefę zimną. Należy określić smary niskotemperaturowe, ogrzewane obudowy elektroniki sterującej oraz okablowanie z potwierdzeniem w testach elastyczności w niskiej temperaturze, zamiast zakładać, że wózek przeznaczony do temperatury otoczenia sobie poradzi.
Kondensacja, lód i konserwacja szyn
Szkody powstają na granicy stref. Każde przejście między chłodnią a cieplejszą rampą powoduje kondensację na szynach, spodach palet i czujnikach optycznych, która następnie zamarza. Zaparowane skanery błędnie odczytują, lód na obrzeżach szyn powoduje poślizg kół, a szron na deskach spodnich unosi palety ponad punkt odniesienia. Śluzy, osuszane przedsionki i ustalony interwał przeglądów szyn mają większe znaczenie niż deklarowana prędkość wózka.
Dlaczego gęstość ma większe znaczenie w kubaturze chłodzonej
Chłodzenie obniża temperaturę powietrza, a nie produktu, więc każda zlikwidowana alejka to kubatura, za której chłodzenie przestaje się płacić. To najmocniejszy argument finansowy w automatyzacji chłodni. Warto też pamiętać, że uszkodzone deski spodnie palet zatrzymują więcej chłodni niż wózki wahadłowe.
Regały wahadłowe w porównaniu z regałami wjezdnymi, push-back i przepływowymi
Gęstość i głębokość kanału obok siebie
Pasywne składowanie o wysokiej gęstości jest ograniczone głębokością przez fizykę. Regały wjezdne przestają być praktyczne, gdy wózek musi jechać zbyt daleko w głąb bloku, a regały push-back ogranicza liczba wózków wsuwanych jeden w drugi, które mieszczą się na szynie. Regały przepływowe paletowe zależą od grawitacji i stanu rolek, więc długość kanału wyznaczają nachylenie, jakość palet i rozstaw hamulców. Regał wahadłowy całkowicie usuwa operatora z kanału, dlatego głębokości, które przy wózku widłowym byłyby lekkomyślne, stają się standardem. Gęstość na metr kwadratowy rośnie, a liczba alejek spada.
Dyscyplina rotacji i uszkodzenia regałów
Regały wjezdne wymuszają LIFO, czy się tego chce, czy nie. Regały przepływowe paletowe zapewniają czyste FIFO i nie wymagają systemu sterowania, co pozostaje realną zaletą dla szybko rotujących towarów jednego SKU. Wózki wahadłowe zapewniają jedno i drugie, pod kontrolą oprogramowania, z widocznością zapasów, której rozwiązania pasywne nie dają. Pod względem uszkodzeń porównanie nie jest nawet wyrównane. Kontakt wózka widłowego wewnątrz bloku odpowiada za większość wydatków na naprawy i większość ustaleń przeglądów bezpieczeństwa regałów.
Kiedy regały pasywne nadal są lepszym wyborem
Przy bardzo małej liczbie SKU, krótkich kanałach i ograniczonym budżecie inwestycyjnym regały push-back wygrywają kosztem na miejsce paletowe. Przepustowość systemu wahadłowego skaluje się liczbą wózków, a nie kierowców, więc wygrywa on tam, gdzie wolumen stale rośnie.
Co muszą zapewnić budynek, regał i oprogramowanie
Większość projektów wahadłowych opóźnia się z powodu budynku, a nie sprzętu. Opisane niżej warunki w obiekcie należy zbadać i udokumentować przed wydaniem rysunków regałów, a nie odkrywać je podczas montażu.
Tolerancje posadzki i regałów, które mają znaczenie
- Płaskość i poziom posadzki mierzone według uznanego standardu, takiego jak specyfikacja posadzki FM2, z kosztem ewentualnych napraw ujętym w projekcie, a nie traktowanym jako zmiana zakresu.
- Tolerancja montażu szyn w milimetrach w poprzek kanału, z podkładkami i elementami poziomującymi określonymi przez dostawcę regałów.
- Klasyfikacja sejsmiczna i istniejąca siatka słupów, które determinują przekroje belek i często decydują o tym, ile kanałów się zmieści.
- Wysokość w świetle względem położenia tryskaczy, w tym linii tryskaczy wewnątrz regałów, które zabierają użyteczne poziomy paletowe.
- Strategia ładowania: doładowywanie okazjonalne na końcu alejki, wymiana akumulatorów lub dedykowane pozycje ładowania – każda z innymi konsekwencjami dla przepustowości.
Jakość palet jako ukryte ograniczenie
Połamane deski, wystające gwoździe, ładunki wystające poza obrys i mieszane typy palet powodują więcej przestojów niż błędy sterowania. Należy wyznaczyć punkt kontroli wcześniej w procesie i odrzucać niezgodne palety, zanim trafią do kanału.
O czym musi decydować warstwa sterowania
To przydział zadań, zarządzanie ruchem i przypisywanie kanałów zamieniają gęstość w przepustowość. Interfejs WMS musi przekazywać logikę SKU, partii i dat na tyle szczegółowo, by WCS mógł sensownie przypisywać kanały. Odbiór należy przeprowadzić na rzeczywistych plikach zamówień, w tym z dni szczytowych, przed uruchomieniem produkcyjnym.
Najczęstsze pytania o dobór wózków wahadłowych do palet
1. Jak głęboki może realnie być kanał, zanim czasy pobrania zaczną szkodzić?
Głębokość ogranicza czas cyklu, a nie inżynieria regałów. Każda dodatkowa pozycja paletowa wydłuża przejazd zarówno z ładunkiem, jak i bez niego, więc pobranie ostatniej palety w bardzo głębokim kanale może trwać kilka razy dłużej niż pierwszej. Kanały należy wymiarować pod przepustowość potrzebną na najwolniejszej zmianie – i na tym poprzestać.
2. Czy system półautomatyczny można później rozbudować do w pełni zautomatyzowanego?
Czasami, jeśli się to zaplanuje. Szyby podnośników, prześwity alejek, płaskość posadzki i interfejsy sterowania trzeba określić na samym początku, bo ich dodanie do zapełnionego regału jest kosztowne i uciążliwe.
3. Czy system wahadłowy obsługuje rotację FIFO?
Kanały jednostronne są LIFO z racji geometrii. Prawdziwe FIFO wymaga kanałów dwustronnych, ładowanych z jednej strony i rozładowywanych z drugiej, albo ruchu czterokierunkowego, który pozwala ominąć zablokowane palety.
4. Ile SKU to za dużo dla składowania w głębokich kanałach?
Gdy średnia liczba palet na SKU spada poniżej głębokości kanału, składuje się powietrze. Wtedy płytsze kanały lub strefy o mieszanej głębokości odzyskują więcej użytecznej pojemności niż głębsze.
Najpierw profil zamówień, potem wózek
Trzy zmienne rozstrzygają o rodzinie rozwiązań, zanim jakakolwiek oferta dostawcy zacznie mieć znaczenie: ile SKU Państwo przechowują, jak głębokie mogą być kanały i w jakiej temperaturze pracuje magazyn. Półautomatyczne wózki wahadłowe przenoszą jeden wózek między kanałami i pasują do głębokich bloków z małą liczbą SKU, tam gdzie praca wózków widłowych jest już zorganizowana. W pełni zautomatyzowane systemy z dedykowanymi podnośnikami usuwają wózki widłowe z alejki i utrzymują stałą przepustowość przez długie zmiany. Wózki czterokierunkowe poświęcają część efektywności kanałów na rzecz bezpośredniego dostępu do SKU przy szerokim asortymencie. Porównania marek mają sens dopiero po tej decyzji. O tym, czy projekt spełni oczekiwania, decydują wydajność w godzinie szczytu, płaskość posadzki, wysokość w świetle i zachowanie oprogramowania pod obciążeniem.
Proszę przesłać profil zamówień i rysunek obiektu, a nasi inżynierowie wspólnie z Państwem zwymiarują dostępne warianty.