


L’automatisation n’est pas une chose unique, mais une échelle de choix
Demandez une proposition d’automatisation d’entrepôt à cinq fournisseurs et vous obtiendrez cinq documents qui n’ont qu’un mot en commun. L’un chiffre des lecteurs de codes-barres portatifs et un nouveau module WMS. Un autre chiffre 300 mètres de convoyeur. Un troisième chiffre quarante AMR. Un quatrième chiffre un système de navettes intégré à une structure de stockage, qui manutentionne les palettes sans qu’aucun chariot élévateur n’entre jamais dans une allée. Tous vendent des types d’automatisation d’entrepôt, et tous disent techniquement la vérité. C’est précisément pour cela que les acheteurs en phase amont perdent des mois à comparer des offres qui ne sont pas comparables.
La solution n’est pas de multiplier les rendez-vous fournisseurs, mais d’adopter une taxonomie. L’automatisation se présente comme une échelle, et chaque échelon peut être situé par deux résultats qu’un responsable des opérations peut réellement mesurer sur site : le débit, exprimé en unités ou en palettes par heure au point de contrainte, et la densité de stockage, exprimée en emplacements palettes ou bacs par mètre carré d’emprise au sol du bâtiment. Le coût, les exigences de sécurité, la dépendance à la main-d’œuvre et la capacité d’adaptation évoluent de façon prévisible à mesure que vous montez. Rien d’autre dans cette catégorie n’est prévisible, et c’est pourquoi les modèles de maturité génériques sont inutiles pour obtenir une validation d’investissement.
Cet article classe le domaine, des aides mécanisées les plus simples jusqu’à la structure de stockage entièrement automatisée, définit chaque échelon par son effet sur ces deux indicateurs et vous fournit un tableau comparatif à présenter à un comité financier. Il fait aussi ce que la documentation des fournisseurs fait rarement : il nomme les conditions dans lesquelles l’automatisation intégrée au rayonnage n’est pas la bonne réponse, car HWArobotics perd moins à être honnête sur ce point que vous ne perdriez à le découvrir après l’installation. Commencez par situer votre propre site sur l’échelle.
Ce qui relève de l’automatisation, et ses quatre niveaux
L’automatisation d’entrepôt recouvre deux réalités distinctes que les acheteurs confondent régulièrement : l’automatisation numérique, c’est-à-dire les logiciels qui suppriment les décisions humaines et la paperasse, et l’automatisation physique, c’est-à-dire les équipements qui suppriment la manutention humaine. Toutes deux se déclinent selon quatre niveaux d’automatisation en entrepôt : basique, mécanisé, systémique et avancé. Chaque niveau se distingue par ce qui se déplace, ce qui décide et la part d’intervention humaine qui subsiste.
Automatisation numérique et automatisation physique
L’automatisation numérique, c’est le WMS, le WCS, la couche de saisie par code-barres ou RFID et la discipline de précision des stocks qui rend l’ensemble fiable. Elle change qui décide. L’automatisation physique, ce sont les convoyeurs, les navettes, les élévateurs et les robots. Elle change qui porte. Acheter la seconde sans la première est l’erreur de séquencement la plus courante et la plus coûteuse de ce marché, d’où l’intérêt de bien préciser ce que recouvre réellement l’automatisation d’entrepôt avant de définir le périmètre des équipements.
Ce qui change à chaque niveau
- Basique : lecteurs, impression-pose d’étiquettes, pick-to-light. Les opérateurs déplacent tout ; le logiciel se contente d’enregistrer et de guider.
- Mécanisé : convoyeurs, trieurs, banderoleuses de palettes. Les équipements déplacent les marchandises sur des trajets fixes ; les opérateurs continuent de charger, de décharger et de décider.
- Systémique : AS/RS, systèmes à navettes, AMR pilotés par un WCS. C’est l’entrepôt semi-automatisé, où le stockage et le transport fonctionnent sans intervention et où le personnel reste aux postes de préparation et au traitement des exceptions.
- Avancé : un entrepôt entièrement automatisé. Marchandise vers l’opérateur (goods-to-person) sur tout le flux, dépotage et expédition automatisés, logiciel ordonnançant l’ensemble du flux. Les opérateurs supervisent et assurent la maintenance.
Peut-on sauter un niveau ?
Physiquement, oui. Opérationnellement, non. Les niveaux sont cumulatifs, car chaque navette, chaque élévateur et chaque transtockeur exécute des instructions générées en amont. Des données de référence inexactes, des règles d’adressage approximatives ou des enregistrements de stock peu fiables ne disparaissent pas à l’arrivée des équipements : ils réapparaissent sous forme d’allées bloquées et d’un débit très inférieur aux spécifications.
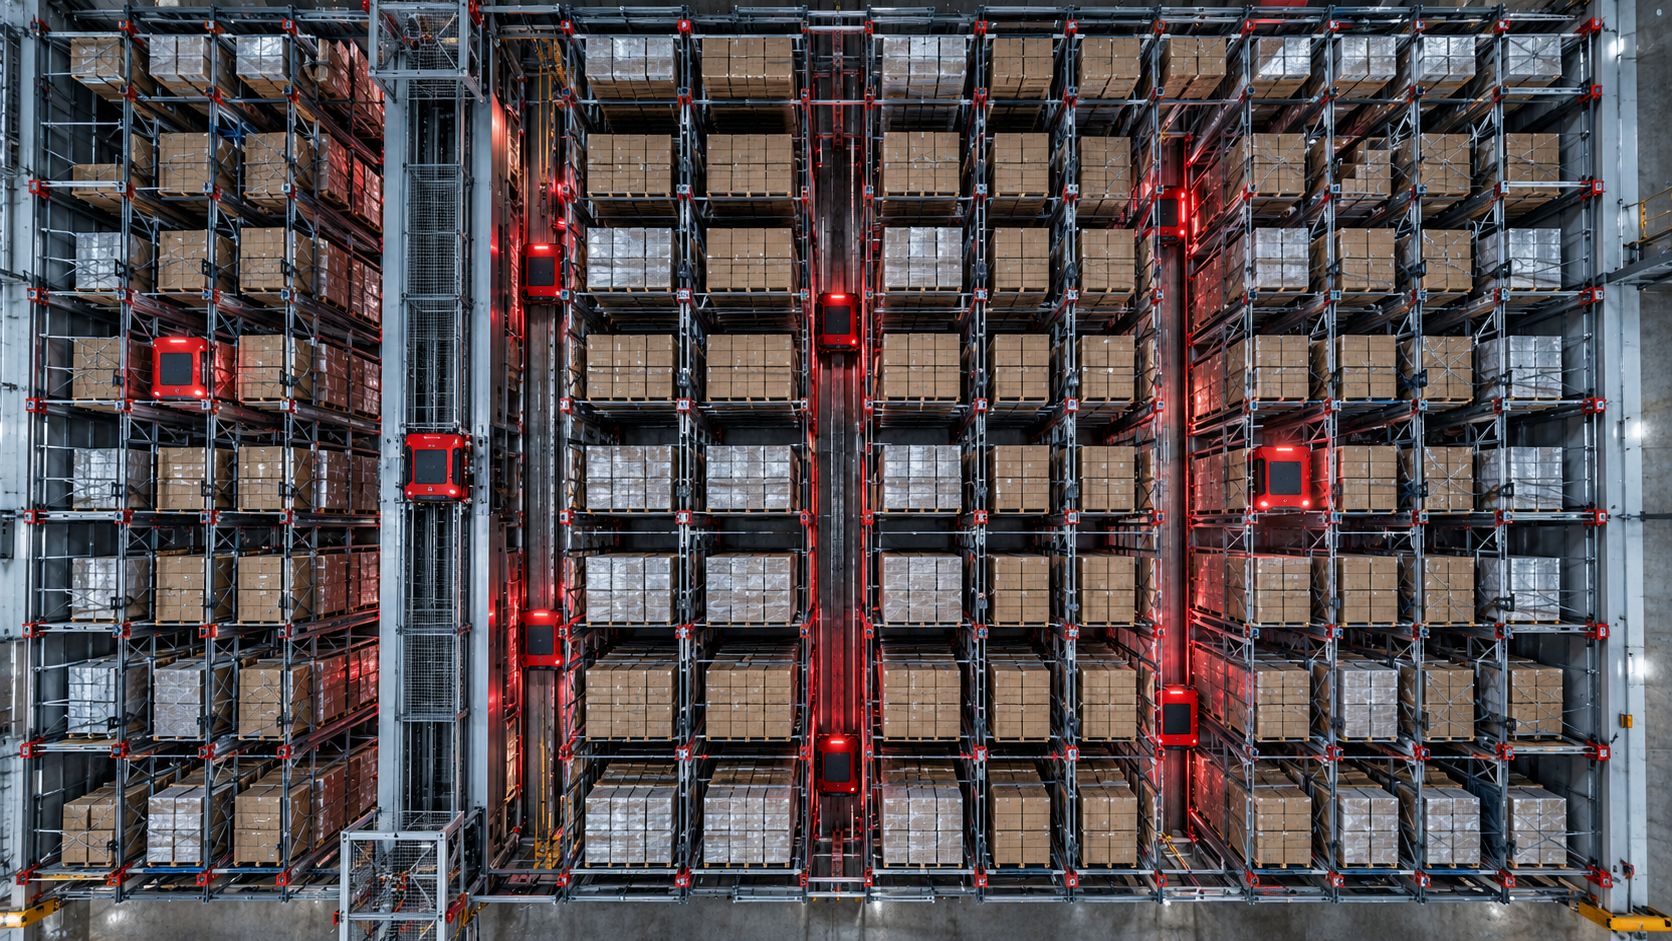
Les principaux types d’automatisation d’entrepôt, classés selon ce qu’ils déplacent
Les catégories des fournisseurs sont organisées par marque. Les acheteurs devraient les organiser par type de charge. Les questions qui comptent sont : que manutentionne la machine, où se situe-t-elle physiquement, et quelle contrainte supprime-t-elle ? Classez le marché ainsi et la comparaison devient vite honnête.
Équipements de transport et de tri
- Convoyeurs et tri : colis et bacs sur des trajets fixes, généralement au sol ou sur une mezzanine. Réduisent les déplacements manuels et la main-d’œuvre de consolidation. Comparez le débit en unités par heure, les dimensions minimales des articles et la précision de déviation.
- AGV et AMR : palettes, chariots et bacs déplacés de point à point au sol. Réduisent la main-d’œuvre liée aux chariots élévateurs et à la marche, mais pas la densité de stockage. Comparez la charge utile en kg, le mode de navigation et la tolérance de positionnement en mm à la dépose.
Équipements de stockage et de déstockage
- Stockeurs verticaux (VLM) et carrousels : petites pièces livrées à un poste opérateur fixe. Libèrent de l’emprise au sol pour les références à faible rotation. Comparez la charge par plateau, le temps de cycle et l’ergonomie du poste de prélèvement.
- AS/RS à transtockeurs : charges unitaires en hauteur, un transtockeur par allée. Exploitent la hauteur souvent sous-utilisée des bâtiments de grande hauteur. Comparez la hauteur de levage, le nombre d’allées et les cadences en double cycle.
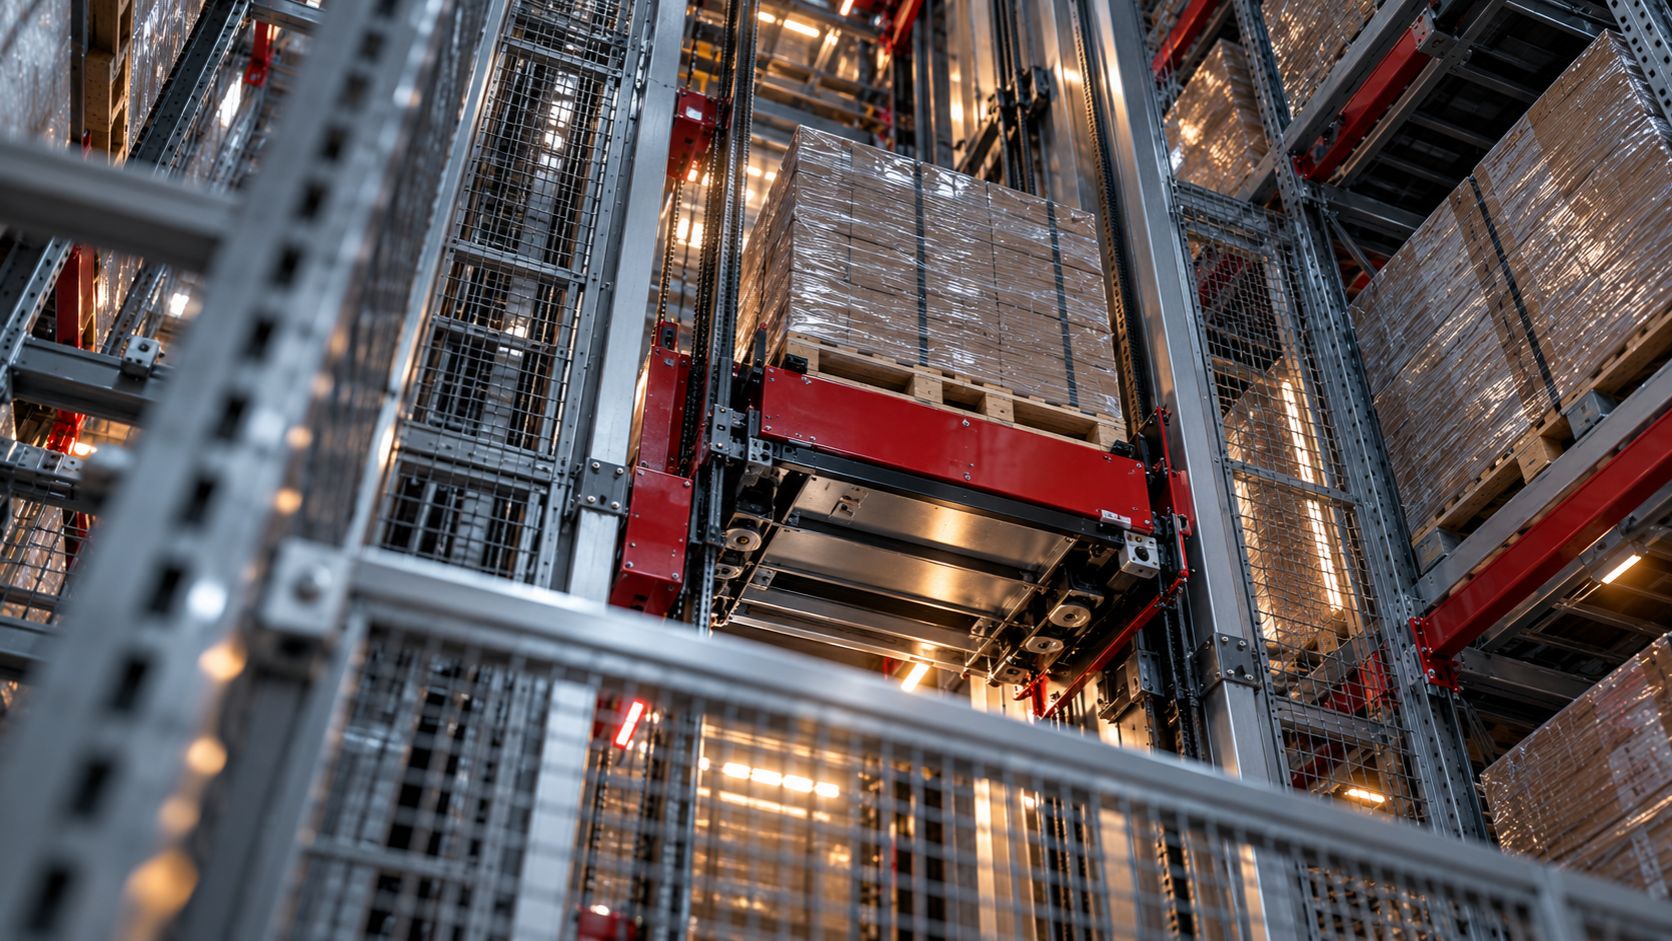
- Systèmes à navettes intégrés au rayonnage : navettes pour palettes, navettes pour bacs et élévateurs opérant à l’intérieur même de la structure de stockage. Ils lèvent à la fois la contrainte du nombre d’allées et le plafond de débit, ce qui explique pourquoi les systèmes de stockage et de déstockage automatisés de ce type dominent les projets en canaux profonds. Comparez la profondeur des canaux en mètres, la charge utile en kg et les cycles d’élévateur par heure.
Robotique de préparation et de manutention
- Aide à la préparation : pick-to-light, préparation vocale et lecture RF. Améliorent la précision et allègent la formation sans modifier le flux de marchandises.
- Bras robotisés : palettisation, dépalettisation et préparation à l’unité. Suppriment les levages répétitifs. Comparez la portée, la plage de préhension et les prélèvements par heure selon le profil de références.
La couche logicielle que personne n’inscrit dans la liste d’équipements
Les listes d’équipements chiffrent l’acier, les moteurs et les automatismes. Elles chiffrent rarement la logique qui décide de ce qui bouge ensuite, et c’est pourtant là que le débit se gagne ou se perd.
Quelle couche prend quelle décision
Le WMS gère l’état des stocks et les données de commande : ce que vous avez, où cela se trouve, ce que le client a demandé. Le WES gère le séquencement et le lancement du travail, en décidant quelles commandes entrent dans le système, dans quelle vague et avec quelle priorité. Le WCS gère le pilotage des équipements en temps réel, en dialoguant en quelques millisecondes avec les navettes, les élévateurs et les convoyeurs. Les frontières entre ces couches comptent, et notre analyse système de contrôle d’entrepôt, WMS et WES précise où chaque décision doit se situer.
Pourquoi les objectifs de cadence se manquent dans le logiciel, pas dans l’acier
Des couches mal articulées sont la raison la plus fréquente pour laquelle un système installé n’atteint jamais la cadence annoncée. Un WMS qui lance le travail dans l’ordre des emplacements de stockage, sans lissage par un WES, crée une contention sur les élévateurs qu’aucun matériel ne peut absorber. Pour les systèmes intégrés au rayonnage, le WCS est déterminant : le séquencement des élévateurs, l’affectation des navettes et la logique des tampons fixent le nombre de cycles par heure réellement atteignable, pas la fiche technique.
Les questions à poser à un fournisseur sur la logique de pilotage
Demandez qui gère l’affectation, si le séquencement est paramétrable, comment le WCS traite un tampon bloqué et quelles normes d’intégration s’appliquent.
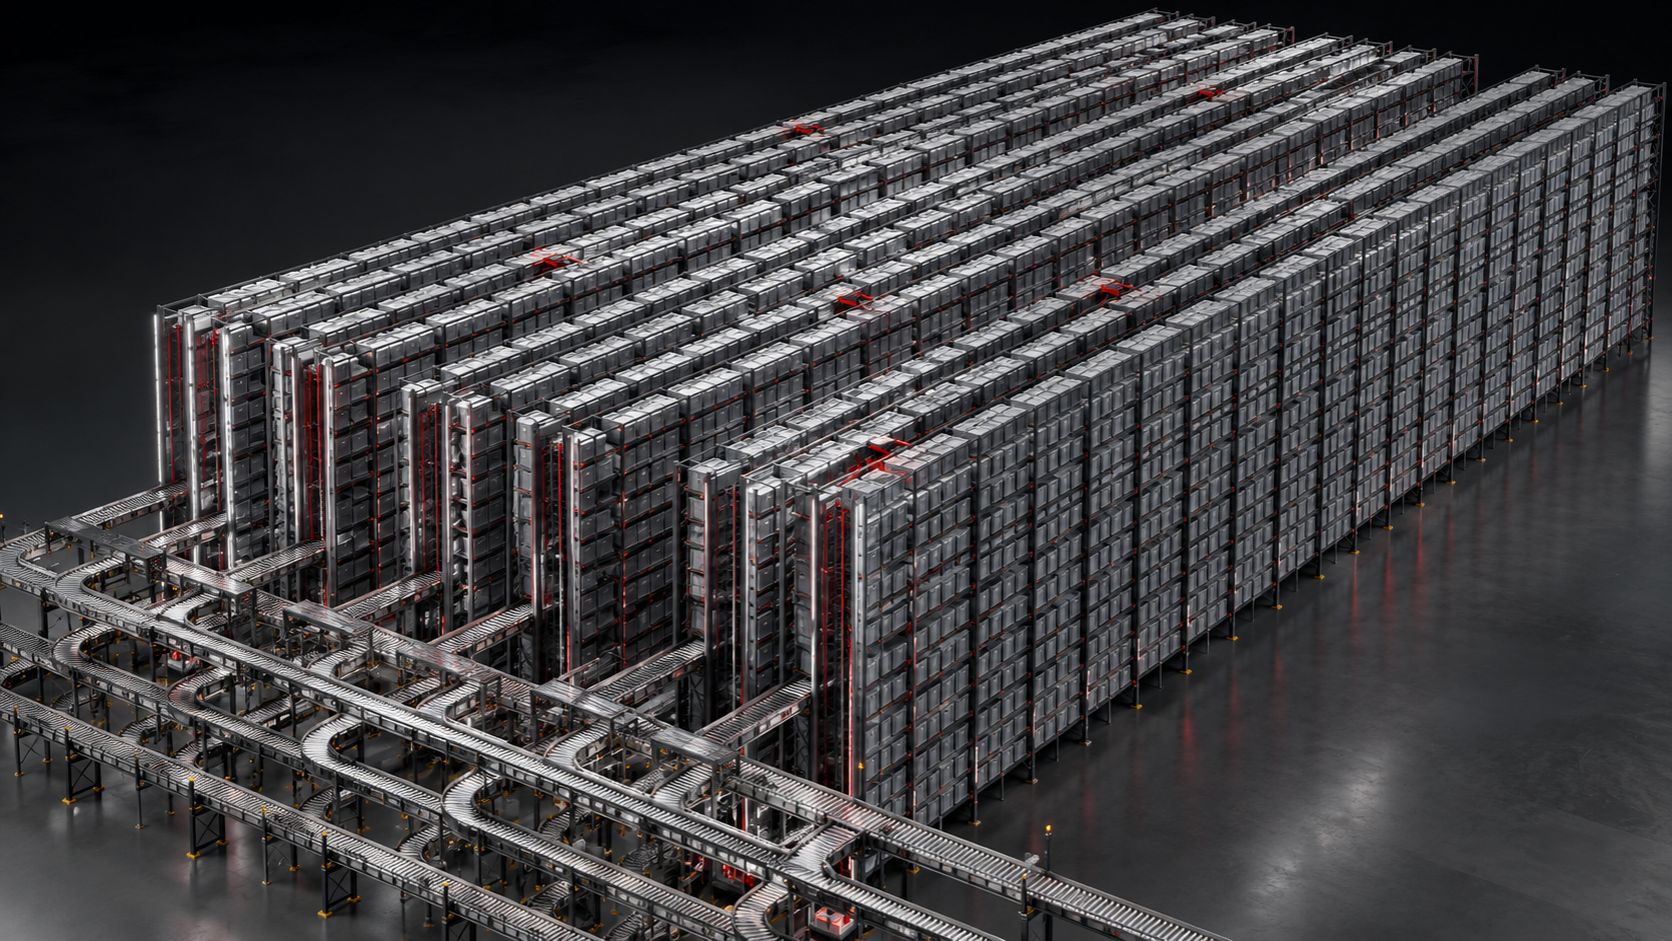
Types d’automatisation d’entrepôt comparés : densité, débit et flexibilité
Lisez ce tableau par colonne, pas par ligne. Aucune technologie ne l’emporte sur les trois axes : comparez donc les types d’automatisation d’entrepôt au regard de la contrainte qui pèse réellement sur votre site, qu’il s’agisse du volume, de la cadence de commandes ou de la probabilité que votre profil de références évolue.
| Catégorie | Charge type | Effet sur la densité | Profil de débit | Flexibilité d’implantation | Usage idéal |
|---|---|---|---|---|---|
| Convoyeurs et tri | Cartons, bacs, sachets | Neutre à négatif (consomme de la surface) | Élevé et régulier, trajets fixes | Faible une fois installé | Flux stables et à fort volume |
| Flottes d’AGV/AMR | Bacs, colis, palettes | Neutre ; les allées restent praticables | Évolue avec la taille de la flotte | Élevée | Sites existants, volumes incertains |
| VLM et carrousels | Petites pièces, plateaux | Élevé sur une faible emprise | Modeste par unité | Moyenne | Petites pièces à faible rotation |
| AS/RS à transtockeurs | Palettes, bacs | Élevé, un transtockeur par allée | Fixe par allée | Faible | Stockage tampon profond |
| Systèmes de navettes pour palettes | Palettes | Très élevé, canaux multiprofondeur | Découplé du nombre d’allées | Moyenne, modulaire | Débit palettes en haute densité |
| Systèmes de navettes pour bacs | Bacs, cartons | Très élevé, structure multiniveau | Élevé, en parallèle sur tous les niveaux | Moyenne, modulaire | Préparation goods-to-person |
L’enseignement à retenir : densité et débit ne s’opposent que lorsqu’une machine dessert une seule allée. Les architectures à navettes rompent ce lien en multipliant les véhicules à l’intérieur du rayonnage, ce qui leur permet de performer sur les deux colonnes, alors que les systèmes à trajets fixes sacrifient l’une pour l’autre.
Systèmes intégrés au rayonnage ou robots au sol : où la densité et le débit diffèrent vraiment
Les deux architectures déplacent les mêmes palettes et les mêmes bacs. Elles diffèrent par l’endroit où se trouve la machine, et ce seul fait structurel pousse le taux d’utilisation du volume et le nombre de cycles par heure soutenu dans des directions opposées.
La largeur des allées, coût caché de la densité
Une flotte au sol a besoin d’allées carrossables, de dégagements de giration en bout de rangée et d’un espace de charge ou de stationnement quelque part dans l’emprise. Chacun de ces éléments représente du volume non stocké dont vous payez le loyer et la réfrigération. Un rayonnage simple profondeur desservi par des AMR ou des AGV plafonne donc à un ratio stockage/surface prévisible. Les systèmes de navettes pour palettes intégrés au rayonnage éliminent l’allée de l’équation en stockant en canaux multiprofondeur et en envoyant la navette dans le canal plutôt qu’un véhicule dans un couloir. Le volume que vous récupérez est celui qu’occupait l’allée.
Comment le débit évolue dans chaque architecture
Les flottes au sol augmentent leur capacité en ajoutant des véhicules, qui finissent par encombrer les mêmes allées et intersections : chaque robot supplémentaire rapporte donc moins. Les systèmes intégrés au rayonnage découplent les mouvements horizontaux et verticaux : les navettes assurent les déplacements dans les canaux, les élévateurs la montée et la descente, et la capacité augmente en ajoutant des navettes par niveau ou des élévateurs en façade. Le débit progresse sans consommer davantage de surface.
Comportement en froid et en grande hauteur
Sous zéro, les performances des batteries, la condensation et la fiabilité des capteurs pénalisent les flottes au sol. Le matériel intégré au rayonnage circule sur des rails avec moins de variables exposées et, dans les magasins de grande hauteur, il atteint des niveaux qu’aucun chariot frontal ne peut desservir en sécurité.
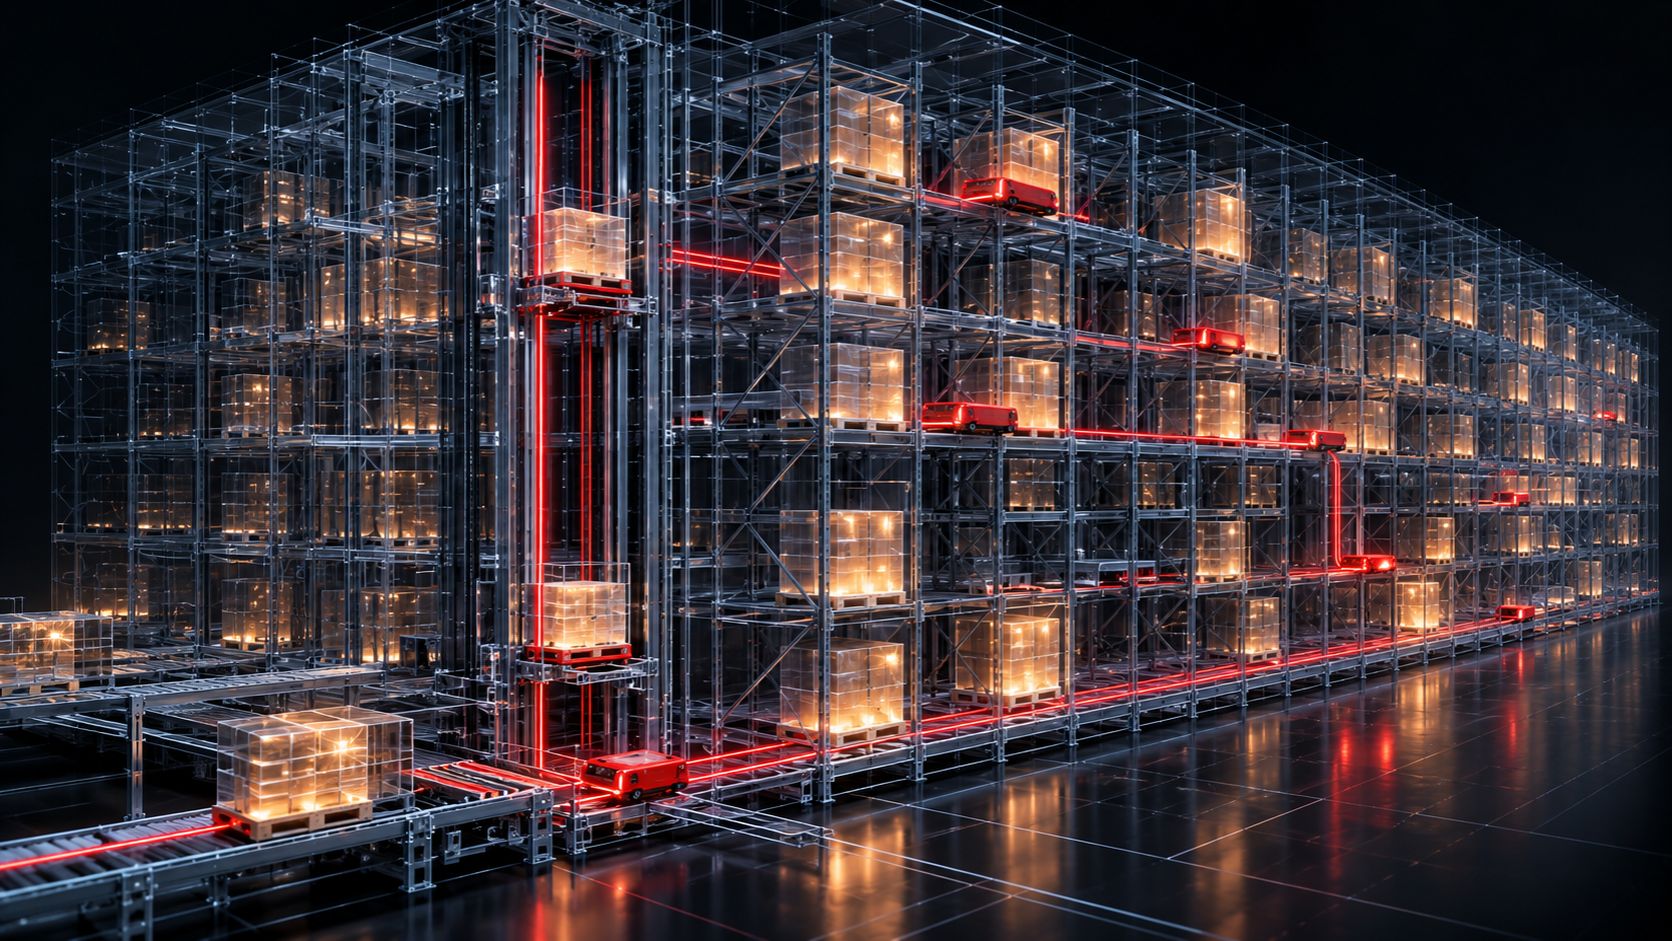
Quand le convoyeur, les robots mobiles ou un simple rayonnage conventionnel sont le meilleur choix
L’automatisation intégrée au rayonnage récompense la profondeur, la répétabilité et le volume. Les exploitations qui ne réunissent aucun de ces trois critères paieront des capacités qu’elles n’utiliseront jamais. Un fournisseur incapable de nommer les conditions dans lesquelles sa propre technologie perd ne mérite pas votre confiance pour un dossier d’investissement.
Faible volume, grande diversité de références
Des dizaines de milliers de références avec quelques unités chacune produisent un stock peu profond et fragmenté. Le stockage en canaux profonds a besoin d’une profondeur homogène pour être rentable. Un rayonnage conventionnel avec chariot de préparation, ou une cellule goods-to-person ne traitant que les références à forte rotation, l’emportera généralement sur un système complet en coût par ligne. Des dimensions de colis variables aggravent la situation, car les profils de charge fixes et les normes de dimensions des palettes supposent une empreinte reproductible.
Bail court et croissance incertaine
Avec un bail de moins de trois ans, ou dans un bâtiment susceptible d’être libéré, les robots mobiles l’emportent, car ils déménagent avec vous et évoluent par paliers plutôt qu’en un seul investissement. Une hauteur libre inférieure à 8 mètres environ supprime également l’avantage vertical qui fait la rentabilité des systèmes intégrés au rayonnage.
Flux fixe de point à point
Lorsque les produits circulent entre deux points fixes à volume constant, le convoyeur reste moins cher, plus simple et plus facile à entretenir. N’automatisez pas le stockage pour résoudre un problème de transport.
Coût, retour et premier processus à automatiser, niveau par niveau
L’intensité capitalistique augmente plus vite que les économies d’effectifs à mesure que vous montez les niveaux. La manutention mécanisée s’achète au mètre. Les systèmes à navettes et élévateurs s’achètent par allée, par niveau et par objectif de débit : le devis évolue donc avec votre heure de pointe plutôt qu’avec votre emprise au sol. La question utile n’est pas ce que coûte un système, mais ce que chaque niveau supplémentaire vous apporte en colis par heure et en emplacements palettes par mètre carré.
Les postes de coût que les acheteurs sous-estiment
L’équipement est souvent la partie prévisible. Génie civil, tolérances de planéité du sol, contreventement parasismique, sprinklers intégrés au rayonnage selon les normes NFPA applicables au stockage, distribution électrique, intégration avec votre système hôte existant et période de mise en service : tout cela se situe hors du prix de la machine. Le temps de mise en service mérite une attention particulière, car les semaines pendant lesquelles votre bâtiment tourne à capacité partielle représentent un coût réel qui apparaît rarement dans le modèle.
Les compromis acceptés aux niveaux supérieurs
Les niveaux supérieurs échangent la flexibilité contre la performance. Une infrastructure fixe suppose un profil de références et une gamme de dimensions de cartons stables. Les élévateurs et les points de transfert concentrent le risque : la redondance devient alors un choix de conception plutôt qu’une option. Il vous faut aussi des compétences de maintenance présentes sur site, et non un contrat de service avec un délai d’intervention de deux jours.
Quel processus automatiser en premier
Automatisez le volume répétable le plus élevé, là où la dépendance à la main-d’œuvre est la plus forte : généralement la mise en stock, la mise en tampon et le séquencement, ou le réapprovisionnement des emplacements de préparation. Validez la couche de données avant d’ajouter de l’acier, et construisez le dossier d’investissement en automatisation sur des volumes mesurés.
Questions fréquentes sur les types d’automatisation d’entrepôt
1. Quelle est la différence entre un entrepôt semi-automatisé et un entrepôt entièrement automatisé ?
Un entrepôt semi-automatisé maintient le personnel dans la boucle des mouvements, les équipements assistant la préparation ou le transport. Un entrepôt entièrement automatisé retire totalement les opérateurs du cycle de stockage et de déstockage : le logiciel décide de chaque mouvement et les exceptions sont traitées par intervention, et non par du travail courant.
2. Un AS/RS est-il synonyme d’automatisation d’entrepôt ?
Non. Un système de stockage automatisé n’est qu’une catégorie de l’automatisation d’entrepôt, couvrant spécifiquement le stockage et le déstockage. Les convoyeurs, le tri, la palettisation, l’étiquetage par impression-pose et les robots mobiles relèvent aussi de l’automatisation, et la plupart des sites combinent plusieurs catégories plutôt qu’une seule.
3. Quel type d’automatisation offre la plus forte densité de stockage ?
Les systèmes intégrés au rayonnage, car l’organe de manutention circule à l’intérieur de la structure au lieu de nécessiter des allées pour un véhicule ou un opérateur. Le stockage multiprofondeur à navettes desservi par des élévateurs convertit l’espace des allées en emplacements palettes ou bacs, ce que les équipements au sol ne peuvent égaler.
4. Faut-il un WMS avant d’acheter des équipements d’automatisation ?
Vous avez besoin de données de stock exactes et de processus définis avant d’acheter, ce qui suppose généralement un WMS opérationnel. Automatiser sur la base d’enregistrements de stock peu fiables ne fait que propager les erreurs plus vite. Assurez-vous que votre couche de données est saine, puis spécifiez les équipements autour d’elle.
Choisir le niveau adapté à votre volume, pas à l’effet de mode
La taxonomie de cet article classe l’automatisation de deux façons : par niveau, de la manutention mécanisée jusqu’à l’exploitation sans opérateur, et selon ce que l’équipement déplace réellement, qu’il s’agisse de palettes, de bacs, de colis ou d’unités préparées. Ces deux axes suffisent à situer presque tous les systèmes qu’un fournisseur vous présentera, et ils révèlent que la plupart des propositions ne se concurrencent pas sur la même dimension. Une boucle de convoyage, une flotte de robots mobiles et un système de navettes intégré au rayonnage résolvent des problèmes différents, et c’est la couche logicielle qui détermine si l’un d’eux tient ses spécifications une fois confronté aux profils de commandes réels.
La règle de décision ne change pas au gré des cycles technologiques. Adaptez le niveau d’automatisation à trois éléments : la stabilité de votre volume, l’intensité de votre contrainte de volume de stockage et le débit dont vous avez besoin en pointe plutôt qu’un jour moyen. Si votre volume fluctue de manière imprévisible et que votre bâtiment a de la marge pour s’agrandir, un niveau inférieur offrant plus de flexibilité de main-d’œuvre est généralement la meilleure réponse financière. Si vous êtes contraint par le volume, avec une rotation des références régulière et un débit visé que des opérations manuelles ne peuvent pas soutenir, c’est là que les systèmes denses intégrés au rayonnage justifient leur investissement. La stabilité et la contrainte, pas l’ambition, fixent le plafond.
La conclusion honnête est parfois plus modeste que ce qu’un fournisseur voudrait vendre. Bien des exploitations gagneraient à corriger l’adressage, la discipline de réapprovisionnement et la précision des stocks avant d’acheter quoi que ce soit, et bien d’autres n’ont besoin d’automatiser qu’un seul processus plutôt que de transformer tout le site. L’automatisation amplifie la logique de processus qu’on lui fournit, y compris la mauvaise. Dimensionner correctement le système coûte moins cher que de découvrir l’écart la deuxième année.
Si vous disposez d’objectifs de débit, de volumes de palettes ou de bacs et d’une emprise de bâtiment à respecter, transmettez ces chiffres aux équipes d’ingénierie d’HWArobotics : nous mènerons avec vous une étude de dimensionnement sur cette base. Vous obtiendrez une évaluation du niveau adapté, y compris les arguments en faveur d’un niveau inférieur.