


Les systèmes de stockage et de déstockage automatisés, expliqués depuis les fondamentaux
La plupart des projets d’automatisation qui échouent n’ont pas été mal achetés. Ils ont été mal conçus. Un système de stockage et de déstockage automatisé n’est pas un produit que l’on choisit sur une fiche technique : c’est une décision sur la manière dont les flux de marchandises traversent un bâtiment, avec des machines qui stockent et restituent les charges sans qu’aucun opérateur ne se déplace à pied ou en chariot jusqu’aux produits. Changez cette architecture, et vous modifiez d’un coup le modèle de main-d’œuvre, l’emprise du bâtiment et le plan d’investissement.
Ce guide s’adresse à trois types de lecteurs. Les acheteurs qui dimensionnent un projet et cherchent à comprendre ce à quoi ils s’engagent réellement. Les ingénieurs chargés de le spécifier, qui doivent savoir où la physique impose ses limites. Et les étudiants qui découvrent le domaine, où la plupart des publications s’arrêtent à la taxonomie de la manutention.
Tout ce qui suit renvoie à deux chiffres : la densité de stockage et le débit soutenu. Si ces deux valeurs sont justes, le reste n’est que détail.
Qu’est-ce qu’un système de stockage et de déstockage automatisé
Un système de stockage et de déstockage automatisé (AS/RS) associe une structure de stockage fixe, des machines de manutention automatisées et un logiciel de pilotage qui stocke et restitue des unités de charge définies. L’opérateur reste à son poste de travail et ce sont les marchandises qui viennent à lui. Rien n’est conduit, parcouru à pied ni recherché manuellement.
Ce qui distingue un système automatisé d’un système mécanisé
Dans la définition d’un AS/RS, la ligne de partage tient à l’autorité de décision, pas à la puissance. Un transpalette électrique est mécanisé : c’est un humain qui décide où va la charge. Dans un AS/RS, le logiciel de pilotage détient l’emplacement de chaque charge, choisit la destination, ordonnance les mouvements et confirme leur exécution au WMS ou à l’ERP. Sans le logiciel, le matériel n’a rien à faire. Pour comparer des offres, cette distinction compte davantage que la vitesse des machines.
Palettes, bacs et plateaux : choisir l’unité de manutention
La première décision de spécification porte sur l’unité de charge : palette, bac, carton ou plateau. Elle fixe le pas de la structure de stockage, la classe de machine, la capacité des élévateurs et le plafond de débit avant toute autre variable. Les systèmes de navettes pour palettes et de navettes pour bacs partagent une même logique de conception mais ne sont pas interchangeables, et adapter l’un à une géométrie conçue pour l’autre est rarement rentable.
Ce qu’un AS/RS n’est pas
Un convoyeur transporte mais ne stocke pas. Les chariots élévateurs et les robots mobiles au sol déplacent des charges sans posséder la structure de stockage. Les installations à transtockeurs pour unités de charge des années 1960, documentées dans la plupart des histoires de la manutention, ont posé le modèle. Pour comprendre ce qu’est un AS/RS, mieux vaut partir de ce que recouvre l’automatisation d’entrepôt au sens large.
Les principaux types d’AS/RS et leur usage
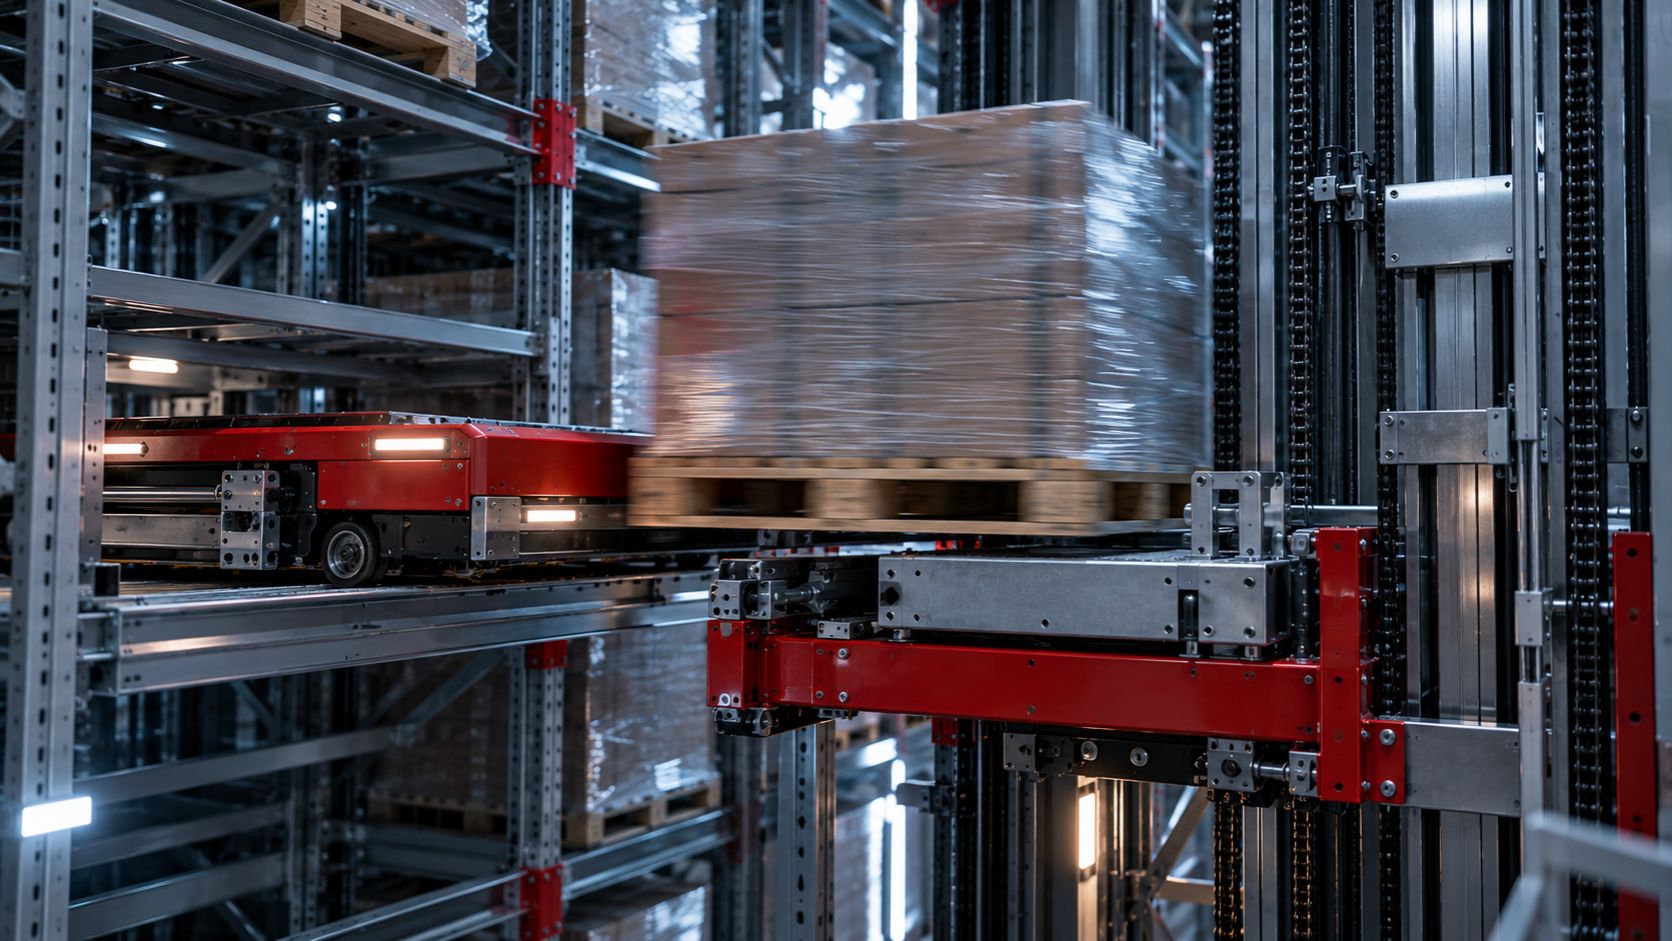
Les systèmes AS/RS se répartissent en quelques familles mécaniques, et chacune existe pour une combinaison précise de poids de charge, de profondeur de canal et de cycles par heure requis. La nouveauté est un mauvais critère de sélection. Le vrai critère, c’est le profil de charge.
Transtockeurs pour unités de charge
Un mât unique circule dans une allée fixe et dessert des rayonnages à palettes de grande hauteur en simple ou double profondeur. Adapté aux charges lourdes, aux grandes hauteurs et à des cadences modérées par allée. Le débit augmente en ajoutant des allées : les transtockeurs deviennent donc vite coûteux lorsque vous avez besoin de cycles plutôt que de hauteur.
Navettes pour palettes et stockage en canaux profonds
Les navettes évoluent à l’intérieur de la structure de stockage et parcourent le canal, ce qui découple les déplacements horizontaux des déplacements verticaux. C’est la réponse lorsque les canaux sont profonds, le nombre de références modéré et la densité plus importante que l’accès direct à chaque palette. Les configurations semi-automatisées, automatisées et tridimensionnelles se comportent très différemment en pratique : c’est pourquoi les types de systèmes de navettes pour palettes méritent une évaluation distincte.
Transtockeurs miniload et navettes pour bacs
Les deux traitent des colis, des bacs et des plateaux. Un transtockeur miniload dessert une allée avec un seul appareil. Un système de navettes pour bacs place un véhicule à chaque niveau : le nombre de cycles par heure augmente alors avec le nombre de niveaux, et non avec le nombre d’allées. Pour les opérations de préparation de commandes à fort volume, cette différence détermine la conception.
Stockage cubique, carrousels et magasins verticaux à plateaux
Les grilles cubiques empilent les bacs sans allées et sacrifient la vitesse de restitution au profit d’une densité extrême. Les carrousels horizontaux et les magasins verticaux à plateaux servent les petites pièces sur une faible emprise : excellents pour les références à faible rotation, limités à grande échelle.
Types d’AS/RS comparés : charge, densité et débit
Ce tableau sert à établir une présélection, pas un cahier des charges. Les charges utiles et les densités indiquées sont des fourchettes indicatives du secteur, pas des données constructeur, et la nature du débit compte davantage que les valeurs de pointe : elle indique si la contrainte se situe au niveau de la navette, de l’élévateur ou de la machine d’allée.
| Type de système | Charge manutentionnée | Charge utile indicative | Densité de stockage | Nature du débit | Profondeur de canal adaptée | Application la plus adaptée |
|---|---|---|---|---|---|---|
| Navette pour palettes (dans le rayonnage) | Palettes, intercalaires (slip sheets) | 1 000 à 1 500 kg | Très élevée | Double cycle possible, limité par les élévateurs en bout d’allée | Canaux profonds, 10 à plus de 40 positions | Entrepôt frigorifique, boissons, peu de références, gros volumes |
| Transtockeur pour unités de charge | Palettes | 1 000 à 2 000 kg | Élevée, simple ou double profondeur | Limité par le transtockeur, double cycle avec double fourche | Simple à double profondeur | Bâtiments de grande hauteur, nombreuses références palettes |
| Transtockeur miniload | Bacs, colis, plateaux | 50 à 100 kg | Moyenne à élevée | Limité par le transtockeur de chaque allée | Simple à double profondeur | Pièces détachées, petits articles à faible rotation |
| Navette pour bacs (multiniveau) | Bacs, cartons | 25 à 50 kg | Élevée | Limité par les élévateurs, évolue avec le nombre de navettes | Simple profondeur à multiprofondeur | Préparation marchandise vers l’opérateur (goods-to-person) en e-commerce et 3PL |
| Stockage cubique ou en grille | Bacs | 30 à 35 kg | La plus élevée au mètre cube | Limité par les robots, pénalité de déterrage sur les piles profondes | Empilé, sans canaux | Petites pièces, faible hauteur sous plafond, stock à faible rotation |
| Magasin vertical à plateaux et carrousel | Plateaux | 250 à 700 kg par plateau | Moyenne, faible emprise au sol | Simple cycle, un opérateur par unité | Sans objet | Stockage au point d’utilisation, kitting, MRO |
La logique est constante : la densité vient de la profondeur, et la profondeur se paie en mouvements de manutention. Les navettes pour palettes en canaux profonds et les grilles cubiques l’emportent en efficacité volumique, mais subissent une pénalité de restitution sur des profils de références hétérogènes. Les systèmes à transtockeurs offrent un débit par allée fixe, quelle que soit la taille de la flotte, tandis que les systèmes à navettes permettent d’acheter du débit par paliers jusqu’à saturation de l’élévateur.
Comment un AS/RS achemine une charge du quai au poste de préparation
Le matériel n’est que la moitié visible du système. C’est la couche décisionnelle qui fait réussir ou échouer un projet.
Les composants physiques d’un système opérationnel
- Convoyeur d’entrée ou poste d’introduction avec portique de contrôle : lecture code-barres ou RFID, mesure des dimensions, contrôle du poids et rejet des charges hors tolérances
- Élévateurs verticaux qui découplent le niveau du sol des niveaux de stockage
- Navettes ou transtockeurs qui assurent le déplacement horizontal dans la structure
- La structure de stockage elle-même, à la fois support de stockage et surface de roulement
- Postes de préparation, voies d’expédition et positions tampon de séquencement en façade
Qui décide quoi : WMS, WES et WCS
Le WMS gère les stocks et la logique des commandes. Il sait ce qui doit être expédié, en quelle quantité et à quel client. Il ignore en revanche que l’élévateur 3 est saturé. Le WES ordonnance et libère le travail en fonction de la capacité réelle, en regroupant les sorties pour que le poste de préparation ne soit jamais ni en manque ni submergé. En dessous, les couches WCS et automates (PLC) pilotent les mouvements, gèrent la circulation entre navettes et appliquent les verrouillages en quelques millisecondes. L’essentiel du risque d’intégration se situe aux interfaces, pas dans les machines : d’où l’intérêt de spécifier très tôt et précisément la répartition des rôles entre WCS, WMS et WES.
Un cycle de stockage et de restitution, étape par étape
Une palette est identifiée et contrôlée à l’introduction, transférée sur un élévateur, montée à un niveau puis confiée à une navette. Le système attribue un emplacement selon la rotation, le poids et la profondeur du canal, puis la stocke. À la libération, la séquence s’inverse pour une ligne de commande précise, et la charge arrive au poste de préparation dans l’ordre dont l’opérateur a besoin.
Densité et débit : les deux chiffres qui déterminent la conception
Comment se mesure réellement la densité de stockage
La densité correspond au nombre de positions palettes ou bacs divisé par l’emprise brute du système dans le bâtiment, allées, gaines d’élévateurs, positions de charge et zones de maintenance comprises. Raisonner en positions par travée flatte la conception. Le chiffre qui compte pour la direction financière, c’est le nombre de positions par mètre carré de surface louée ou construite, sur toute la hauteur utile du bâtiment. Le facteur caché est le ratio allées/stockage. Les conceptions en simple profondeur exigent une allée pour chaque face de rayonnage : une grande partie de l’emprise ne stocke donc rien. Les canaux multiprofondeur desservis par des navettes réduisent fortement ce ratio, ce qui explique pourquoi les systèmes intégrés au rayonnage l’emportent en densité avant même de considérer toute autre variable.
Ce qui limite le nombre de palettes ou de bacs traités par heure en régime soutenu
Le débit doit être exprimé en mouvements d’entrée et de sortie soutenus par heure à l’heure de pointe, double cycle et flux de réapprovisionnement inclus. Un débit de pointe de brochure, mesuré sur une courte rafale avec une affectation idéale des canaux et sans congestion, ne résistera pas à un vrai poste de travail.
Profondeur de canal ou sélectivité
Chaque mètre supplémentaire de profondeur de canal augmente la densité et ajoute du temps de déplacement de la navette à chaque restitution. Il accroît aussi le risque d’alvéolage : des canaux partiellement vidés immobilisent des positions qui ne peuvent pas accueillir une autre référence. Les canaux profonds conviennent à quelques références à forte rotation. Une longue traîne exige des canaux moins profonds ou des profondeurs mixtes au sein d’une même structure.
Pourquoi l’élévateur fixe généralement le plafond
Dans les systèmes multiniveaux intégrés au rayonnage, l’élévateur, le plateau de transfert ou le mât du transtockeur constitue presque toujours la contrainte, pas la navette. Ajoutez des navettes et des files d’attente se forment à l’interface verticale. C’est pourquoi la simulation à événements discrets sur des fichiers de commandes réels l’emporte sur les règles empiriques.
Ce qu’un entrepôt AS/RS gagne, et ce à quoi il renonce
D’où viennent réellement les économies
Dans un entrepôt AS/RS, l’économie de main-d’œuvre ne se trouve pas dans le prélèvement lui-même, mais dans les déplacements qui l’entourent. Dans une exploitation conventionnelle, l’essentiel du temps de préparation de commandes est consacré à marcher ou à conduire d’un emplacement à l’autre, et l’automatisation supprime cette catégorie de travail au lieu de simplement l’accélérer. Le deuxième gain est vertical : un rayonnage qui n’a plus besoin du dégagement d’allée d’un chariot frontal peut exploiter toute la hauteur libre du bâtiment, ce qui transforme la surface récupérée en positions palettes ou bacs utilisables. Le troisième, c’est la précision. Lorsque chaque emplacement est attribué et confirmé par le logiciel plutôt qu’inscrit sur une étiquette, les écarts d’inventaire tournant diminuent, tout comme les heures passées à les rapprocher.
Entrepôts frigorifiques et environnements contraints
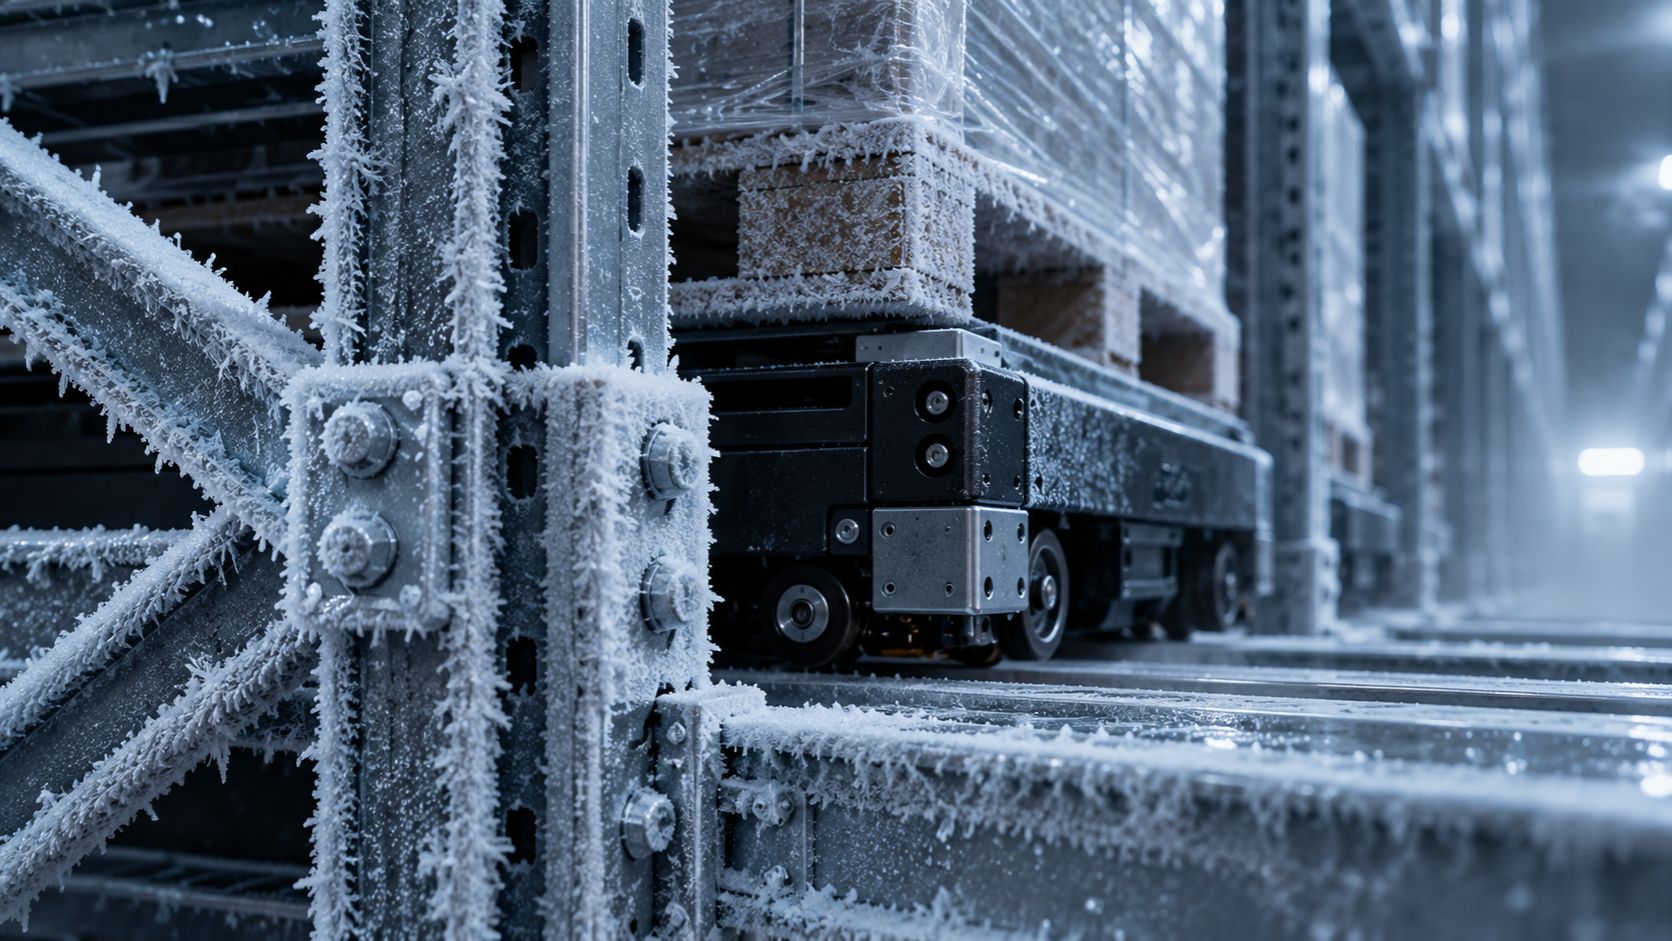
C’est dans les zones de froid négatif, de froid positif et de produits dangereux que l’argument est le plus solide. Les machines supportent des conditions qui imposent aux personnes des limites d’exposition au froid : l’allée peut ainsi être maintenue à température sans pauses de rotation ni cabines chauffées, et le fonctionnement dans le noir (lights-out) devient possible puisque personne n’a besoin d’être dans l’allée.
La flexibilité à laquelle vous renoncez
Le capital est engagé en amont, les délais se comptent en mois et non en semaines, et le système suppose une géométrie de charge constante. Une palette cassée, un film qui déborde ou un bac hors spécification arrêteront une navette là où un cariste aurait improvisé.
Exigences bâtiment, site et sécurité que les projets sous-estiment
Ce n’est presque jamais la spécification mécanique qui fait déraper un planning. C’est le bâtiment. La plupart des retards proviennent de conditions supposées plutôt que mesurées.
Tolérances du sol et de la structure de stockage
Les systèmes à navettes circulent sur des rails fixés aux échelles, qui transmettent la charge à la dalle. La planéité et l’horizontalité sont définies en millimètres sur des portées données, et la tolérance de positionnement des échelles est plus stricte encore, car une navette ne peut pas franchir une marche entre deux sections de rail. Rectifier ou reprendre une dalle après la livraison de l’acier est la mesure corrective la plus coûteuse sur site.
Hauteur libre, protection incendie et conception parasismique
La hauteur utile correspond à la hauteur libre, moins le dégagement des sprinklers, la charpente de toiture et la surcourse des élévateurs, et non à la cote au faîtage indiquée sur le plan. Les sprinklers intégrés au rayonnage modifient la géométrie des allées et les cheminées techniques : l’ingénierie incendie doit donc intervenir dès la phase d’implantation. La catégorie sismique conditionne le contreventement, l’ancrage des platines et le tonnage d’acier, et dans les zones de catégorie élevée, elle peut changer l’économie de toute la conception. Confirmez tôt la norme de conception des rayonnages applicable.
Température, alimentation électrique et limites ambiantes
Un fonctionnement en froid négatif jusqu’à environ −25 °C exige des lubrifiants adaptés, une chimie de batterie appropriée, une gestion de la condensation et une stratégie de recharge. Vérifiez l’alimentation électrique, le périmètre de l’onduleur et la couverture réseau à l’intérieur de la structure de stockage.
Protections, zones d’accès et maintenabilité
Des zones d’accès à verrouillage, une analyse de risques documentée et des plateformes de maintenance sont des données d’entrée de la conception, pas des ajouts tardifs. Liste de contrôle du site avant contrat :
- Relevé de planéité, d’horizontalité et de capacité portante de la dalle
- Hauteur libre et dégagement des sprinklers confirmés
- Catégorie sismique et exigences d’ancrage
- Alimentation électrique, onduleur et réseau
- Plage de température et limites d’humidité
- Accès de maintenance et emplacement des pièces de rechange
Coût d’un AS/RS et construction du business case
Ce qui détermine réellement le montant d’investissement
L’investissement se répartit en trois postes : les équipements (acier de la structure, navettes, élévateurs, convoyeurs et plateaux de transfert, automatismes, intégration WCS et WMS, mise en service), les travaux de bâtiment et les heures d’ingénierie qui relient l’ensemble. Côté équipements, les variables qui pèsent le plus sur le total sont le nombre de machines, le nombre d’élévateurs, l’objectif de débit qui dicte les deux, et la hauteur du bâtiment. La hauteur augmente le tonnage d’acier, la course des élévateurs et les besoins en contreventement parasismique. Le débit est le multiplicateur de tout le reste : doublez le nombre de cycles par heure requis et vous n’achetez pas un peu plus de matériel, vous achetez l’équivalent d’une allée supplémentaire en machines et en élévateurs. Avant de figer un budget, il est utile de lire une analyse détaillée de ce que coûte un système AS/RS.
Coûts d’exploitation et de maintenance
Les coûts récurrents sont modestes au regard de l’investissement, mais rarement bien modélisés. Prévoyez l’énergie, un contrat de maintenance ou un technicien interne, un stock de pièces critiques dimensionné selon votre tolérance aux arrêts, et un support logiciel annuel avec mises à jour de version. Considérez les pièces de rechange comme une assurance, pas comme du stock.
Construire un calcul de retour sur investissement qui résiste à l’examen
Un délai de retour sur investissement défendable repose sur les heures de main-d’œuvre évitées, la surface ou le loyer différés, et la réduction des erreurs de préparation et des dommages produits, chacun adossé à des références auditées selon une méthode reconnue par la direction financière, comme l’actualisation des flux de trésorerie. Un business case n’échoue presque jamais sur le prix des équipements. Il échoue parce que l’hypothèse de débit était optimiste, si bien que l’économie de main-d’œuvre modélisée ne se concrétise jamais.
Choisir le bon système, et savoir quand rester manuel
Partir des données de commandes et de références
La sélection va des données au type de système, puis au fournisseur, dans cet ordre. Extrayez douze mois de lignes de commande et dégagez le nombre de lignes par commande, le nombre de références actives, le profil de rotation par rang de référence, le pic saisonnier par rapport à la moyenne, l’unité de manutention à chaque étape et un horizon de croissance que vous êtes prêt à défendre. Un profil de peu de lignes par commande sur des milliers de références à faible rotation mène à une solution très différente d’un assortiment dense à forte rotation, prélevé en gros paniers. Ce n’est qu’une fois ce profil arrêté qu’il faut présélectionner des fournisseurs, car le choix technologique détermine qui peut répondre.
Comment le secteur d’activité change la réponse
L’agroalimentaire ajoute des zones de température, des règles d’hygiène et la rotation par date. Le pharmaceutique ajoute la traçabilité et la ségrégation liées aux bonnes pratiques de distribution. La logistique pour compte de tiers exige de reconfigurer entre deux contrats : la modularité l’emporte alors sur la densité maximale. L’e-commerce paie pour le débit de préparation à l’unité en période de pointe. L’automobile paie pour la précision du séquencement en bord de ligne.
Quand un rayonnage conventionnel est le meilleur choix
Un système de stockage et de déstockage automatisé est un mauvais achat lorsque le débit est très faible, que les dimensions des charges sont instables, que le bail est court, que la hauteur libre du bâtiment est inférieure à neuf mètres environ ou que l’implantation change tous les mois. Avant de vous engager, consultez notre analyse rayonnage à palettes conventionnel ou stockage automatisé.
Les questions à poser avant de signer
Demandez le débit en mode dégradé, les délais de livraison des pièces de rechange, la propriété du logiciel de pilotage, des jalons de mise en service liés aux paiements, et un site de référence nommé que vous pourrez visiter sans accompagnement.
Questions fréquentes sur les AS/RS
1. Que fait concrètement un AS/RS ?
Un AS/RS stocke des charges dans une structure dense et les livre à un point fixe sur commande, sans qu’un opérateur se déplace jusqu’à l’emplacement. Le logiciel détient l’état des stocks, le matériel exécute le mouvement. Tout le reste (préparation, emballage, tri) s’organise autour de cette fonction centrale, pas à l’intérieur.
2. Quels sont les principaux types d’AS/RS ?
Les systèmes pour unités de charge et de navettes pour palettes pour les palettes complètes, les systèmes miniload et de navettes pour bacs pour les colis et les bacs, les carrousels et magasins verticaux à plateaux pour les petites pièces, et le stockage cubique pour la manutention de bacs à haute densité. Le premier filtre est la taille de la charge, pas l’ambition de débit.
3. Combien de temps dure un projet AS/RS, de la commande à la mise en service ?
Les délais vont de quelques mois pour un seul magasin vertical à plateaux à bien plus d’un an pour un entrepôt à navettes autoporteur. Le gel de la conception, la fabrication de l’acier, les autorisations administratives et l’intégration logicielle pèsent davantage sur le planning que la fabrication des équipements.
4. Un AS/RS peut-il être étendu ou déménagé par la suite ?
Les systèmes à navettes s’étendent par ajout d’allées, de niveaux ou de navettes, à condition que l’architecture de pilotage initiale et l’enveloppe du bâtiment l’aient prévu. Un déménagement est physiquement possible, mais rarement rentable dès lors que la structure autoporteuse et la protection incendie sont liées au site.
Déterminer si le stockage automatisé convient à votre bâtiment
Il n’existe pas de meilleur système de stockage et de déstockage automatisé dans l’absolu, seulement celui dont la densité de stockage et le débit soutenu correspondent à votre profil de commandes, dans le bâtiment dont vous disposez réellement, avec sa hauteur libre, la planéité de sa dalle et ses autorisations incendie. Chaque arbitrage évoqué plus haut revient à cette adéquation.
L’ordre des décisions compte autant que la réponse. D’abord les données : rotation des références, nombre de lignes par commande, répartition colis/palettes, volumes à l’heure de pointe plutôt que moyennes annuelles. Ensuite le type de système, choisi au regard de ces chiffres et des contraintes du bâtiment. Enfin le fournisseur, une fois que vous savez ce que vous achetez et que vous pouvez comparer des offres sur le même cycle de fonctionnement.
La plupart des catalogues annoncent des cadences de pointe sur des implantations idéales. Si vous souhaitez un chiffre sur lequel bâtir un budget, envoyez-nous votre profil de charge, vos profondeurs de canal et vos besoins à l’heure de pointe, et échangez-en avec l’un de nos ingénieurs.