


L’automazione non è una cosa sola: è una scala di scelte
Chiedete a cinque fornitori una proposta di automazione del magazzino e riceverete cinque documenti che hanno in comune una parola e nient’altro. Uno propone lettori di codici a barre portatili e un nuovo modulo WMS. Un altro propone 300 metri di trasportatori. Un terzo propone quaranta AMR. Un quarto propone un sistema shuttle all’interno di una griglia di scaffalature che movimenta i pallet senza che un carrello elevatore entri mai in corsia. Tutti vendono tipologie di automazione del magazzino, e tutti, tecnicamente, dicono il vero. È proprio per questo che chi è nelle prime fasi d’acquisto spreca mesi a confrontare offerte non confrontabili.
La soluzione non sono altri incontri con i fornitori, ma una tassonomia. L’automazione si colloca su una scala, e ogni gradino può essere posizionato in base a due risultati che un responsabile operativo può effettivamente misurare in sito: il throughput, espresso in unità o pallet all’ora nel punto di vincolo, e la densità di stoccaggio, espressa in posti pallet o posti contenitore per metro quadrato di ingombro a terra dell’edificio. Costi, requisiti di sicurezza, dipendenza dalla manodopera e flessibilità al cambiamento evolvono tutti in modo prevedibile salendo di gradino. Nient’altro della categoria è prevedibile, ed è per questo che i modelli di maturità generici sono inutili per l’approvazione degli investimenti.
L’articolo ordina il settore dai più semplici ausili meccanizzati fino a una griglia di scaffalature completamente automatizzata, definisce ogni gradino in base all’effetto su questi due numeri e offre una tabella comparativa da presentare a un comitato finanziario. Fa inoltre qualcosa che la letteratura dei fornitori fa di rado: indica le condizioni in cui l’automazione in scaffalatura è la risposta sbagliata, perché HWArobotics perde meno a essere onesta su questo di quanto perdereste voi a scoprirlo dopo l’installazione. Il primo passo è collocare il proprio sito sulla scala.
Che cosa si intende per automazione, e i suoi quattro livelli
L’automazione del magazzino comprende due ambiti distinti che gli acquirenti confondono spesso: l’automazione digitale, ovvero il software che elimina decisioni umane e documenti cartacei, e l’automazione fisica, ovvero le attrezzature che eliminano la movimentazione manuale dei materiali. Entrambe si articolano su quattro livelli di automazione del magazzino: di base, meccanizzato, di sistema e avanzato. Ogni livello si distingue per ciò che si muove, per chi decide e per quanto intervento umano resta.
Automazione digitale e automazione fisica
L’automazione digitale è il WMS, il WCS, il livello di acquisizione tramite codici a barre o RFID e la disciplina di accuratezza dell’inventario che rende affidabile tutto il resto. Cambia chi decide. L’automazione fisica sono trasportatori, shuttle, elevatori e robot. Cambia chi solleva. Acquistare la seconda senza la prima è l’errore di sequenza più comune e più costoso di questo mercato, ed è per questo che conviene avere chiaro che cosa significa davvero automazione del magazzino prima di definire le attrezzature.
Che cosa cambia a ogni livello
- Di base: lettori, sistemi print-and-apply, pick-to-light. Le persone movimentano tutto; il software si limita a registrare e indirizzare.
- Meccanizzato: trasportatori, sorter, avvolgipallet. Le attrezzature spostano la merce su percorsi fissi; le persone continuano a caricare, scaricare e decidere.
- Di sistema: AS/RS, sistemi shuttle, AMR gestiti da un WCS. È il magazzino semiautomatico, in cui stoccaggio e trasporto funzionano senza presidio e le persone restano alle stazioni di picking e alla gestione delle eccezioni.
- Avanzato: un magazzino completamente automatizzato. Goods-to-person in ogni fase, decanting e spedizione automatizzati, software che pianifica l’intero flusso. Le persone supervisionano ed effettuano la manutenzione.
È possibile saltare un livello?
Fisicamente sì. Operativamente no. I livelli sono cumulativi, perché ogni shuttle, elevatore e trasloelevatore esegue istruzioni generate a monte. Anagrafiche inesatte, regole di allocazione approssimative o registrazioni di inventario inaffidabili non scompaiono con l’arrivo delle attrezzature: riemergono sotto forma di corsie bloccate e throughput ben al di sotto delle specifiche.
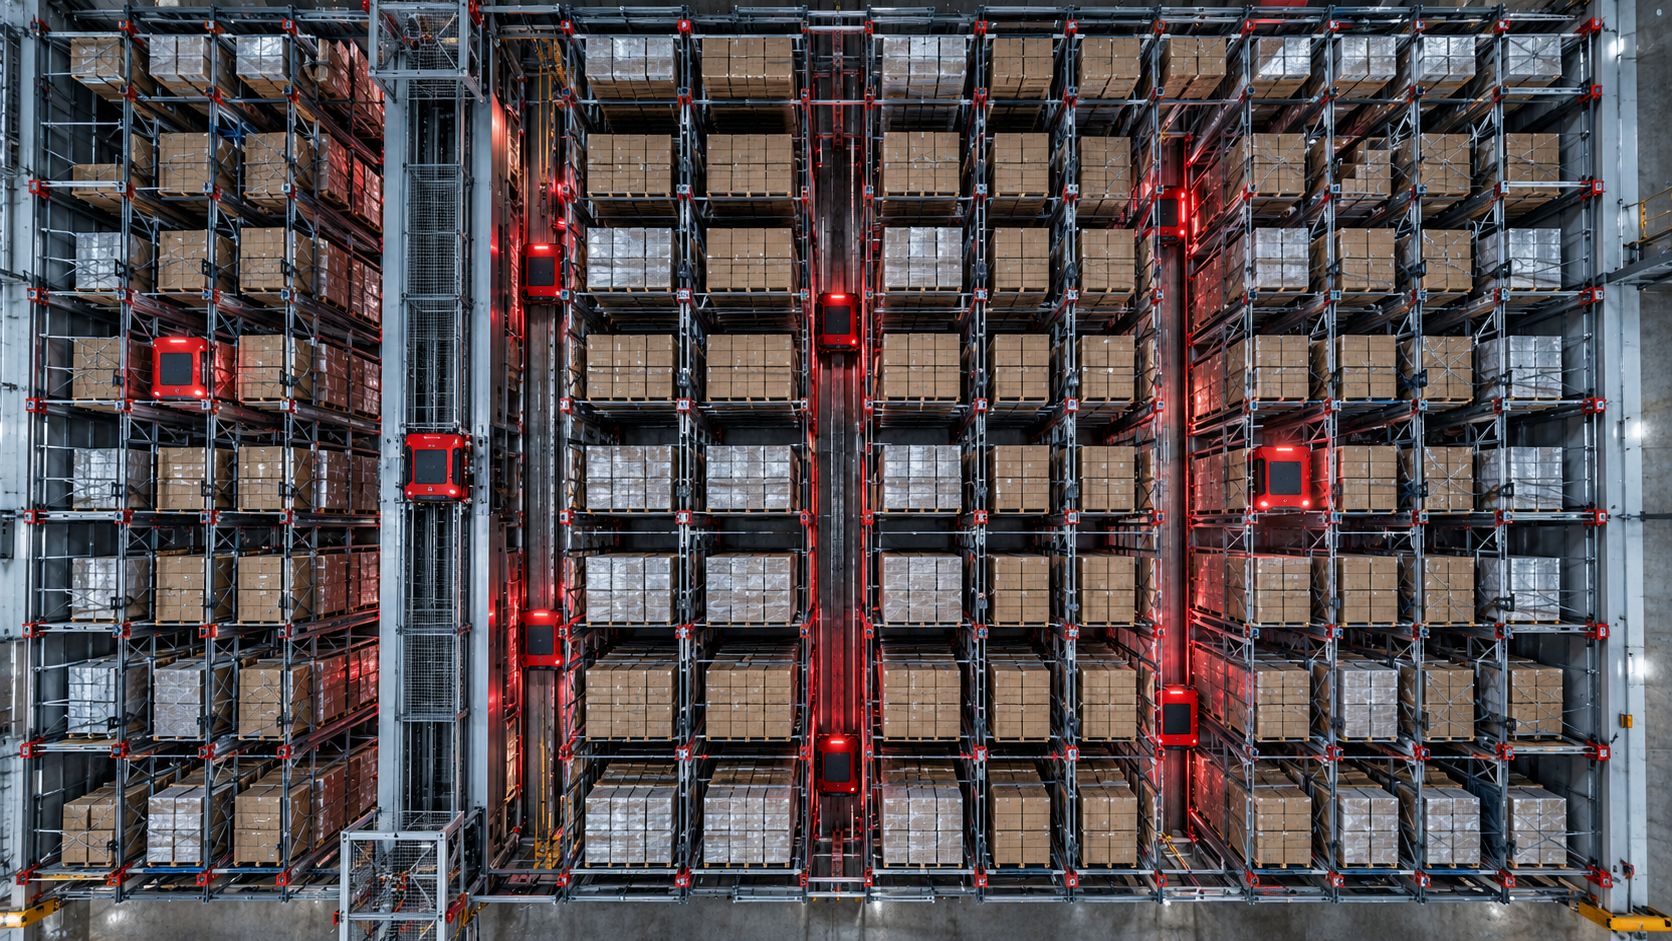
Le principali tipologie di automazione del magazzino, ordinate per ciò che movimentano
Le categorie dei fornitori sono organizzate per marchio. Gli acquirenti dovrebbero organizzarle per tipo di carico. Le domande che contano sono che cosa movimenta la macchina, dove si trova fisicamente e quale vincolo elimina. Ordinando il mercato in questo modo, il confronto diventa rapidamente onesto.
Attrezzature di trasporto e smistamento
- Trasportatori e smistamento: colli e contenitori su percorsi fissi, di solito a pavimento o su soppalco. Riducono gli spostamenti manuali e la manodopera di consolidamento. Da confrontare: throughput in unità all’ora, dimensioni minime degli articoli e precisione di deviazione.
- AGV e AMR: pallet, carrelli e contenitori spostati da punto a punto sul pavimento. Riducono il lavoro dei carrelli elevatori e gli spostamenti a piedi, non la densità di stoccaggio. Da confrontare: portata in kg, metodo di navigazione e tolleranza di posizionamento in mm al deposito.
Attrezzature di stoccaggio e prelievo
- Magazzini verticali e caroselli: minuteria consegnata a una postazione operatore fissa. Riducono l’ingombro a terra per gli SKU a bassa rotazione. Da confrontare: portata dei vassoi, tempo ciclo ed ergonomia del fronte di prelievo.
- AS/RS con trasloelevatore: unità di carico in quota, un trasloelevatore per corsia. Recuperano lo spazio verticale inutilizzato negli edifici alti. Da confrontare: altezza di sollevamento, numero di corsie e prestazioni in doppio ciclo.
- Sistemi shuttle in scaffalatura: shuttle per pallet, shuttle per contenitori ed elevatori che operano all’interno della griglia di scaffalature. Superano contemporaneamente il limite del numero di corsie e quello del throughput, ed è per questo che i sistemi automatici di stoccaggio e prelievo di questo tipo dominano i progetti con canali profondi. Da confrontare: profondità del canale in metri, portata in kg e cicli dell’elevatore all’ora.
Robotica per picking e movimentazione
- Assistenza al picking: pick-to-light, picking vocale e scansione RF. Riducono gli errori e l’impegno formativo senza modificare il flusso dei materiali.
- Bracci robotici: pallettizzazione, depallettizzazione e picking a pezzo. Riducono i sollevamenti ripetitivi. Da confrontare: sbraccio, gamma di pinze e prelievi all’ora in base al profilo SKU.
Il livello software che nessuno inserisce nella lista delle attrezzature
Le liste delle attrezzature quotano acciaio, motori e controlli. Di rado quotano la logica che decide che cosa si muove dopo, ed è lì che il throughput si vince o si perde davvero.
Quale livello governa quale decisione
Il WMS governa lo stato dell’inventario e i dati degli ordini: che cosa c’è, dove si trova, che cosa ha chiesto il cliente. Il WES governa la sequenza e il rilascio del lavoro, decidendo quali ordini entrano nel sistema, in quale ondata e con quale priorità. Il WCS governa il controllo in tempo reale dei dispositivi, dialogando con shuttle, elevatori e trasportatori nell’ordine dei millisecondi. I confini contano, e la nostra analisi del sistema di controllo del magazzino rispetto a WMS e WES indica dove dovrebbe collocarsi ciascuna decisione.
Perché gli obiettivi di prestazione si mancano nel software, non nell’acciaio
Livelli non allineati sono la causa più comune per cui un sistema installato non raggiunge mai le prestazioni dichiarate. Un WMS che rilascia il lavoro nell’ordine delle ubicazioni di stoccaggio, senza il bilanciamento di un WES, genera una contesa sugli elevatori che nessun hardware è in grado di assorbire. Per i sistemi in scaffalatura il WCS è decisivo: sono la sequenza degli elevatori, l’allocazione degli shuttle e la logica dei buffer, non la scheda tecnica, a determinare i cicli all’ora effettivamente raggiungibili.
Che cosa chiedere a un fornitore sulla logica di controllo
Chiedete chi gestisce l’allocazione, se la sequenza è configurabile, come il WCS gestisce un buffer bloccato e quali standard di integrazione si applicano.
Tipologie di automazione del magazzino a confronto: densità, throughput e flessibilità
La tabella va letta per colonna, non per riga. Nessuna tecnologia prevale su tutti e tre gli assi, quindi le tipologie di automazione del magazzino vanno confrontate rispetto al vincolo che pesa davvero sul vostro sito: volume, frequenza degli ordini o probabilità che il profilo SKU cambi.
| Categoria | Carico tipico | Effetto sulla densità | Profilo di throughput | Flessibilità del layout | Impiego ideale |
|---|---|---|---|---|---|
| Trasportatori e smistamento | Cartoni, contenitori, buste in polietilene | Da neutro a negativo (occupa superficie) | Alto e costante, percorsi fissi | Bassa una volta installato | Flussi stabili e ad alto volume |
| Flotte di AGV/AMR | Contenitori, colli, pallet | Neutro; le corsie restano percorribili | Cresce con la dimensione della flotta | Alta | Siti esistenti, volumi incerti |
| VLM e caroselli | Minuteria, vassoi | Alto in un ingombro ridotto | Modesto per unità | Media | Minuteria a bassa rotazione |
| AS/RS con trasloelevatore | Pallet, contenitori | Alto, un trasloelevatore per corsia | Fisso per corsia | Bassa | Stoccaggio buffer profondo |
| Sistemi pallet shuttle | Pallet | Molto alto, canali multi-profondità | Svincolato dal numero di corsie | Media, modulare | Throughput pallet ad alta densità |
| Sistemi shuttle per contenitori | Contenitori, cartoni | Molto alto, griglia multilivello | Alto, in parallelo sui livelli | Media, modulare | Picking goods-to-person |
Lo schema da notare: densità e throughput entrano in conflitto solo quando una macchina serve una sola corsia. Le architetture shuttle spezzano questo legame moltiplicando i veicoli all’interno della scaffalatura, ed è per questo che eccellono in entrambe le colonne, mentre i sistemi a percorso fisso sacrificano l’una per l’altra.
Sistemi in scaffalatura e robot a pavimento: dove densità e throughput differiscono davvero
Entrambe le architetture movimentano gli stessi pallet e contenitori. Differiscono per il luogo in cui opera la macchina, e questo solo dato strutturale spinge in direzioni opposte l’utilizzo volumetrico e i cicli all’ora sostenuti.
La larghezza delle corsie è il costo nascosto della densità
Una flotta a pavimento richiede corsie percorribili, spazi di manovra a fine corsia e aree di ricarica o parcheggio da qualche parte nell’edificio. Ognuno di questi è volume non destinato allo stoccaggio su cui si pagano affitto e refrigerazione. Le scaffalature a profondità singola servite da AMR o AGV raggiungono quindi un limite prevedibile nel rapporto tra stoccaggio e superficie. I sistemi pallet shuttle in scaffalatura eliminano la corsia dall’equazione stoccando i canali su più profondità e inviando lo shuttle nel canale invece di un veicolo lungo un corridoio. Il volume recuperato è quello che prima occupava la corsia.
Come cresce il throughput nelle due architetture
Le flotte a pavimento crescono aggiungendo veicoli, che finiscono per congestionare le stesse corsie e intersezioni, così ogni robot aggiuntivo rende meno. I sistemi in scaffalatura separano i movimenti orizzontali da quelli verticali: gli shuttle percorrono i canali, gli elevatori gestiscono i cambi di quota, e la capacità aumenta aggiungendo shuttle per livello o elevatori sul fronte. Il throughput cresce senza consumare altra superficie.
Comportamento in cella frigorifera e in magazzini a grande altezza
Sotto lo zero, le prestazioni delle batterie, la condensa e l’affidabilità dei sensori penalizzano le flotte a pavimento. L’hardware in scaffalatura scorre su guide con meno variabili esposte e, nei magazzini a grande altezza, raggiunge livelli che nessun carrello controbilanciato può servire in sicurezza.
Quando trasportatori, robot mobili o semplici scaffalature porta-pallet sono la scelta migliore
L’automazione in scaffalatura premia profondità, ripetibilità e volumi. Le attività prive di tutti e tre questi requisiti pagheranno capacità che non useranno mai. Un fornitore che non sa indicare le condizioni in cui la propria tecnologia perde non merita fiducia per una richiesta d’investimento.
Volumi bassi, grande varietà di SKU
Decine di migliaia di SKU con poche unità ciascuno generano un inventario poco profondo e frammentato. Lo stoccaggio in canali profondi richiede una profondità omogenea per ripagarsi. Scaffalature porta-pallet tradizionali con un carrello di prelievo, oppure una cella goods-to-person dedicata ai soli articoli ad alta rotazione, avranno di solito un costo per riga inferiore a quello di un sistema completo. Dimensioni dei colli variabili peggiorano la situazione, perché profili di carico fissi e standard dimensionali dei pallet presuppongono un ingombro ripetibile.
Locazioni brevi e crescita incerta
Con un contratto di locazione inferiore a tre anni, o in un edificio che probabilmente verrà lasciato, vincono i robot mobili, perché si spostano con voi e crescono per incrementi anziché con un unico esborso in conto capitale. Un’altezza utile inferiore a circa 8 metri elimina inoltre il vantaggio verticale su cui si regge l’economia dei sistemi in scaffalatura.
Flussi fissi da punto a punto
Quando la merce si sposta tra due punti fissi con volumi costanti, i trasportatori restano più economici, più semplici e più facili da manutenere. Non automatizzate lo stoccaggio per risolvere un problema di trasporto.
Quanto costa ogni livello, che cosa rende e quale processo automatizzare per primo
Salendo di livello, l’intensità di capitale cresce più rapidamente dei risparmi sul personale. La movimentazione meccanizzata si acquista al metro. I sistemi shuttle ed elevatori si acquistano per corsia, per livello e per obiettivo di throughput, quindi l’offerta cresce con l’ora di punta più che con l’ingombro a terra. La domanda utile non è quanto costa un sistema, ma che cosa garantisce ogni livello aggiuntivo in colli all’ora e posti pallet per metro quadrato.
I fattori di costo che gli acquirenti sottovalutano
Le attrezzature sono spesso la parte prevedibile. Opere civili, tolleranze di planarità della pavimentazione, controventature antisismiche, sprinkler in scaffalatura secondo i pertinenti standard NFPA per lo stoccaggio, distribuzione elettrica, integrazione con il sistema host esistente e la finestra di messa in servizio restano tutti fuori dal prezzo della macchina. Il tempo di messa in servizio merita un’attenzione particolare, perché le settimane in cui l’edificio lavora a capacità ridotta sono un costo reale che raramente compare nel modello.
I compromessi che si accettano ai livelli superiori
I livelli superiori scambiano flessibilità con prestazioni. Le infrastrutture fisse presuppongono un profilo SKU e una gamma di dimensioni dei cartoni stabili. Elevatori e punti di trasferimento concentrano il rischio, quindi la ridondanza diventa una scelta progettuale e non un optional. Serve inoltre competenza manutentiva presente in sito, non un contratto di assistenza con tempi di intervento di due giorni.
Quale processo automatizzare per primo
Automatizzate il volume ripetibile più elevato con la maggiore dipendenza dalla manodopera: di solito stoccaggio, buffer e sequenziamento, oppure il rifornimento dei fronti di prelievo. Verificate il livello dei dati prima di aggiungere acciaio, e affrontate la costruzione del business case per l’automazione sulla base di volumi misurati.
Domande frequenti sulle tipologie di automazione del magazzino
1. Qual è la differenza tra un magazzino semiautomatico e uno completamente automatizzato?
Un magazzino semiautomatico mantiene le persone nel ciclo di movimentazione, con attrezzature che assistono il prelievo o il trasporto. Un magazzino completamente automatizzato esclude del tutto gli operatori dal ciclo di stoccaggio e prelievo: il software decide ogni movimento e le eccezioni si gestiscono con interventi mirati, non con lavoro di routine.
2. Un AS/RS equivale all’automazione del magazzino?
No. Un sistema di stoccaggio automatico è una categoria all’interno dell’automazione del magazzino, dedicata specificamente a stoccaggio e prelievo. Anche trasportatori, smistamento, pallettizzazione, etichettatura print-and-apply e robot mobili sono automazione, e la maggior parte dei siti combina più categorie anziché una sola.
3. Quale tipologia di automazione offre la maggiore densità di stoccaggio?
I sistemi in scaffalatura, perché il dispositivo di movimentazione si muove all’interno della griglia anziché richiedere corsie per un veicolo o un operatore. Lo stoccaggio shuttle multi-profondità servito da elevatori converte lo spazio delle corsie in posti pallet o contenitore, un risultato che le attrezzature a pavimento non possono eguagliare.
4. Serve un WMS prima di acquistare attrezzature di automazione?
Prima dell’acquisto servono dati di inventario accurati e processi definiti, il che di solito significa un WMS funzionante. Automatizzare sulla base di registrazioni di magazzino inaffidabili significa solo propagare gli errori più velocemente. Verificate che il livello dei dati sia solido, poi specificate le attrezzature attorno a esso.
Scegliere il livello in base ai propri volumi, non alle mode del mercato
La tassonomia di questo articolo classifica l’automazione in due modi: per livello, dalla movimentazione meccanizzata fino al funzionamento lights-out, e per ciò che le attrezzature movimentano effettivamente, che si tratti di pallet, contenitori, colli o unità prelevate. Questi due assi bastano a collocare quasi qualsiasi sistema proposto da un fornitore e mettono in evidenza che la maggior parte delle proposte non compete sulla stessa dimensione. Un anello di trasportatori, una flotta di robot mobili e un sistema shuttle in scaffalatura risolvono problemi diversi, e il livello software determina se ciascuno di essi raggiunge le prestazioni specificate quando si confronta con i profili d’ordine reali.
La regola di decisione non cambia con il ciclo tecnologico. Il livello di automazione va commisurato a tre fattori: quanto sono stabili i volumi, quanto pesa il vincolo volumetrico e quale throughput serve nel picco, non in una giornata media. Se i volumi oscillano in modo imprevedibile e l’edificio ha margini di crescita, un livello inferiore con maggiore flessibilità della manodopera è di solito la risposta finanziaria migliore. Se lo spazio è il vincolo, la velocità degli SKU è costante e il throughput richiesto non è sostenibile con operazioni manuali, è lì che i sistemi in scaffalatura ad alta densità giustificano l’investimento. A fissare il limite sono stabilità e vincoli, non l’ambizione.
La conclusione onesta è talvolta più modesta di quanto un fornitore vorrebbe vendere. Molte attività trarrebbero più beneficio dal correggere allocazione, disciplina di rifornimento e accuratezza dell’inventario prima di acquistare qualsiasi cosa, e molte altre hanno bisogno di un solo processo automatizzato anziché della conversione dell’intero sito. L’automazione amplifica qualsiasi logica di processo riceva, anche quella sbagliata. Dimensionare correttamente il sistema costa meno che scoprire il divario al secondo anno.
Se avete obiettivi di throughput, volumi di pallet o contenitori e un ingombro dell’edificio entro cui lavorare, inviate questi dati all’ufficio tecnico di HWArobotics: imposteremo un confronto di dimensionamento sulla base dei vostri numeri. Riceverete una valutazione del livello più adatto, comprese le ragioni per restare al di sotto.