


Sistemas automáticos de almacenamiento y recuperación explicados desde cero
La mayoría de los proyectos de automatización fallidos no se compraron mal: se diseñaron mal. Un sistema automático de almacenamiento y recuperación no es un producto que se elige a partir de una ficha técnica, sino una decisión sobre cómo circula el material por un edificio: máquinas que almacenan y recuperan cargas sin que ningún operario tenga que desplazarse a pie o en carretilla hasta la mercancía. Si cambia esa arquitectura, cambian a la vez el modelo de mano de obra, la superficie del edificio y el plan de inversión.
Esta guía está pensada para tres tipos de lector. Los compradores que dimensionan un proyecto y quieren entender a qué se están comprometiendo realmente. Los ingenieros que lo especifican y necesitan saber dónde aprieta la física. Y los estudiantes que se inician en el sector, donde la mayor parte del material publicado se queda en la taxonomía de la manipulación de materiales.
Todo lo que sigue vuelve a dos cifras: la densidad de almacenamiento y el rendimiento sostenido. Si se aciertan, el resto son detalles.
Qué es un sistema automático de almacenamiento y recuperación
Un sistema automático de almacenamiento y recuperación combina estanterías fijas, máquinas automáticas de manipulación de cargas y software de control para almacenar y recuperar unidades de carga definidas bajo las órdenes del software. El operario permanece en un puesto de trabajo y es la mercancía la que se desplaza hasta él. Nada se conduce, se recorre a pie ni se busca manualmente.
Qué hace que un sistema sea automático y no solo mecanizado
En la definición de AS/RS, la línea divisoria es la capacidad de decisión, no la potencia. Una transpaleta eléctrica es un equipo mecanizado: es una persona quien decide adónde va la carga. En un sistema AS/RS, el software de control guarda el registro de ubicación de cada carga, elige el destino, secuencia los movimientos y comunica su finalización al WMS o al ERP. Sin el software, el hardware no tiene nada que hacer. Al comparar ofertas, esa diferencia importa más que la velocidad de las máquinas.
Palés, cajas y bandejas: elegir la unidad de manipulación
La primera decisión de especificación es la unidad de carga: palé, caja de plástico, caja de cartón o bandeja. Esta fija el paso de la estantería, el tipo de máquina, la capacidad del elevador y el techo de rendimiento antes que cualquier otra variable. Los sistemas de shuttle para palés y de shuttle para cajas comparten una lógica de diseño, pero no son intercambiables, y adaptar uno a una geometría concebida para el otro rara vez resulta rentable.
Qué no es un sistema AS/RS
Un transportador traslada, pero no almacena. Las carretillas elevadoras y los robots móviles que circulan por el suelo mueven cargas sin ser dueños de la estructura de almacenamiento. Las instalaciones de transelevadores para unidades de carga de los años sesenta, documentadas en la mayoría de las historias de la manipulación de materiales, marcaron la pauta. Quien se pregunte qué es un sistema AS/RS debería empezar por qué significa la automatización de almacenes en un sentido más amplio.
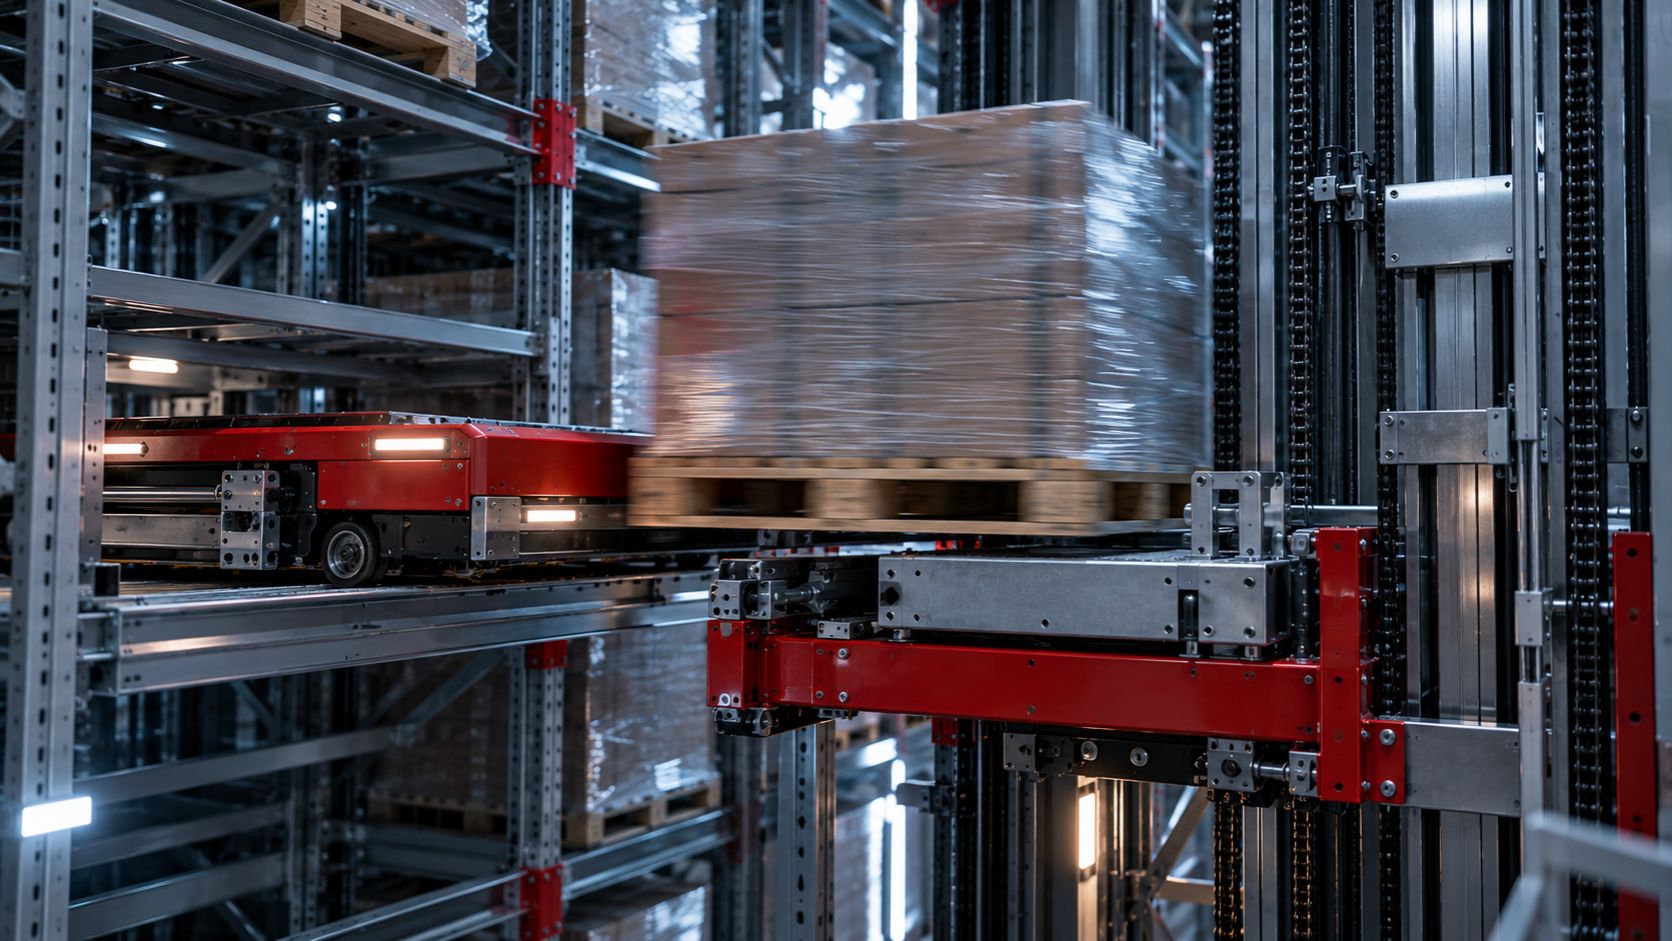
Los principales tipos de AS/RS y para qué sirve cada uno
Los sistemas AS/RS se dividen en unas pocas familias mecánicas, y cada una existe por una combinación concreta de peso de carga, profundidad de canal y ciclos por hora necesarios. La novedad es un mal criterio de selección. El criterio real es el perfil de carga.
Transelevadores para unidades de carga
Un único mástil que recorre un pasillo fijo y da servicio a estanterías de palés altas de simple o doble profundidad. Adecuado para unidades de carga pesadas, naves altas y ritmos de ciclo moderados por pasillo. El rendimiento crece añadiendo pasillos, de modo que los transelevadores se encarecen rápidamente cuando lo que se necesita son ciclos y no altura.
Shuttles para palés y almacenamiento en canales profundos
Los shuttles trabajan dentro de la estructura de la estantería y recorren el canal, desacoplando el desplazamiento horizontal del vertical. Son la respuesta cuando los canales son profundos, el número de referencias es moderado y la densidad importa más que el acceso directo a cada palé. Las configuraciones semiautomáticas, automáticas y tridimensionales se comportan de forma muy distinta en la práctica, por lo que los tipos de sistemas pallet shuttle merecen una evaluación por separado.
Transelevadores miniload y shuttles para cajas
Ambos manipulan cajas de cartón, cajas de plástico y bandejas. Un transelevador miniload atiende un pasillo con un solo equipo. Un sistema de shuttle para cajas coloca un vehículo en cada nivel, de modo que los ciclos por hora aumentan con el número de niveles y no con el de pasillos. En operaciones de preparación de pedidos de gran volumen, esa diferencia determina el diseño.
Almacenamiento en cubo, carruseles y almacenes verticales automáticos
Las retículas en cubo apilan cajas sin pasillos y sacrifican velocidad de extracción a cambio de una densidad extrema. Los carruseles horizontales y los almacenes verticales automáticos (VLM) guardan piezas pequeñas en poca superficie: excelentes para artículos de baja rotación, limitados a gran escala.
Tipos de AS/RS comparados por carga, densidad y rendimiento
Esta tabla es una herramienta de preselección, no una especificación. Las cifras de carga útil y densidad son rangos orientativos del sector, no datos de fabricantes, y el comportamiento del rendimiento importa más que los valores pico: indica si la limitación está en el shuttle, en el elevador o en la máquina de pasillo.
| Tipo de sistema | Carga manipulada | Carga útil orientativa | Densidad de almacenamiento | Comportamiento del rendimiento | Profundidad de canal adecuada | Aplicación idónea |
|---|---|---|---|---|---|---|
| Shuttle para palés (en estantería) | Palés, slip sheets | 1.000 a 1.500 kg | Muy alta | Admite ciclo doble, limitado por el elevador en las cabeceras de pasillo | Canales profundos, de 10 a más de 40 posiciones | Cámaras frigoríficas, bebidas, pocas referencias, gran volumen |
| Transelevador para unidades de carga | Palés | 1.000 a 2.000 kg | Alta, simple o doble profundidad | Limitado por el transelevador, ciclo doble con horquillas dobles | Simple a doble profundidad | Edificios altos, muchas referencias de palé |
| Transelevador miniload | Cajas de plástico, cajas de cartón, bandejas | 50 a 100 kg | Media a alta | Limitado por el transelevador de cada pasillo | Simple a doble profundidad | Recambios, artículos pequeños de baja rotación |
| Shuttle para cajas (multinivel) | Cajas de plástico, cajas de cartón | 25 a 50 kg | Alta | Limitado por el elevador, escala con el número de shuttles | Simple a multiprofundidad | Picking mercancía al operario (goods-to-person) en e-commerce y 3PL |
| Almacenamiento en cubo o retícula | Contenedores | 30 a 35 kg | La más alta por metro cúbico | Limitado por los robots, penalización por excavación en pilas profundas | Apilado, sin canales | Piezas pequeñas, techos bajos, inventario de baja rotación |
| VLM y carrusel | Bandejas | 250 a 700 kg por bandeja | Media, eficiente en superficie | Ciclo simple, un operario por unidad | No aplicable | Almacenamiento en punto de uso, kitting, MRO |
El patrón es constante: la densidad procede de la profundidad, y la profundidad se paga en movimientos de manipulación. Los shuttles para palés en canales profundos y las retículas en cubo ganan en eficiencia volumétrica, pero sufren una penalización en la extracción con perfiles de referencias mixtos. Los sistemas con transelevador mantienen fijo el rendimiento por pasillo independientemente del tamaño de la flota, mientras que los sistemas de shuttle permiten ampliar el rendimiento por etapas hasta que el elevador se satura.
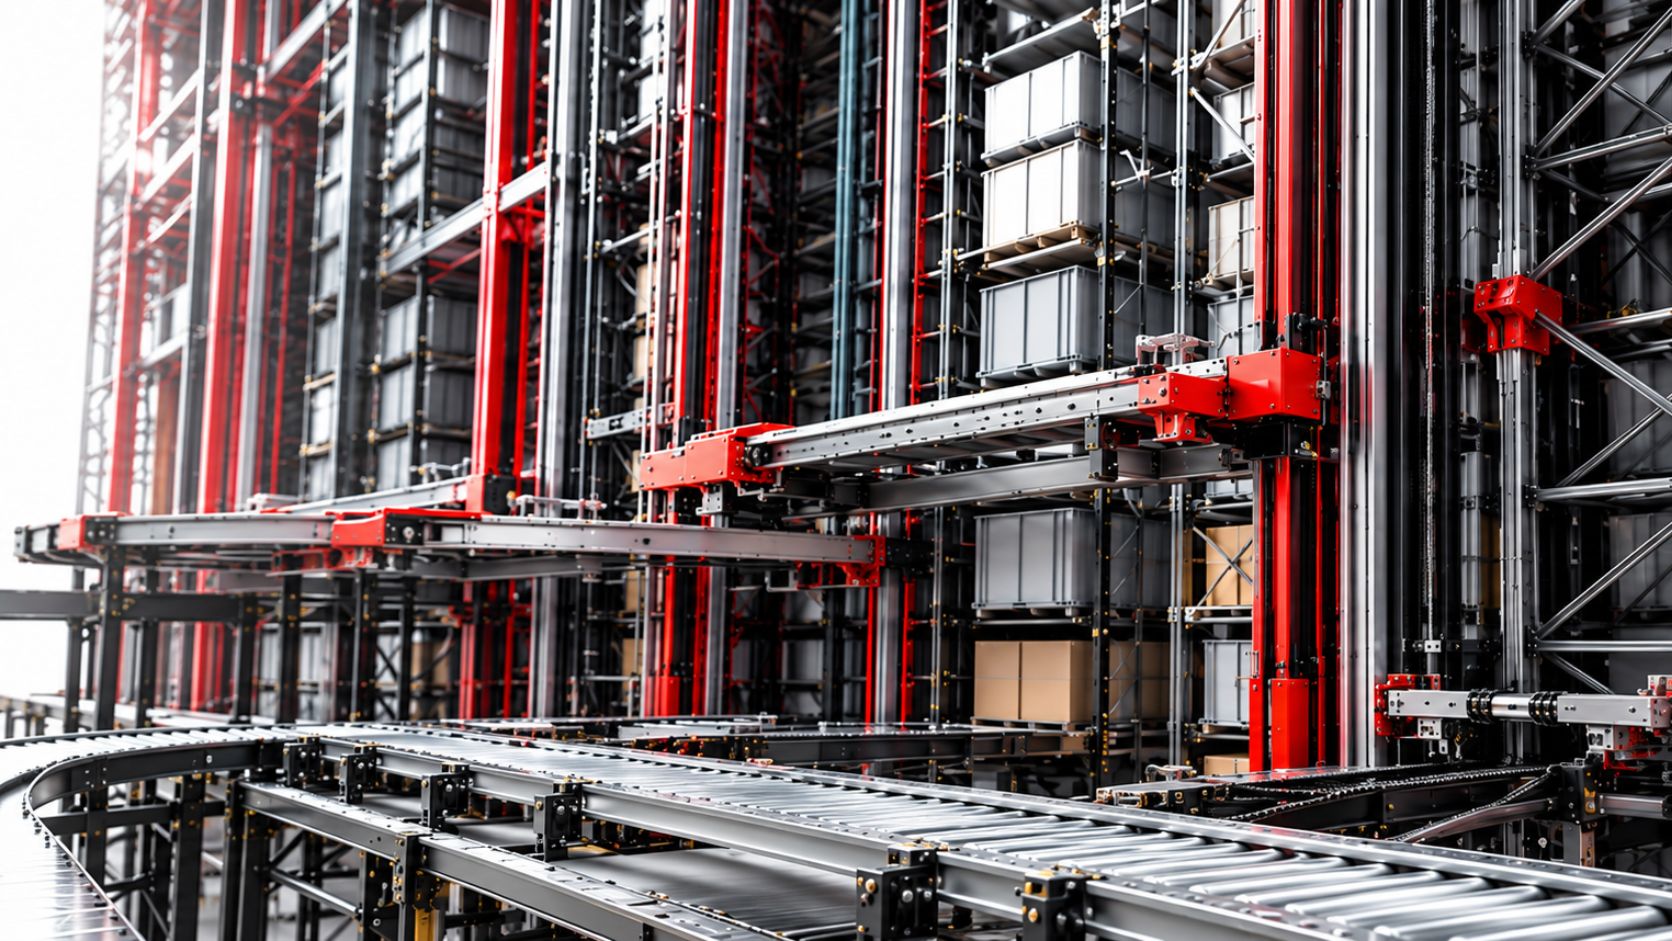
Cómo mueve un AS/RS una carga desde el muelle hasta el puesto de picking
El hardware es la mitad visible del sistema. Es en la capa de decisión donde los proyectos triunfan o fracasan.
Los componentes físicos de un sistema en funcionamiento
- Transportador de entrada o puesto de alimentación con pórtico de control de perfil: lectura de código de barras o RFID, dimensionado, control de peso y rechazo de cargas fuera de tolerancia
- Elevadores verticales que desacoplan el nivel del suelo del nivel de almacenamiento
- Shuttles o transelevadores que realizan el movimiento horizontal dentro de la estantería
- La propia estructura de la estantería, que es a la vez el medio de almacenamiento y la superficie de rodadura
- Puestos de picking, canales de salida y posiciones de buffer y secuenciación en cabecera
Quién decide qué: WMS, WES y WCS
El WMS gestiona el inventario y la lógica de pedidos. Sabe qué debe expedirse, en qué cantidad y a qué cliente. No sabe que el elevador 3 está saturado. El WES secuencia y libera el trabajo en función de la capacidad real, agrupando las extracciones para que el puesto de picking nunca se quede sin carga ni se colapse. Por debajo, las capas WCS y PLC controlan el movimiento, resuelven el tráfico entre shuttles y aplican los enclavamientos en milisegundos. La mayor parte del riesgo de integración está en los traspasos entre capas, no en las máquinas, por lo que conviene especificar desde el principio exactamente cómo se reparten el trabajo el WCS, el WMS y el WES.
Un ciclo de ubicación y extracción, paso a paso
El palé se identifica y se controla en la entrada, se transfiere a un elevador, se sube a un nivel y se entrega a un shuttle. El sistema le asigna una ubicación según rotación, peso y profundidad de canal, y lo almacena. En la salida, la secuencia se invierte para una línea de pedido concreta, y la carga llega al puesto de picking en el orden que necesita el operario.
Densidad y rendimiento: las dos cifras que deciden el diseño
Cómo se mide realmente la densidad de almacenamiento
La densidad es el número de posiciones de palé o de caja dividido por la superficie bruta del edificio que ocupa el sistema, incluidos pasillos, huecos de elevadores, posiciones de carga y la zona de mantenimiento. Expresarla en posiciones por módulo de estantería favorece artificialmente el diseño. La cifra que interesa a finanzas son las posiciones por metro cuadrado de superficie alquilada o construida, aprovechando la altura útil del edificio. El factor oculto es la relación entre pasillo y almacenamiento. Los diseños de simple profundidad necesitan un pasillo por cada frente de estantería, de modo que gran parte de la superficie no almacena nada. Los canales multiprofundidad atendidos por shuttles reducen drásticamente esa relación, y por eso los sistemas en estantería ganan en densidad antes de considerar cualquier otra variable.
Qué limita los palés o cajas por hora de forma sostenida
El rendimiento debe expresarse como movimientos sostenidos de entrada más salida por hora en la hora punta, incluidos el comportamiento en ciclo doble y el tráfico de reposición. Una cifra pico de catálogo medida en un intervalo corto, con una asignación de canales ideal y sin congestión, no resistirá un turno real.
Profundidad de canal frente a selectividad
Cada metro adicional de profundidad de canal aumenta la densidad y añade tiempo de desplazamiento del shuttle en cada extracción. También aumenta el riesgo de huecos inutilizados (honeycombing): los canales parcialmente vacíos ocupan posiciones que no pueden admitir otra referencia. Los canales profundos convienen a pocas referencias de alta rotación. Las colas largas de referencias requieren canales menos profundos o profundidades mixtas en una misma estructura.
Por qué el elevador suele marcar el techo
En los sistemas multinivel en estantería, el elevador, la plataforma de transferencia o el mástil del transelevador es casi siempre la limitación, no el shuttle. Si se añaden shuttles, se forman colas en la interfaz vertical. Por eso la simulación de eventos discretos con ficheros de pedidos reales es más fiable que las reglas empíricas.
Qué gana un almacén con AS/RS y a qué renuncia
De dónde proceden realmente los ahorros
El ahorro de mano de obra en un almacén con AS/RS no está en el picking en sí, sino en los desplazamientos que lo rodean. En las operaciones convencionales, la mayor parte del tiempo de preparación de pedidos se dedica a caminar o conducir entre ubicaciones, y la automatización elimina esa categoría de trabajo en lugar de acelerarla. La segunda ventaja es vertical: una estantería que ya no necesita espacio de pasillo para una carretilla contrapesada puede aprovechar toda la altura libre del edificio, lo que convierte la superficie recuperada en posiciones útiles de palé o de caja. La tercera es la precisión. Cuando cada ubicación la asigna y la confirma el software en lugar de una etiqueta escrita, la desviación en los recuentos cíclicos disminuye, y con ella las horas dedicadas a cuadrarla.
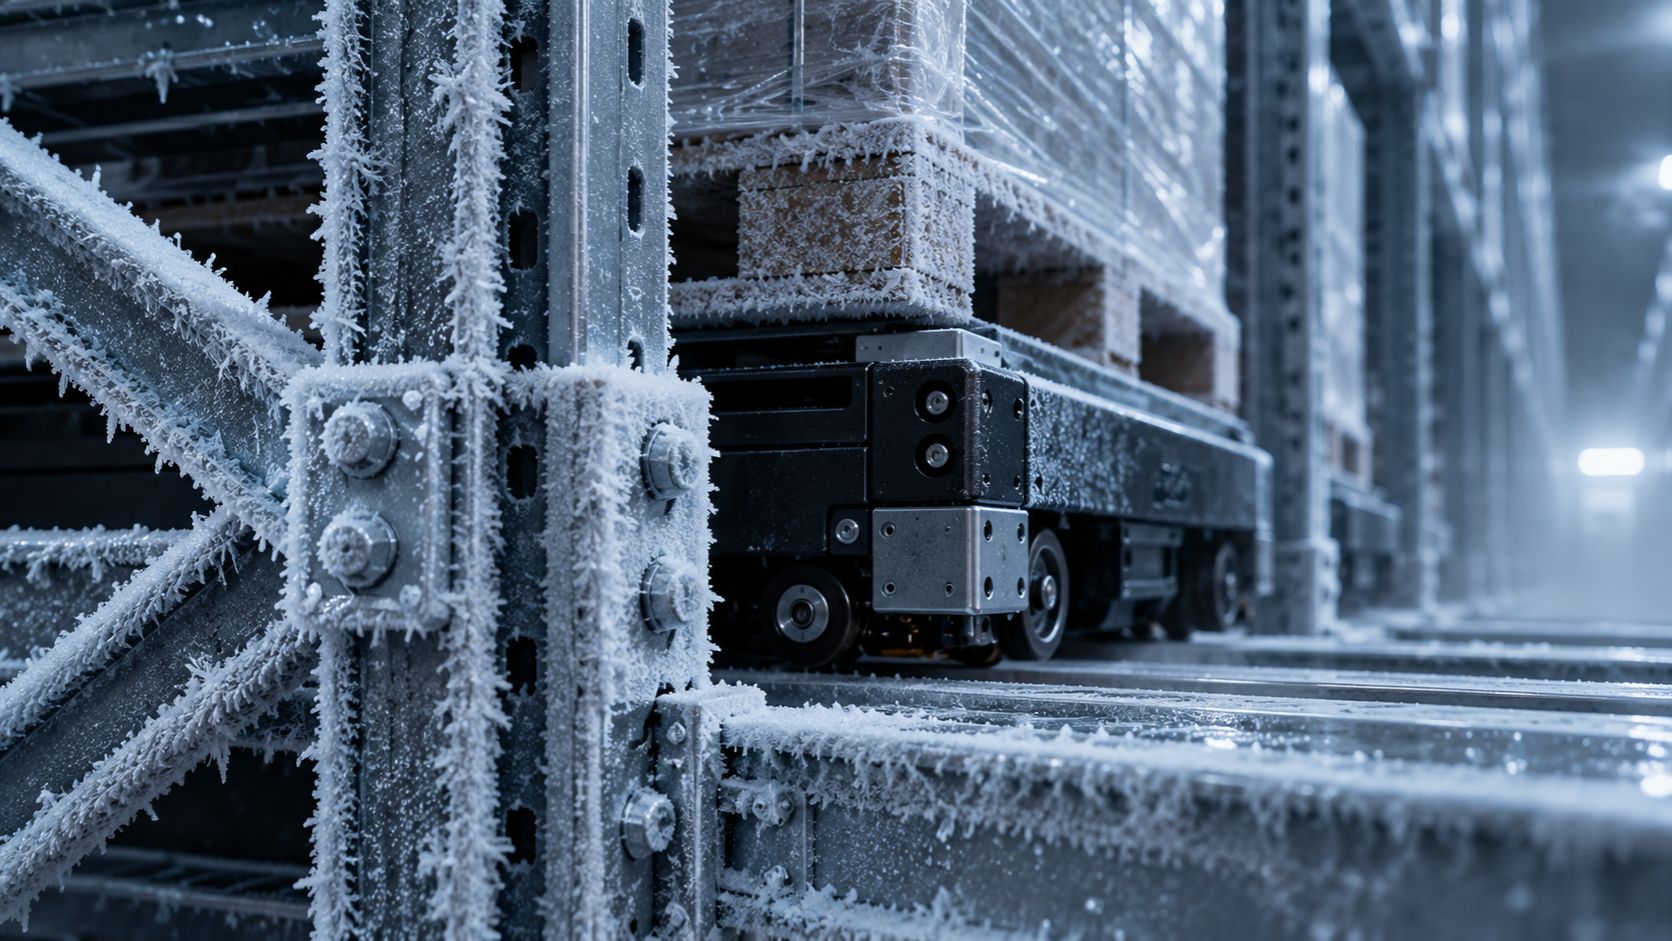
Cámaras frigoríficas y entornos exigentes
Las zonas de congelación, refrigeración y materiales peligrosos son donde el argumento es más sólido. Las máquinas toleran condiciones que imponen a las personas límites de exposición al frío, de modo que el pasillo puede mantenerse a temperatura sin pausas de rotación ni cabinas calefactadas, y los turnos sin luz (lights-out) resultan viables porque nadie necesita estar en el pasillo.
A qué flexibilidad se renuncia
La inversión se compromete por adelantado, los plazos de entrega se cuentan en meses y no en semanas, y el sistema presupone una geometría de carga constante. Los palés rotos, el film sobresaliente y las cajas fuera de especificación detendrán un shuttle, mientras que un carretillero habría improvisado una solución.
Requisitos de edificio, emplazamiento y seguridad que los proyectos subestiman
La especificación mecánica rara vez hunde un calendario. El edificio sí. La mayoría de los retrasos se deben a condiciones que se dieron por supuestas en lugar de medirse.
Tolerancias de solera y estantería
Los sistemas de shuttle circulan sobre carriles fijados a los puntales, que transmiten la carga a la solera. La planeidad y la nivelación se regulan en milímetros sobre distancias definidas, y la tolerancia de posicionamiento de los puntales es todavía más estricta, porque un shuttle no puede salvar un escalón entre tramos de carril. Rectificar o recrecer una solera después de que llegue el acero es la solución más cara en obra.
Altura libre, protección contra incendios y diseño sísmico
La altura útil es la altura libre menos el espacio para los rociadores, la estructura de cubierta y el sobrerrecorrido del elevador, no la cota de cumbrera del plano. Los rociadores en estantería modifican la geometría de los pasillos y los huecos de humos, por lo que la ingeniería contra incendios debe integrarse en la fase de layout. La categoría sísmica determina el arriostramiento, el anclaje de las placas base y el peso del acero, y en zonas de categoría alta puede cambiar la economía de todo el diseño. Confirme pronto la norma de diseño de estanterías aplicable.
Temperatura, energía y límites ambientales
El servicio en congelación hasta unos −25 °C requiere lubricantes homologados, una química de baterías adecuada, gestión de la condensación y una estrategia de carga. Confirme el suministro eléctrico, el alcance del SAI y la cobertura de red dentro de la estructura de la estantería.
Resguardos, zonas de acceso y mantenibilidad
Las zonas de acceso con enclavamiento, una evaluación de riesgos documentada y las plataformas de mantenimiento son datos de partida del diseño, no añadidos posteriores. Lista de comprobación del emplazamiento antes del contrato:
- Estudio de planeidad, nivelación y capacidad de carga de la solera
- Altura libre y espacio para rociadores confirmados
- Categoría sísmica y requisitos de anclaje
- Suministro eléctrico, SAI y red
- Rango de temperatura y límites de humedad
- Rutas de acceso para mantenimiento y ubicación de recambios
Cuánto cuesta un AS/RS y cómo construir el caso de negocio
Qué determina realmente la cifra de inversión
La inversión se divide en tres partidas: equipos (acero de la estantería, shuttles, elevadores, transportadores y plataformas de transferencia, controles, integración del WCS y el WMS, puesta en marcha), obras del edificio y las horas de ingeniería que lo unen todo. Dentro de los equipos, las variables que más influyen en el total son el número de máquinas, el número de elevadores, el objetivo de rendimiento que dicta ambos y la altura del edificio. La altura aumenta el tonelaje de acero, el recorrido de los elevadores y las exigencias de arriostramiento sísmico. El rendimiento es el multiplicador de todo: si se duplican los ciclos por hora necesarios, no se compra un poco más de hardware, sino las máquinas y los elevadores de otro pasillo entero. Antes de cerrar cualquier presupuesto conviene leer un desglose detallado de cuánto cuesta un sistema AS/RS.
Costes de operación y mantenimiento
El coste recurrente es moderado en comparación con la inversión, pero rara vez se modela bien. Hay que presupuestar la energía, un contrato de mantenimiento o la cobertura de un técnico propio, un stock de recambios críticos dimensionado según la tolerancia a las paradas y el soporte anual del software con actualizaciones de versión. Los recambios son un seguro, no inventario.
Un caso de amortización que resista el escrutinio
Un plazo de amortización defendible se basa en las horas de mano de obra evitadas, la superficie o el alquiler aplazados y la reducción de errores de picking y daños al producto, todo ello vinculado a líneas base auditadas con un método que finanzas reconozca, como el descuento de flujos de caja. Los casos de negocio casi nunca fracasan por el precio de los equipos. Fracasan porque la hipótesis de rendimiento era optimista y el ahorro de mano de obra modelado nunca llega a materializarse.
Cómo elegir el sistema adecuado y cuándo seguir con una operación manual
Empezar por los datos de pedidos y referencias
La selección va de los datos al tipo de sistema y del tipo de sistema al proveedor, en ese orden. Extraiga doce meses de líneas de pedido y obtenga las líneas por pedido, el número de referencias activas, el perfil de movimiento por ranking de referencias, el pico estacional frente a la media, la unidad de manipulación en cada etapa y un horizonte de crecimiento que esté dispuesto a defender. Un perfil de pocas líneas por pedido repartidas entre miles de referencias de baja rotación apunta en una dirección muy distinta a la de un surtido denso y de alta rotación preparado en pedidos grandes. Solo cuando ese perfil esté definido conviene preseleccionar proveedores, porque la elección tecnológica condiciona quién puede presentar oferta.
Cómo cambia la respuesta según el sector
La alimentación y las bebidas añaden zonas de temperatura, normas de higiene y rotación por fecha de caducidad. El sector farmacéutico añade la trazabilidad y la segregación que exigen las buenas prácticas de distribución. Los operadores logísticos necesitan reconfigurar el sistema entre contratos, de modo que la modularidad pesa más que la densidad máxima. El e-commerce paga por el rendimiento de picking unitario en los picos. La automoción paga por la precisión de la secuenciación hacia la línea.
Cuándo es mejor una estantería convencional
Un sistema automático de almacenamiento y recuperación es una mala compra con un rendimiento muy bajo, con dimensiones de carga inestables, con contratos de alquiler cortos, en edificios de menos de unos nueve metros de altura libre o cuando el layout cambia cada mes. Antes de comprometerse, lea nuestro análisis de las estanterías convencionales para palés frente al almacenamiento automático.
Preguntas que conviene hacer antes de firmar
Pregunte por el rendimiento en condiciones degradadas, los plazos de entrega de los recambios, la propiedad del software de control, los hitos de puesta en marcha vinculados a los pagos y la instalación de referencia concreta que puede visitar sin acompañamiento.
Preguntas frecuentes sobre los AS/RS
1. ¿Qué hace realmente un AS/RS?
Un AS/RS almacena cargas en una estructura densa y las entrega en un punto fijo cuando se le ordena, sin que un operario tenga que desplazarse a la ubicación. El software guarda el registro de inventario y el hardware ejecuta el movimiento. Todo lo demás (picking, embalaje, clasificación) gira en torno a esa función central, no forma parte de ella.
2. ¿Cuáles son los principales tipos de AS/RS?
Sistemas de transelevadores para unidades de carga y de shuttle para palés completos, sistemas miniload y de shuttle para cajas de cartón y de plástico, carruseles y almacenes verticales automáticos para piezas pequeñas, y almacenamiento en cubo para la manipulación de cajas con alta densidad. El primer filtro es el tamaño de la carga, no la ambición de rendimiento.
3. ¿Cuánto dura un proyecto de AS/RS desde el pedido hasta la puesta en marcha?
Los plazos van desde unos meses para un único almacén vertical automático hasta bastante más de un año para un almacén autoportante con shuttles. La congelación del diseño, la fabricación del acero, la tramitación de licencias y la integración del software marcan el calendario más que la fabricación de los equipos.
4. ¿Se puede ampliar o trasladar un AS/RS más adelante?
Los sistemas de shuttle se amplían añadiendo pasillos, niveles o shuttles, siempre que la arquitectura de control original y la envolvente del edificio lo hayan previsto. El traslado es físicamente posible, pero rara vez rentable cuando la estructura autoportante y la protección contra incendios están ligadas al emplazamiento.
Cómo decidir si el almacenamiento automático encaja en su edificio
No existe el mejor sistema automático de almacenamiento y recuperación, solo aquel cuya densidad de almacenamiento y rendimiento sostenido se ajustan a su perfil de pedidos dentro del edificio que realmente tiene, con la altura libre, la planeidad de la solera y las autorizaciones contra incendios con que realmente cuenta. Todas las concesiones analizadas más arriba remiten a ese ajuste.
El orden de la decisión importa tanto como la respuesta. Primero, los datos: rotación de las referencias, líneas por pedido, combinación de cajas y palés, volúmenes en hora punta y no medias anuales. Segundo, el tipo de sistema, elegido en función de esas cifras y de las limitaciones del edificio. Tercero, el proveedor, una vez que sepa qué está comprando y pueda comparar ofertas con el mismo ciclo de trabajo.
La mayoría de los catálogos indican ritmos pico con layouts ideales. Si quiere una cifra con la que poder presupuestar, envíenos su perfil de carga, las profundidades de canal y los requisitos de hora punta, y coméntelo con uno de nuestros ingenieros.