


Sistemi automatici di stoccaggio e prelievo, spiegati dai principi di base
La maggior parte dei progetti di automazione falliti non nasce da un acquisto sbagliato, ma da un’architettura sbagliata. Un sistema automatico di stoccaggio e prelievo non è un prodotto da scegliere su una scheda tecnica: è una decisione su come i materiali si muovono all’interno di un edificio, con macchine che depositano e prelevano le unità di carico senza che alcun operatore debba raggiungere la merce a piedi o alla guida di un mezzo. Cambiare questa architettura significa cambiare contemporaneamente il modello di manodopera, l’ingombro a terra dell’edificio e il piano degli investimenti.
Questa guida si rivolge a tre tipi di lettori. Gli acquirenti che stanno dimensionando un progetto e cercano di capire quale impegno stanno realmente assumendo. Gli ingegneri che devono redigerne le specifiche e hanno bisogno di sapere dove la fisica impone i suoi limiti. E gli studenti che si avvicinano al settore, dove gran parte della letteratura pubblicata si ferma alla tassonomia della movimentazione dei materiali.
Tutto ciò che segue riconduce a due numeri: densità di stoccaggio e throughput sostenuto. Se questi sono corretti, il resto è dettaglio.
Che cos’è un sistema automatico di stoccaggio e prelievo
Un sistema automatico di stoccaggio e prelievo combina scaffalature fisse, macchine automatiche per la movimentazione dei carichi e software di controllo che deposita e preleva unità di carico definite sotto la regia del software. L’operatore resta fermo in una stazione di lavoro ed è la merce a raggiungerlo. Nulla viene movimentato con un mezzo, raggiunto a piedi o cercato manualmente.
Cosa rende un sistema automatico e non semplicemente meccanizzato
Nel significato di AS/RS la linea di demarcazione è l’autorità decisionale, non la potenza. Un transpallet elettrico è meccanizzato: è una persona a decidere dove va il carico. In un AS/RS è il software di controllo a gestire l’ubicazione di ogni carico, a scegliere la destinazione, a mettere in sequenza le movimentazioni e a confermarne il completamento al WMS o all’ERP. Senza il software, l’hardware non ha nulla da fare. Nel confronto tra offerte, questa distinzione conta più della velocità delle macchine.
Pallet, contenitori e vassoi: la scelta dell’unità di movimentazione
La prima decisione di specifica riguarda l’unità di carico: pallet, contenitore, cartone o vassoio. Questa scelta fissa il passo delle scaffalature, la classe delle macchine, la portata degli elevatori e il limite massimo di throughput prima di qualsiasi altra variabile. I sistemi con shuttle per pallet e quelli con shuttle per contenitori condividono la stessa logica progettuale ma non sono intercambiabili, e adattare l’uno a una geometria pensata per l’altro raramente è conveniente.
Cosa non è un AS/RS
Un trasportatore movimenta ma non immagazzina. I carrelli elevatori e i robot mobili a terra spostano i carichi senza essere parte della struttura di stoccaggio. Le installazioni con trasloelevatori per unità di carico degli anni Sessanta, documentate nella maggior parte delle storie della movimentazione dei materiali, hanno definito il modello. Chi si chiede cos’è un AS/RS dovrebbe partire da che cosa significa automazione del magazzino in senso più ampio.
Le principali tipologie di AS/RS e a cosa serve ciascuna
I sistemi AS/RS si suddividono in poche famiglie meccaniche, e ognuna esiste per una specifica combinazione di peso del carico, profondità dei canali e cicli orari richiesti. La novità è un criterio di scelta debole. Quello reale è il profilo dei carichi.
Trasloelevatori per unità di carico
Una singola colonna che percorre una corsia fissa e serve scaffalature porta-pallet alte a singola o doppia profondità. Adatti a unità di carico pesanti, edifici di grande altezza e cadenze di ciclo moderate per corsia. Il throughput cresce aggiungendo corsie, per cui i trasloelevatori diventano rapidamente costosi quando servono cicli più che altezza.
Shuttle per pallet e stoccaggio a canali profondi
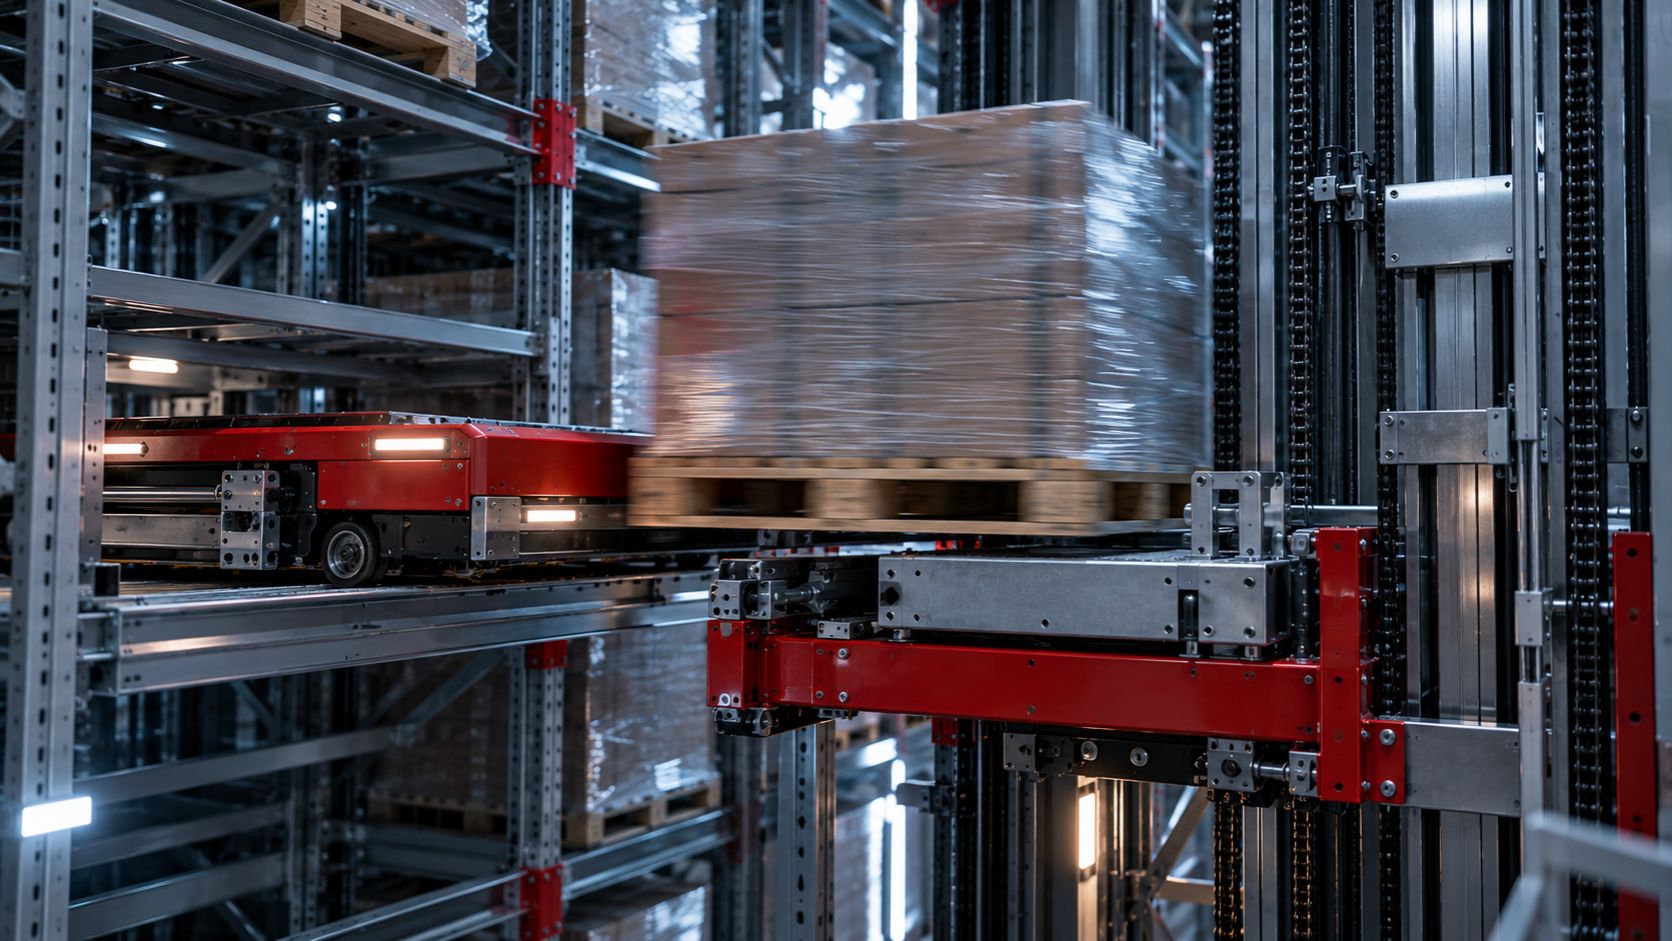
Gli shuttle operano all’interno della griglia delle scaffalature e percorrono il canale, separando la traslazione orizzontale da quella verticale. È la soluzione quando i canali sono profondi, il numero di SKU è contenuto e la densità conta più dell’accesso diretto a ogni singolo pallet. Le configurazioni semiautomatiche, automatiche e tridimensionali si comportano in modo molto diverso nella pratica, ed è per questo che le tipologie di sistemi pallet shuttle meritano una valutazione separata.
Miniload e shuttle per contenitori
Entrambi movimentano colli, contenitori e vassoi. Un trasloelevatore miniload serve una corsia con un solo dispositivo. Un sistema di shuttle per contenitori prevede un veicolo per ogni livello, per cui i cicli orari crescono con il numero di livelli anziché con il numero di corsie. Nelle operazioni di preparazione ordini ad alto volume, questa differenza determina il progetto.
Stoccaggio a cubo, caroselli e magazzini verticali a vassoi
Le griglie a cubo impilano i contenitori senza corsie e sacrificano la velocità di prelievo in cambio di una densità estrema. I caroselli orizzontali e i magazzini verticali a vassoi gestiscono minuteria in spazi ridotti: eccellenti per articoli a bassa rotazione, limitati su larga scala.
Tipologie di AS/RS a confronto: carico, densità e throughput
Questa tabella va letta come strumento di preselezione, non come specifica. I valori di portata e densità sono intervalli indicativi di settore, non dichiarazioni dei fornitori, e la natura del throughput conta più dei valori di picco: indica se il vincolo risiede nello shuttle, nell’elevatore o nella macchina di corsia.
| Tipologia di sistema | Carico movimentato | Portata indicativa | Densità di stoccaggio | Natura del throughput | Profondità del canale | Applicazione ideale |
|---|---|---|---|---|---|---|
| Shuttle per pallet (in scaffalatura) | Pallet, slip sheet | Da 1.000 a 1.500 kg | Molto alta | Doppio ciclo possibile, limitato dagli elevatori a fine corsia | Canali profondi, da 10 a oltre 40 posizioni | Celle frigorifere, bevande, pochi SKU, alti volumi |
| Trasloelevatore per unità di carico | Pallet | Da 1.000 a 2.000 kg | Alta, singola o doppia profondità | Limitato dal trasloelevatore, doppio ciclo con forche doppie | Da singola a doppia profondità | Edifici alti, molti SKU a pallet |
| Trasloelevatore miniload | Contenitori, colli, vassoi | Da 50 a 100 kg | Da media ad alta | Limitato dal trasloelevatore in ogni corsia | Da singola a doppia profondità | Ricambi, minuteria a bassa rotazione |
| Shuttle per contenitori (multilivello) | Contenitori, cartoni | Da 25 a 50 kg | Alta | Limitato dagli elevatori, cresce con il numero di shuttle | Da singola a multi-profondità | Picking goods-to-person per e-commerce e 3PL |
| Stoccaggio a cubo o a griglia | Cassette | Da 30 a 35 kg | La più alta per metro cubo | Limitato dai robot, penalizzazione per lo scavo nelle pile profonde | Impilato, non a canali | Minuteria, soffitti bassi, scorte a bassa rotazione |
| Magazzino verticale e carosello | Vassoi | Da 250 a 700 kg per vassoio | Media, ingombro ottimizzato | Ciclo singolo, un operatore per unità | Non applicabile | Stoccaggio al punto d’uso, kitting, MRO |
Lo schema è costante: la densità deriva dalla profondità, e la profondità si paga in movimentazioni. Gli shuttle per pallet a canali profondi e le griglie a cubo vincono in efficienza volumetrica, ma subiscono una penalizzazione nel prelievo con profili SKU eterogenei. I sistemi a trasloelevatore mantengono costante il throughput per corsia indipendentemente dalla dimensione della flotta, mentre i sistemi shuttle consentono di acquistare throughput in modo incrementale fino alla saturazione dell’elevatore.
Come un AS/RS porta un carico dalla baia di carico al punto di picking
L’hardware è la metà visibile del sistema. È nel livello decisionale che i progetti riescono o falliscono.
I componenti fisici di un sistema operativo
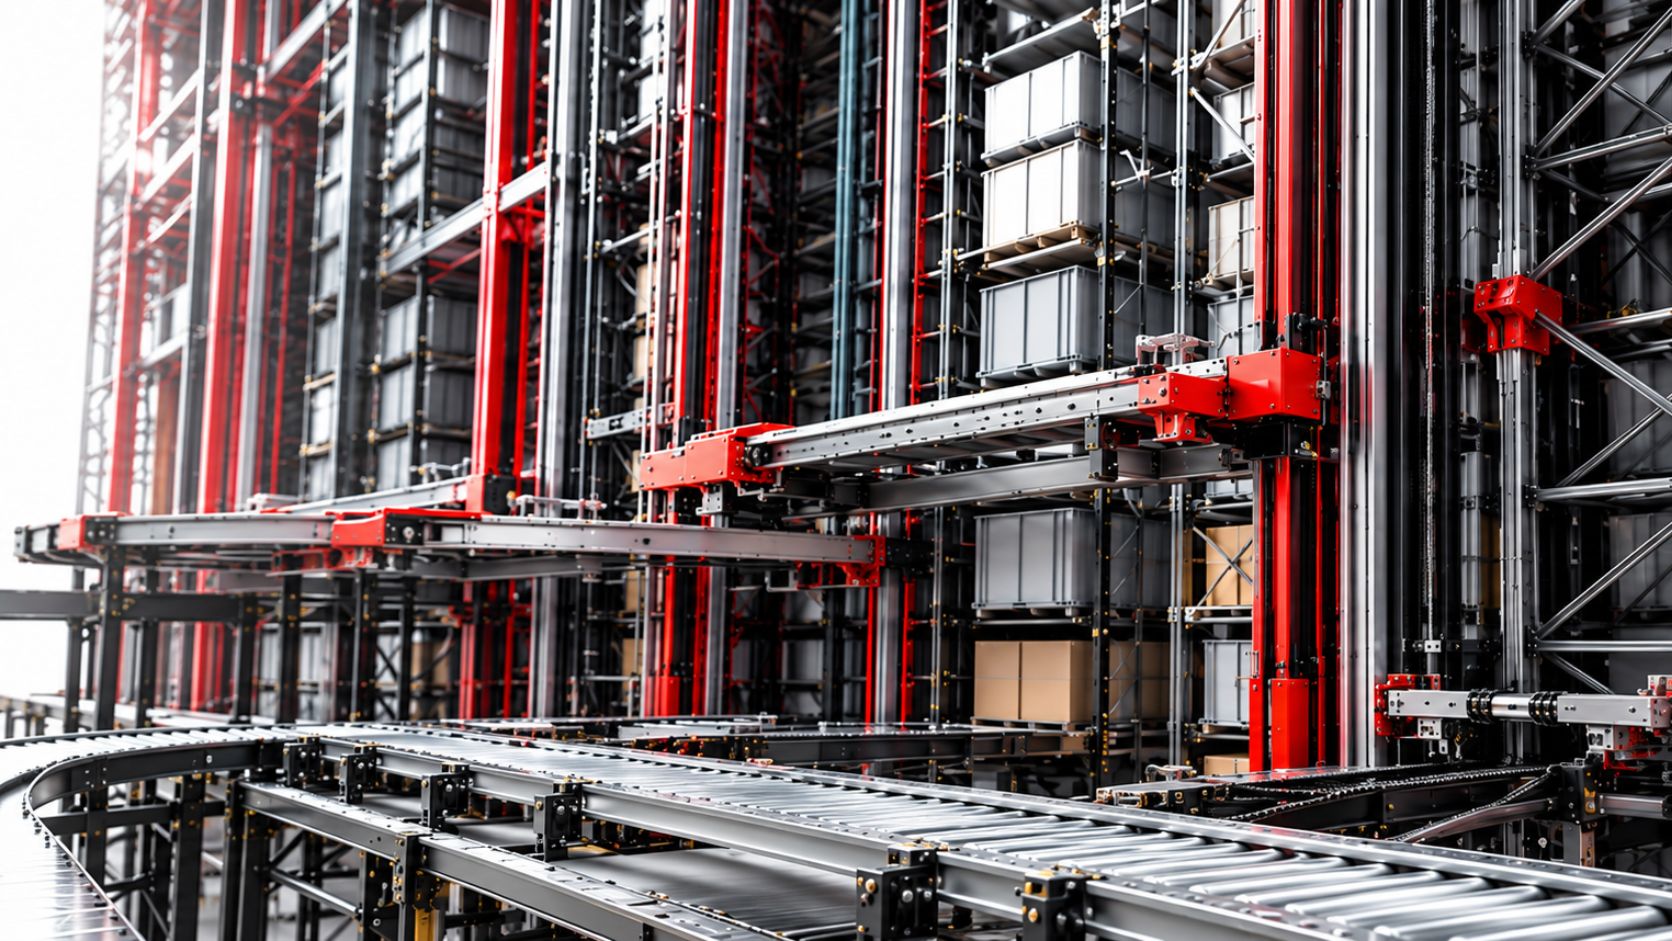
- Trasportatore in ingresso o stazione di alimentazione con portale di controllo sagoma: lettura del codice a barre o RFID, rilevamento delle dimensioni, verifica del peso e scarto dei carichi fuori tolleranza
- Elevatori verticali che separano il livello del pavimento dal livello di stoccaggio
- Shuttle o trasloelevatori che eseguono la movimentazione orizzontale all’interno della scaffalatura
- La struttura della scaffalatura stessa, che è al tempo stesso il supporto di stoccaggio e la superficie di scorrimento
- Stazioni di picking, canali di uscita e posizioni di buffer per la sequenziazione sul fronte
Chi decide cosa: WMS, WES e WCS
Il WMS gestisce le giacenze e la logica degli ordini. Sa cosa deve essere spedito, in quale quantità e a quale cliente. Non sa che l’elevatore 3 è saturo. Il WES mette in sequenza e rilascia il lavoro in base alla capacità reale, raggruppando i prelievi in modo che la stazione di picking non resti mai senza lavoro né venga mai sommersa. Al livello sottostante, WCS e PLC comandano il movimento, gestiscono il traffico tra gli shuttle e applicano gli interblocchi nell’arco di millisecondi. La maggior parte del rischio di integrazione si concentra nei passaggi di consegne, non nelle macchine: per questo conviene specificare fin dall’inizio come WCS, WMS e WES si suddividono il lavoro.
Un ciclo completo di deposito e prelievo, passo dopo passo
Un pallet viene identificato e controllato in ingresso, trasferito a un elevatore, portato a un livello e affidato a uno shuttle. Il sistema assegna un’ubicazione in base a rotazione, peso e profondità del canale, quindi lo stocca. Al momento del rilascio la sequenza si inverte in funzione di una specifica riga d’ordine, e il carico arriva al punto di picking nell’ordine di cui l’operatore ha bisogno.
Densità e throughput: i due numeri che determinano il progetto
Come si misura davvero la densità di stoccaggio
La densità è il numero di posizioni pallet o contenitore diviso per l’ingombro a terra lordo occupato dal sistema, compresi corsie, vani degli elevatori, postazioni di ricarica e spazi per la manutenzione. Indicare le posizioni per campata di scaffalatura fa apparire il progetto migliore di quanto sia. Il numero che conta per l’area finanziaria è quello delle posizioni per metro quadrato di superficie in affitto o costruita, sfruttata fino all’altezza utile dell’edificio. Il fattore nascosto è il rapporto tra corsie e stoccaggio. Le soluzioni a singola profondità richiedono una corsia per ogni fronte di scaffalatura, per cui una quota consistente dell’ingombro non contiene nulla. I canali multi-profondità serviti da shuttle riducono drasticamente questo rapporto, ed è per questo che i sistemi in scaffalatura vincono sulla densità prima ancora di considerare qualsiasi altra variabile.
Cosa limita il numero sostenuto di pallet o contenitori all’ora
Il throughput va espresso come movimentazioni sostenute in ingresso più uscita per ora nell’ora di punta, includendo il comportamento a doppio ciclo e il traffico di rifornimento. Un valore di picco da brochure, misurato su un breve intervallo con un’assegnazione ideale dei canali e senza congestione, non regge alla prova di un turno reale.
Profondità del canale e selettività
Ogni metro in più di profondità del canale aumenta la densità e allunga il tempo di traslazione dello shuttle per ogni prelievo. Aumenta anche il rischio di honeycombing: i canali parzialmente svuotati occupano posizioni che non possono accogliere uno SKU diverso. I canali profondi sono adatti a pochi SKU ad alta rotazione. Le code lunghe dell’assortimento richiedono canali meno profondi o profondità miste all’interno della stessa griglia.
Perché è di solito l’elevatore a fissare il limite
Nei sistemi multilivello in scaffalatura il vincolo è quasi sempre l’elevatore, la piattaforma di trasferimento o la colonna del trasloelevatore, non lo shuttle. Aggiungendo shuttle si formano code all’interfaccia verticale. Per questo la simulazione a eventi discreti su file di ordini reali è più affidabile delle regole empiriche.
Cosa guadagna un magazzino AS/RS e a cosa rinuncia
Da dove provengono davvero i risparmi
In un magazzino AS/RS il risparmio di manodopera non riguarda il prelievo in sé, ma gli spostamenti che lo circondano. Nelle operazioni tradizionali la maggior parte del tempo di preparazione ordini viene spesa camminando o guidando tra un’ubicazione e l’altra, e l’automazione elimina questa categoria di lavoro anziché accelerarla. Il secondo vantaggio è verticale: scaffalature che non richiedono più lo spazio di manovra per un carrello controbilanciato possono sfruttare l’intera altezza libera dell’edificio, trasformando la superficie recuperata in posizioni utili per pallet o contenitori. Il terzo è l’accuratezza. Quando ogni ubicazione viene assegnata e confermata dal software anziché scritta su un’etichetta, gli scostamenti negli inventari a rotazione diminuiscono e con essi le ore spese per riconciliarli.
Celle frigorifere e ambienti vincolati
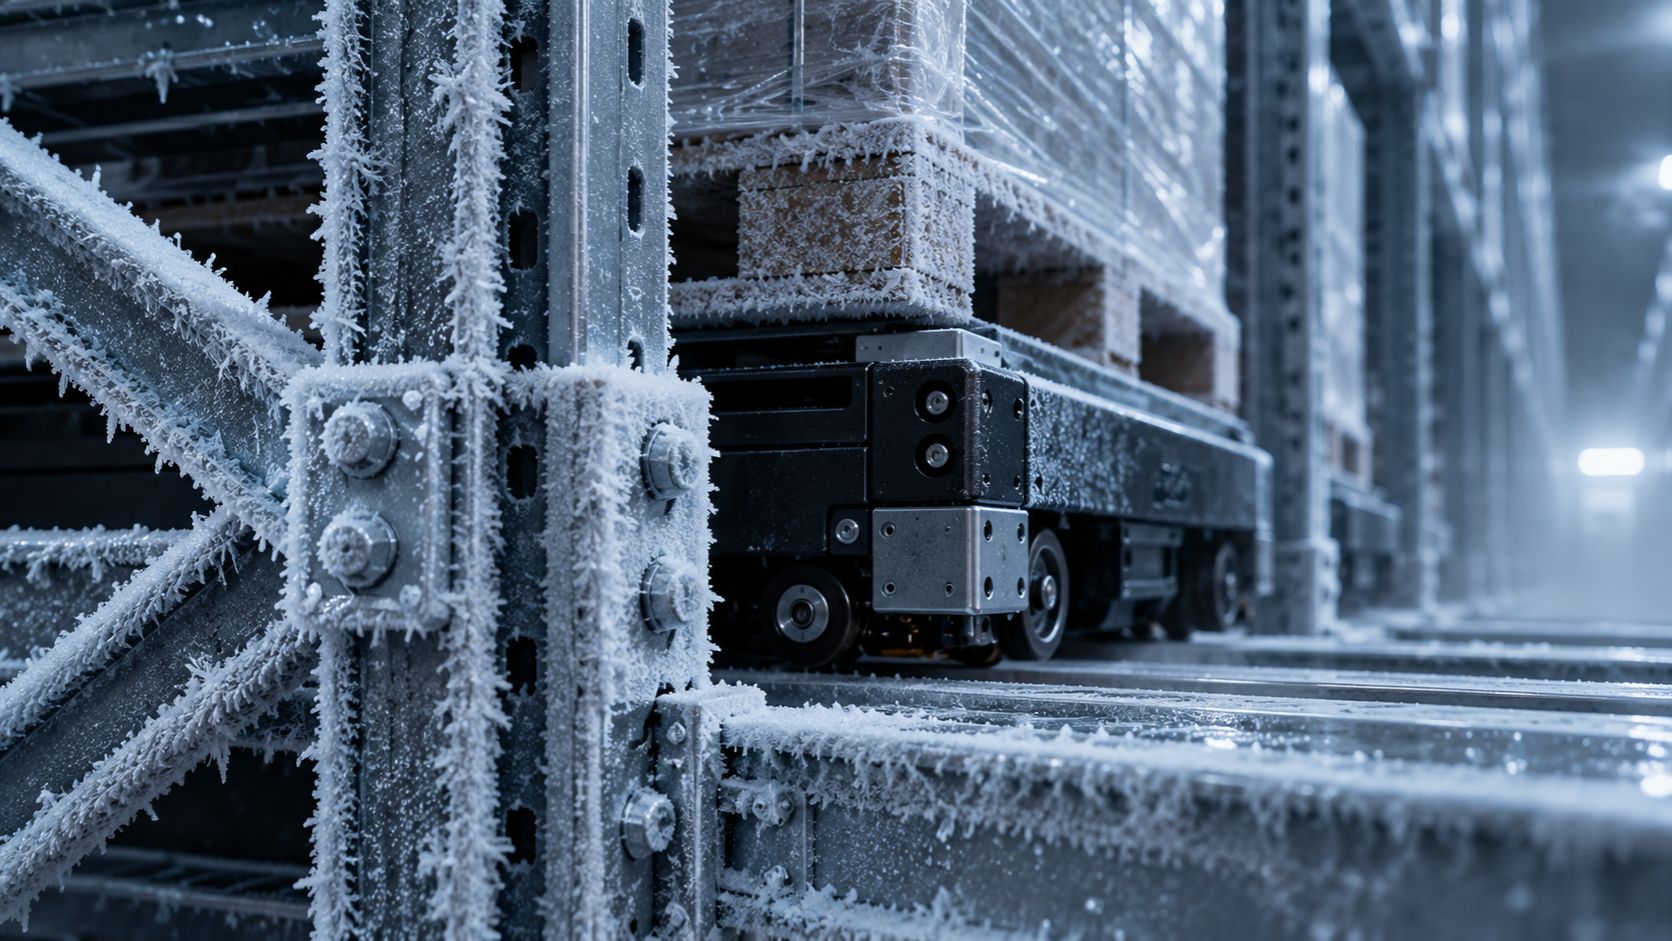
Celle a temperatura negativa, ambienti refrigerati e aree pericolose sono i casi in cui i vantaggi sono più evidenti. Le macchine tollerano condizioni che impongono alle persone limiti di esposizione al lavoro in ambienti freddi, per cui la corsia può essere mantenuta in temperatura senza pause di rotazione né cabine riscaldate, e i turni a luci spente diventano praticabili perché nessuno deve trovarsi in corsia.
La flessibilità a cui si rinuncia
Il capitale viene impegnato all’inizio, i tempi di consegna si misurano in mesi e non in settimane, e il sistema presuppone una geometria dei carichi costante. Pallet rotti, film estensibile sporgente e contenitori fuori specifica fermano uno shuttle là dove un carrellista avrebbe improvvisato una soluzione.
Requisiti di edificio, sito e sicurezza che i progetti sottovalutano
Raramente è la specifica meccanica a compromettere una tabella di marcia. È l’edificio. La maggior parte dei ritardi deriva da condizioni date per scontate anziché misurate.
Tolleranze del pavimento e delle scaffalature
I sistemi shuttle scorrono su rotaie fissate ai montanti, che trasferiscono il carico alla pavimentazione industriale. Planarità e livellamento sono definiti in millimetri su campate prestabilite, e la tolleranza di posizionamento dei montanti è ancora più stretta, perché uno shuttle non può superare un gradino tra due tratti di rotaia. Rettificare o rifare lo strato superficiale della pavimentazione dopo l’arrivo dell’acciaio è il rimedio in cantiere più costoso in assoluto.
Altezza libera, protezione antincendio e progettazione sismica
L’altezza utile è l’altezza libera meno lo spazio per gli sprinkler, la struttura della copertura e l’extracorsa dell’elevatore, non la quota di colmo riportata a disegno. Gli sprinkler in scaffalatura modificano la geometria delle corsie e gli spazi di ventilazione, per cui l’ingegneria antincendio va integrata nella fase di layout. La categoria sismica determina controventature, ancoraggio delle piastre di base e peso dell’acciaio, e nelle zone ad alta sismicità può cambiare l’economia dell’intero progetto. Verificate per tempo la norma di progettazione delle scaffalature applicabile.
Temperatura, alimentazione e limiti ambientali
L’esercizio in cella a temperatura negativa fino a circa venticinque gradi Celsius sottozero richiede lubrificanti certificati, una chimica delle batterie adeguata, la gestione della condensa e una strategia di ricarica. Verificate l’alimentazione elettrica, la copertura UPS e la copertura di rete all’interno della griglia delle scaffalature.
Protezioni, zone di accesso e manutenibilità
Zone di accesso interbloccate, una valutazione dei rischi documentata e piattaforme di manutenzione sono input di progetto, non ripensamenti. Checklist del sito prima della firma del contratto:
- Rilievo di planarità, livellamento e capacità portante della pavimentazione
- Altezza libera e spazio per gli sprinkler confermati
- Categoria sismica e requisiti di ancoraggio
- Alimentazione elettrica, UPS e rete
- Intervallo di temperatura e limiti di umidità
- Percorsi di accesso per la manutenzione e ubicazione dei ricambi
Quanto costa un AS/RS e come costruire il business case
Cosa determina davvero l’importo dell’investimento
Il capitale si divide in tre voci: attrezzature (acciaio delle scaffalature, shuttle, elevatori, trasportatori e piattaforme di trasferimento, controlli, integrazione di WCS e WMS, messa in servizio), opere edili e le ore di ingegneria che tengono insieme il tutto. All’interno delle attrezzature, le variabili che incidono di più sul totale sono il numero di macchine, il numero di elevatori, l’obiettivo di throughput che determina entrambi e l’altezza dell’edificio. L’altezza aumenta il tonnellaggio di acciaio, la corsa degli elevatori e le esigenze di controventatura sismica. Il throughput è il moltiplicatore che sta dietro a tutto: raddoppiando i cicli orari richiesti non si acquista un po’ di hardware in più, si acquistano le macchine e gli elevatori di un’intera corsia aggiuntiva. Prima di bloccare qualsiasi budget vale la pena leggere un’analisi dettagliata di quanto costa un sistema AS/RS.
Costi di esercizio e manutenzione
I costi ricorrenti sono contenuti rispetto all’investimento, ma raramente vengono modellati correttamente. Occorre prevedere energia, un contratto di manutenzione o la copertura di un tecnico interno, una scorta di ricambi critici dimensionata sulla tolleranza ai fermi e il supporto software annuale con gli aggiornamenti di versione. I ricambi vanno considerati un’assicurazione, non una giacenza.
Costruire un calcolo del payback che regga a un esame approfondito
Un tempo di ritorno dell’investimento difendibile si basa su ore di manodopera evitate, superficie o affitto rinviati e riduzione degli errori di picking e dei danni ai prodotti, ciascuno ancorato a baseline verificate e calcolato con un metodo riconosciuto dall’area finanziaria, come il flusso di cassa attualizzato. I business case non falliscono quasi mai sul prezzo delle attrezzature. Falliscono perché l’ipotesi di throughput era ottimistica, e il risparmio di manodopera previsto dal modello non si concretizza mai.
Scegliere il sistema giusto, e quando restare al manuale
Partire dai dati di ordini e SKU
La selezione procede dai dati alla tipologia di sistema al fornitore, in quest’ordine. Occorre estrarre dodici mesi di righe d’ordine e ricavarne righe per ordine, numero di SKU attivi, profilo di movimentazione per classe di SKU, rapporto tra picco stagionale e media, unità di movimentazione in ciascuna fase e un orizzonte di crescita che si è disposti a sostenere. Un profilo con poche righe per ordine distribuite su migliaia di SKU a bassa rotazione indica una direzione molto diversa rispetto a un assortimento concentrato e ad alta rotazione prelevato in grandi ordini. Solo dopo aver definito questo profilo ha senso preselezionare i fornitori, perché la scelta tecnologica limita chi può presentare un’offerta.
Come il settore cambia la risposta
Il settore alimenti e bevande aggiunge zone a temperatura controllata, norme igieniche e rotazione per data di scadenza. Il farmaceutico aggiunge la tracciabilità e la segregazione previste dalle buone pratiche di distribuzione. La logistica conto terzi richiede la riconfigurazione tra un contratto e l’altro, per cui la modularità vale più della densità massima. L’e-commerce investe nel throughput di picking a pezzo nei picchi. L’automotive investe nella precisione di sequenziazione verso la linea.
Quando le scaffalature tradizionali sono la scelta migliore
Un sistema automatico di stoccaggio e prelievo è l’acquisto sbagliato con throughput molto bassi, dimensioni dei carichi instabili, contratti di locazione brevi, edifici con un’altezza libera inferiore a circa nove metri o layout che cambiano ogni mese. Prima di impegnarvi, leggete la nostra analisi su scaffalature porta-pallet tradizionali e stoccaggio automatico a confronto.
Le domande da porre prima della firma
Chiedete il throughput in condizioni degradate, i tempi di consegna dei ricambi, la proprietà del software di controllo, milestone di messa in servizio legate ai pagamenti e un sito di riferimento nominativo da poter visitare senza accompagnatori.
Domande frequenti sugli AS/RS
1. Cosa fa concretamente un AS/RS?
Un AS/RS stocca i carichi in una struttura ad alta densità e li consegna su comando a un punto fisso, senza che un operatore debba raggiungere l’ubicazione. Il software gestisce le giacenze, l’hardware esegue la movimentazione. Tutto il resto, dal picking all’imballaggio allo smistamento, si colloca attorno a questa funzione centrale, non al suo interno.
2. Quali sono le principali tipologie di AS/RS?
Sistemi per unità di carico e pallet shuttle per pallet interi, sistemi miniload e shuttle per contenitori per colli e contenitori, caroselli e magazzini verticali a vassoi per la minuteria, e stoccaggio a cubo per la movimentazione di contenitori ad alta densità. Il primo filtro è la dimensione del carico, non l’ambizione di throughput.
3. Quanto dura un progetto AS/RS dall’ordine all’avviamento?
Le tempistiche vanno da alcuni mesi per un singolo magazzino verticale a vassoi a ben oltre un anno per un magazzino shuttle autoportante. Congelamento del progetto, carpenteria metallica, iter autorizzativo e integrazione software incidono sulla tabella di marcia più della produzione delle attrezzature.
4. Un AS/RS può essere ampliato o trasferito in seguito?
I sistemi shuttle si ampliano aggiungendo corsie, livelli o shuttle, a condizione che l’architettura di controllo originale e l’involucro dell’edificio lo abbiano previsto. Il trasferimento è fisicamente possibile ma raramente conveniente, una volta che la struttura autoportante e la protezione antincendio sono vincolate al sito.
Capire se lo stoccaggio automatico è adatto al vostro edificio
Non esiste un sistema automatico di stoccaggio e prelievo migliore in assoluto, ma solo quello la cui densità di stoccaggio e il cui throughput sostenuto corrispondono al vostro profilo ordini all’interno dell’edificio di cui disponete realmente, con l’altezza libera, la planarità del pavimento e le autorizzazioni antincendio che effettivamente possiede. Ogni compromesso illustrato sopra riconduce a questa corrispondenza.
La sequenza decisionale conta quanto la risposta. Prima i dati: rotazione degli SKU, righe per ordine, mix di colli e pallet, volumi nell’ora di punta anziché medie annuali. Poi la tipologia di sistema, scelta in base a quei numeri e ai vincoli dell’edificio. Infine il fornitore, una volta chiaro cosa si sta acquistando e quando è possibile confrontare le offerte sullo stesso ciclo di lavoro.
La maggior parte dei cataloghi riporta valori di picco su layout ideali. Se vi serve un dato su cui costruire un budget, inviateci il vostro profilo di carico, le profondità dei canali e i requisiti nell’ora di punta e discutetene con uno dei nostri ingegneri.