


Automatische Lager- und Bereitstellungssysteme von Grund auf erklärt
Die meisten gescheiterten Automatisierungsprojekte wurden nicht schlecht eingekauft, sondern schlecht konzipiert. Ein automatisches Lager- und Bereitstellungssystem ist kein Produkt, das man nach Datenblatt auswählt. Es ist eine Entscheidung darüber, wie sich Material durch ein Gebäude bewegt: Maschinen lagern Ladeeinheiten ein und aus, sodass kein Mitarbeiter mehr zur Ware gehen oder fahren muss. Wer diese Architektur ändert, ändert zugleich das Personalmodell, die Grundfläche des Gebäudes und die Investitionsplanung.
Dieser Leitfaden richtet sich an drei Lesergruppen: an Einkäufer, die ein Projekt dimensionieren und verstehen wollen, worauf sie sich tatsächlich festlegen. An Ingenieure, die ein System spezifizieren und wissen müssen, wo die Physik Grenzen setzt. Und an Studierende, für die ein Großteil der veröffentlichten Literatur bei der Systematik der Materialflusstechnik stehen bleibt.
Alles Weitere führt auf zwei Kennzahlen zurück: Lagerdichte und dauerhaft erreichbarer Durchsatz. Stimmen diese beiden, ist der Rest Detailarbeit.
Was ein automatisches Lager- und Bereitstellungssystem ist
Ein automatisches Lager- und Bereitstellungssystem kombiniert eine feste Regalanlage, automatische Lastaufnahmegeräte und eine Steuerungssoftware, die definierte Ladeeinheiten softwaregeführt ein- und auslagert. Der Mitarbeiter bleibt an einem festen Arbeitsplatz, die Ware kommt zu ihm. Nichts wird manuell gefahren, geholt oder gesucht.
Was ein automatisiertes von einem mechanisierten System unterscheidet
Die Trennlinie bei der Frage, was AS/RS bedeutet, ist die Entscheidungshoheit, nicht die Antriebsleistung. Ein motorisierter Palettenhubwagen ist mechanisiert: Ein Mensch entscheidet, wohin die Last geht. In einem AS/RS führt die Steuerungssoftware den Lagerplatznachweis für jede Ladeeinheit, wählt das Ziel, legt die Reihenfolge der Bewegungen fest und meldet die Ausführung an das WMS oder ERP zurück. Ohne Software hat die Hardware nichts zu tun. Beim Vergleich von Angeboten ist diese Unterscheidung wichtiger als die Geschwindigkeit der Maschinen.
Paletten, Behälter und Tablare: die Wahl der Ladeeinheit
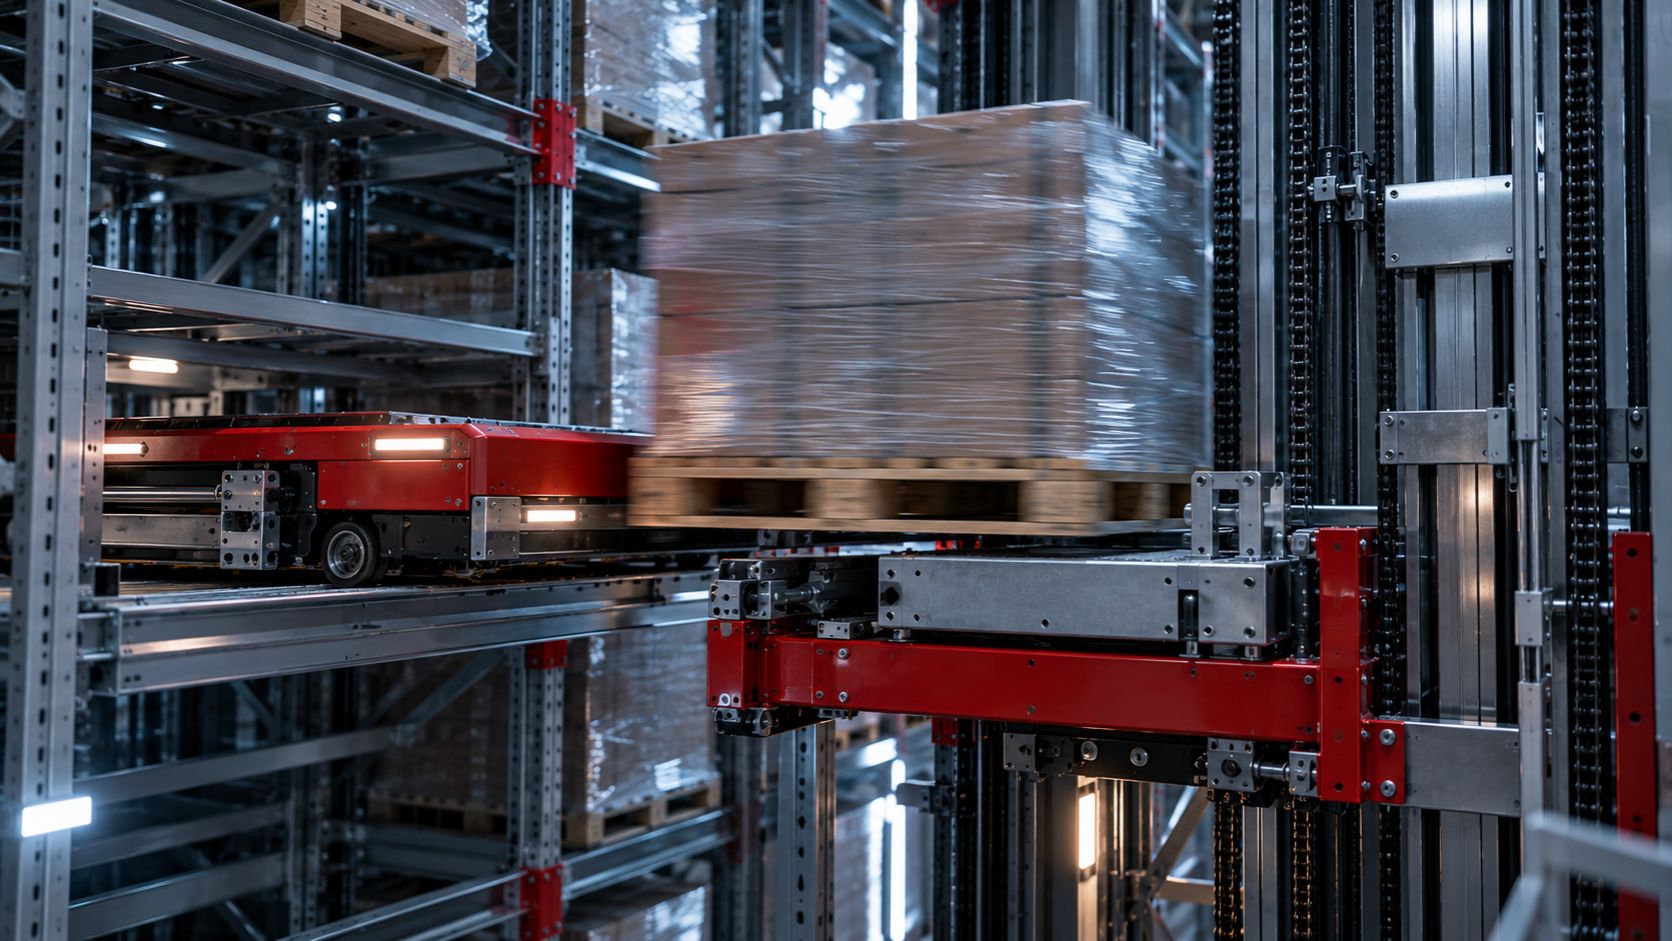
Die erste Spezifikationsentscheidung betrifft die Ladeeinheit: Palette, Behälter, Karton oder Tablar. Sie legt Regalraster, Maschinenklasse, Hebertragfähigkeit und Durchsatzgrenze fest, bevor irgendeine andere Variable bestimmt ist. Paletten-Shuttle-Systeme und Behälter-Shuttle-Systeme folgen derselben Konstruktionslogik, sind aber nicht austauschbar. Ein System nachträglich in eine Geometrie einzubauen, die für das andere ausgelegt wurde, ist selten wirtschaftlich.
Was ein AS/RS nicht ist
Fördertechnik transportiert, lagert aber nicht. Gabelstapler und bodengebundene mobile Roboter bewegen Lasten, ohne über die Lagerstruktur zu verfügen. Die vorlagengebenden Anlagen waren kranbasierte Systeme für Ladeeinheiten aus den 1960er Jahren, wie sie in den meisten Darstellungen zur Geschichte der Materialflusstechnik dokumentiert sind. Wer fragt, was ein AS/RS ist, sollte zunächst klären, was Lagerautomatisierung bedeutet – und zwar im weiteren Sinne.
Die wichtigsten AS/RS-Typen und wofür sie gebaut sind
AS/RS lassen sich in eine Handvoll mechanischer Familien einteilen. Jede existiert wegen einer bestimmten Kombination aus Lastgewicht, Kanaltiefe und geforderten Spielen pro Stunde. Neuheit ist ein schlechtes Auswahlkriterium. Das eigentliche Kriterium ist das Lastprofil.
Regalbediengeräte für Ladeeinheiten
Ein einzelner Mast fährt in einer festen Gasse und bedient hohe einfach- oder doppeltiefe Palettenregale. Geeignet für schwere Ladeeinheiten, große Lagerhöhen und moderate Spielzeiten je Gasse. Der Durchsatz wächst durch zusätzliche Gassen – Regalbediengeräte werden also schnell teuer, wenn Sie Spiele statt Höhe benötigen.
Paletten-Shuttles und Kanallager
Shuttles bewegen sich innerhalb des Regalrasters und fahren den Kanal ab; Horizontal- und Vertikalbewegung sind damit entkoppelt. Das ist die Antwort, wenn die Kanäle tief sind, die Artikelanzahl moderat ist und Lagerdichte wichtiger ist als der wahlfreie Zugriff auf jede Palette. Teilautomatisierte, automatisierte und dreidimensionale Konfigurationen verhalten sich in der Praxis sehr unterschiedlich, weshalb die Typen von Paletten-Shuttle-Systemen jeweils gesondert bewertet werden sollten.
Miniload-Regalbediengeräte und Behälter-Shuttles
Beide handhaben Kartons, Behälter und Tablare. Ein Miniload-Regalbediengerät bedient eine Gasse mit einem Gerät. Ein Behälter-Shuttle-System setzt auf jeder Ebene ein Fahrzeug ein, sodass die Spiele pro Stunde mit der Anzahl der Ebenen steigen statt mit der Anzahl der Gassen. Bei einer volumenstarken Kommissionierung entscheidet dieser Unterschied über das Layout.
Würfelspeicher, Umlaufregale und Lagerlifte
Würfelraster stapeln Behälter ohne Gassen und tauschen Zugriffsgeschwindigkeit gegen extreme Lagerdichte. Horizontale Umlaufregale und Lagerlifte bedienen Kleinteile auf kleiner Grundfläche – hervorragend für Langsamdreher, im großen Maßstab begrenzt.
AS/RS-Typen im Vergleich: Last, Lagerdichte und Durchsatz
Diese Tabelle ist ein Werkzeug für die Vorauswahl, keine Spezifikation. Die Angaben zu Nutzlast und Lagerdichte sind branchenübliche Richtwerte, keine Herstellerangaben, und die Charakteristik des Durchsatzes ist wichtiger als Spitzenwerte: Sie zeigt, ob der Engpass beim Shuttle, beim Heber oder beim Gassengerät liegt.
| Systemtyp | Ladeeinheit | Richtwert Nutzlast | Lagerdichte | Durchsatzcharakteristik | Geeignete Kanaltiefe | Typischer Einsatz |
|---|---|---|---|---|---|---|
| Paletten-Shuttle (im Regal) | Paletten, Slipsheets | 1.000 bis 1.500 kg | Sehr hoch | Doppelspielfähig, begrenzt durch Heber am Gassenende | Tiefe Kanäle, 10 bis 40+ Plätze | Kühllager, Getränke, wenige Artikel, hohes Volumen |
| Regalbediengerät für Ladeeinheiten | Paletten | 1.000 bis 2.000 kg | Hoch, einfach- oder doppeltief | Begrenzt durch RBG, Doppelspiel mit Doppelgabel | Einfach- bis doppeltief | Hohe Gebäude, viele Paletten-Artikel |
| Miniload-Regalbediengerät | Behälter, Kartons, Tablare | 50 bis 100 kg | Mittel bis hoch | Begrenzt durch RBG je Gasse | Einfach- bis doppeltief | Ersatzteile, langsam drehende Kleinteile |
| Behälter-Shuttle (mehrere Ebenen) | Behälter, Kartons | 25 bis 50 kg | Hoch | Begrenzt durch Heber, skaliert mit Shuttle-Anzahl | Einfach- bis mehrfachtief | Ware-zur-Person-Kommissionierung in E-Commerce und 3PL |
| Würfel- oder Rasterspeicher | Behälter | 30 bis 35 kg | Höchste je Kubikmeter | Begrenzt durch Roboter, Umstapelaufwand bei hohen Stapeln | Gestapelt, nicht kanalbasiert | Kleinteile, niedrige Raumhöhe, langsam drehender Bestand |
| Lagerlift und Umlaufregal | Tablare | 250 bis 700 kg je Tablar | Mittel, flächeneffizient | Einzelspiel, ein Bediener je Gerät | Nicht zutreffend | Lagerung am Verbrauchsort, Kitting, MRO |
Das Muster ist eindeutig: Lagerdichte entsteht durch Tiefe, und Tiefe kostet Umlagerbewegungen. Mehrfachtiefe Paletten-Shuttles und Würfelraster gewinnen bei der Raumausnutzung, zahlen aber bei gemischten Artikelprofilen einen Preis beim Zugriff. Bei Regalbediengeräten bleibt der Durchsatz je Gasse unabhängig von der Flottengröße konstant, während Sie bei Shuttle-Systemen Durchsatz schrittweise zukaufen können, bis der Heber gesättigt ist.
Wie ein AS/RS eine Ladeeinheit von der Rampe zum Kommissionierplatz bewegt
Die Hardware ist die sichtbare Hälfte des Systems. Über Erfolg oder Misserfolg eines Projekts entscheidet die Steuerungsebene.
Die physischen Komponenten eines funktionierenden Systems
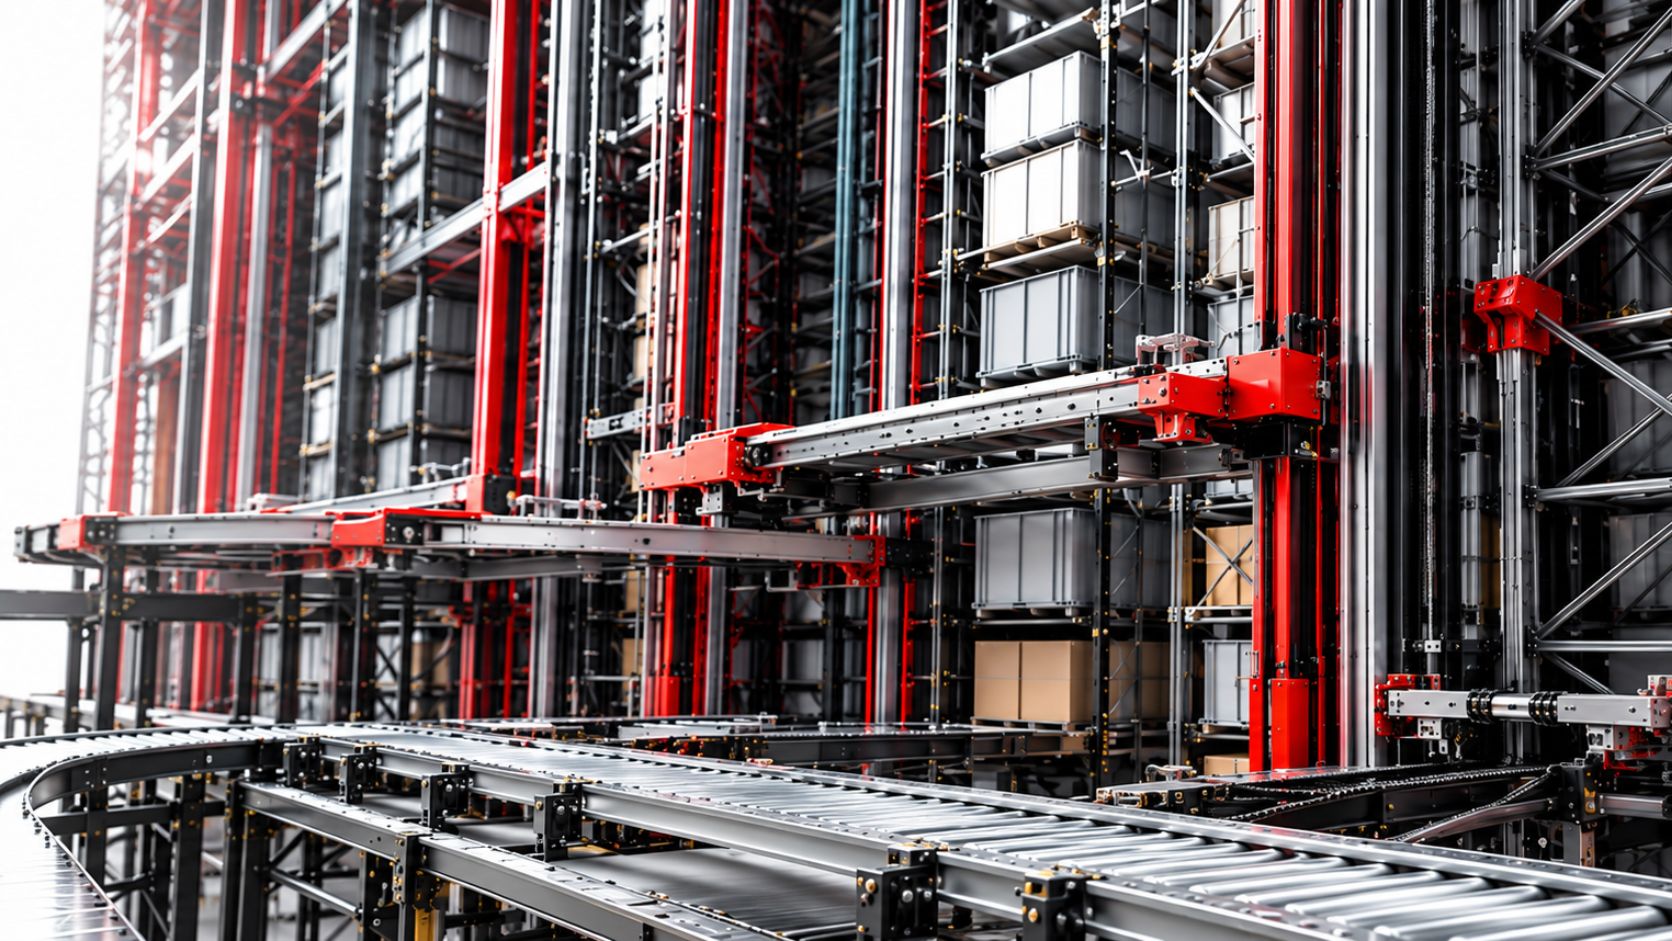
- Fördertechnik im Wareneingang oder Aufgabestation mit Konturenkontrolle: Barcode- oder RFID-Erfassung, Vermessung, Gewichtskontrolle und Ausschleusung von Ladeeinheiten außerhalb der Toleranz
- Vertikalheber, die die Bodenebene von der Lagerebene entkoppeln
- Shuttles oder Regalbediengeräte, die die Horizontalbewegung im Regal übernehmen
- Die Regalkonstruktion selbst, die zugleich Lagermedium und Fahrbahn ist
- Kommissionierplätze, Warenausgangsstrecken und Puffer für die Sequenzierung an der Front
Wer was entscheidet: WMS, WES und WCS
Das WMS verwaltet Bestand und Auftragslogik. Es weiß, was in welcher Menge an welchen Kunden versendet werden muss. Es weiß nicht, dass Heber 3 ausgelastet ist. Das WES sequenziert und gibt Aufträge entsprechend der realen Kapazität frei und bündelt Auslagerungen so, dass der Kommissionierplatz weder leerläuft noch überflutet wird. Darunter steuern WCS- und SPS-Ebene die Bewegungen, regeln den Verkehr zwischen den Shuttles und setzen Verriegelungen im Millisekundenbereich durch. Das größte Integrationsrisiko liegt in den Schnittstellen, nicht in den Maschinen. Deshalb lohnt es sich, früh genau festzulegen, wie WCS, WMS und WES die Aufgaben aufteilen.
Ein Ein- und Auslagerungsspiel Schritt für Schritt
Eine Palette wird an der Aufgabestation identifiziert und vermessen, an einen Heber übergeben, auf eine Ebene gebracht und einem Shuttle übergeben. Das System vergibt einen Lagerplatz anhand von Umschlaghäufigkeit, Gewicht und Kanaltiefe und lagert die Palette dort ein. Bei der Freigabe läuft die Sequenz für eine bestimmte Auftragsposition umgekehrt ab, und die Ladeeinheit erreicht den Kommissionierplatz in der Reihenfolge, die der Mitarbeiter benötigt.
Lagerdichte und Durchsatz: die zwei Kennzahlen, die das Layout bestimmen
Wie Lagerdichte tatsächlich gemessen wird
Lagerdichte ist die Zahl der Paletten- oder Behälterstellplätze geteilt durch die Bruttogrundfläche, die das System belegt – einschließlich Gassen, Heberschächten, Ladeplätzen und Wartungsbereich. Stellplätze je Regalfach anzugeben, schönt das Layout. Für das Controlling zählen die Stellplätze je Quadratmeter gemieteter oder gebauter Fläche, bezogen auf die nutzbare Höhe des Gebäudes. Der verborgene Treiber ist das Verhältnis von Gassen- zu Lagerfläche. Einfachtiefe Layouts benötigen für jede Regalfront eine Gasse, sodass ein großer Teil der Grundfläche nichts lagert. Mehrfachtiefe, von Shuttles bediente Kanäle verringern dieses Verhältnis drastisch. Deshalb gewinnen Systeme im Regal bei der Lagerdichte, bevor irgendeine andere Variable betrachtet wird.
Was den dauerhaften Durchsatz an Paletten oder Behältern pro Stunde begrenzt
Der Durchsatz muss als dauerhaft erreichbare Summe aus Ein- und Auslagerungen pro Stunde in der Spitzenstunde angegeben werden, einschließlich Doppelspielverhalten und Nachschubverkehr. Ein Spitzenwert aus dem Prospekt, gemessen über einen kurzen Zeitraum bei idealer Kanalzuordnung und ohne Stau, hält einer realen Schicht nicht stand.
Kanaltiefe versus Zugriffsmöglichkeit
Jeder zusätzliche Meter Kanaltiefe erhöht die Lagerdichte und verlängert die Fahrzeit des Shuttles je Auslagerung. Zudem steigt das Risiko von Wabenbildung: Teilweise geleerte Kanäle blockieren Plätze, die keinen anderen Artikel aufnehmen können. Tiefe Kanäle eignen sich für wenige Schnelldreher. Ein langer Sortimentsschwanz erfordert flachere Kanäle oder gemischte Tiefen in einem Raster.
Warum meist der Heber die Obergrenze setzt
In mehrstöckigen Systemen im Regal ist fast immer der Heber, die Übergabeebene oder der Mast des Regalbediengeräts der Engpass, nicht das Shuttle. Fügt man Shuttles hinzu, bilden sich Warteschlangen an der vertikalen Schnittstelle. Deshalb schlägt eine ereignisdiskrete Simulation mit realen Auftragsdaten jede Faustregel.
Was ein AS/RS-Lager gewinnt und was es aufgibt
Woher die Einsparungen tatsächlich kommen
Die Personaleinsparung in einem AS/RS-Lager liegt nicht im Greifvorgang selbst, sondern in den Wegen rund um den Greifvorgang. In konventionellen Lagern entfällt der Großteil der Kommissionierzeit auf das Gehen oder Fahren zwischen Lagerplätzen. Die Automatisierung beseitigt diese Tätigkeit, statt sie nur zu beschleunigen. Der zweite Gewinn liegt in der Höhe: Regale, die keinen Gassenfreiraum für einen Gegengewichtsstapler mehr benötigen, können die gesamte lichte Höhe des Gebäudes nutzen und gewonnene Fläche in nutzbare Paletten- oder Behälterstellplätze umwandeln. Der dritte ist die Genauigkeit. Wenn jeder Lagerplatz per Software zugewiesen und bestätigt wird, statt auf einem Etikett notiert zu sein, sinken die Inventurdifferenzen – und mit ihnen der Zeitaufwand für deren Klärung.
Kühllager und anspruchsvolle Umgebungen
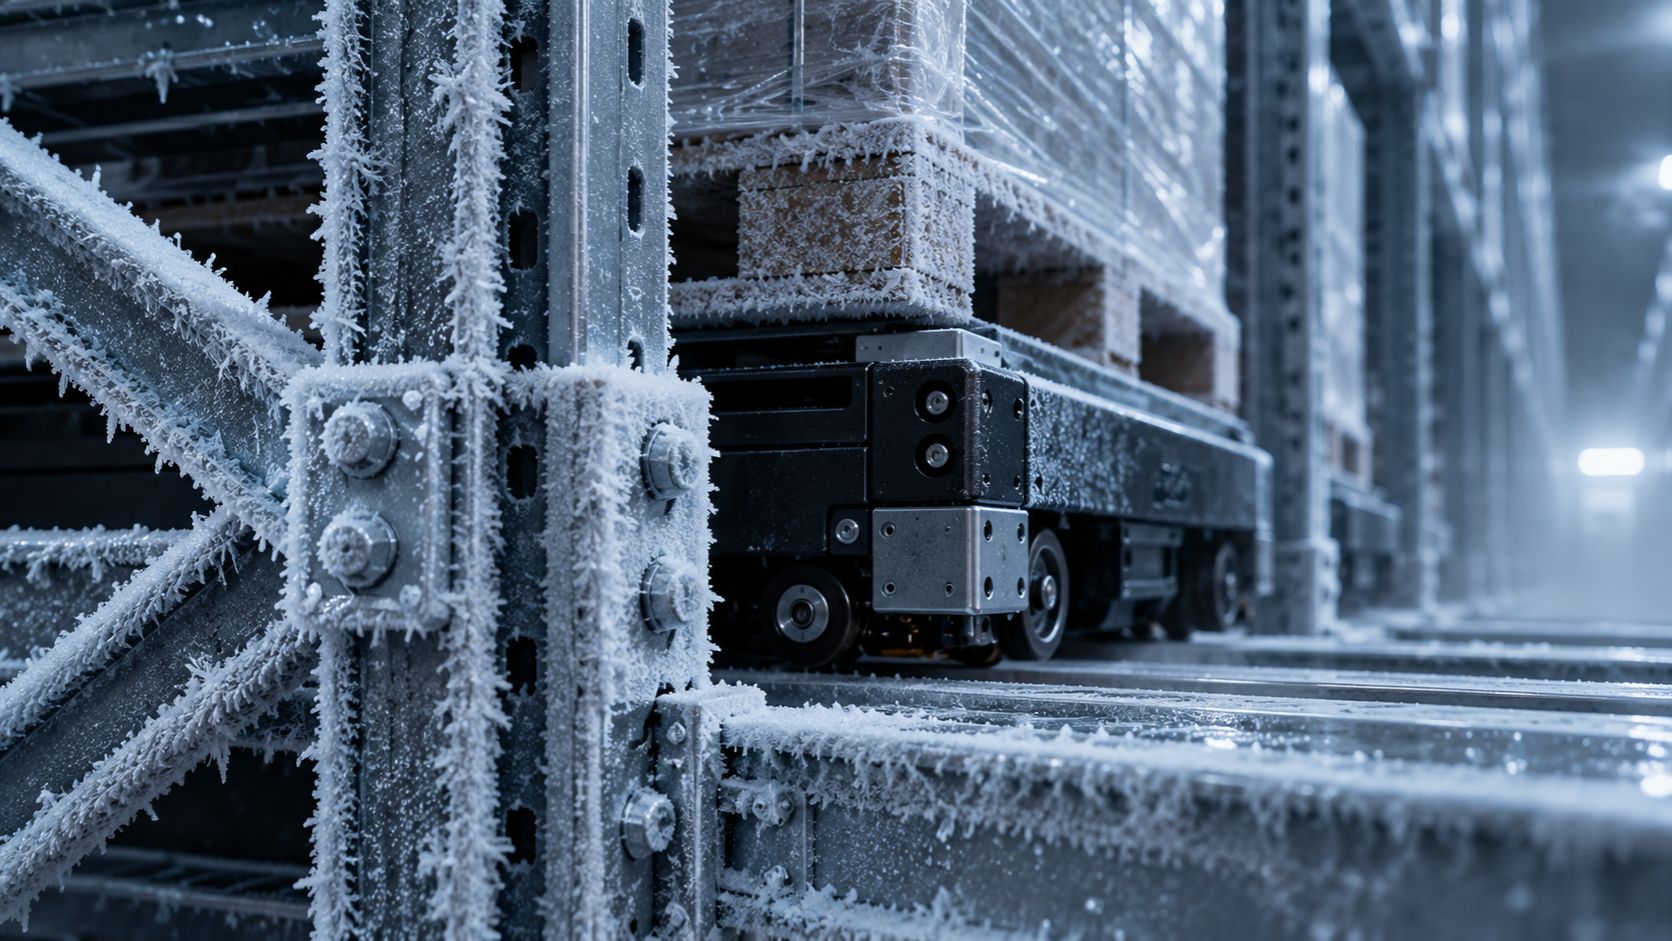
In Tiefkühl-, Kühl- und Gefahrstoffbereichen ist der Nutzen am größten. Maschinen vertragen Bedingungen, die für Menschen Expositionsgrenzen bei Kältearbeit erzwingen. Die Gasse kann daher ohne Aufwärmpausen oder beheizte Kabinen auf Temperatur gehalten werden, und mannlose Schichten werden möglich, weil sich niemand mehr in der Gasse aufhalten muss.
Welche Flexibilität Sie aufgeben
Das Kapital wird im Voraus gebunden, die Lieferzeiten betragen Monate statt Wochen, und das System setzt eine gleichbleibende Geometrie der Ladeeinheiten voraus. Beschädigte Paletten, überstehende Folie und Behälter außerhalb der Spezifikation stoppen ein Shuttle, wo ein Staplerfahrer improvisiert hätte.
Gebäude-, Standort- und Sicherheitsanforderungen, die Projekte unterschätzen
Selten bringt die mechanische Spezifikation einen Zeitplan zum Scheitern. Das Gebäude tut es. Die meisten Verzögerungen gehen auf Bedingungen zurück, die angenommen statt gemessen wurden.
Boden- und Regaltoleranzen
Shuttle-Systeme fahren auf Schienen, die an den Regalstützen befestigt sind und die Last in die Bodenplatte ableiten. Ebenheit und Neigung werden in Millimetern über definierte Messstrecken vorgegeben, und die Toleranz für die Stützenpositionierung ist noch enger, weil ein Shuttle keinen Versatz zwischen Schienenabschnitten überwinden kann. Eine Bodenplatte nach Anlieferung des Stahls abzuschleifen oder neu zu beschichten, ist die teuerste Nachbesserung auf der Baustelle.
Lichte Höhe, Brandschutz und Erdbebenauslegung
Die nutzbare Höhe ist die lichte Höhe abzüglich Sprinklerabstand, Dachkonstruktion und Heberüberfahrweg, nicht das Firstmaß auf der Zeichnung. Regalsprinkler verändern Gassengeometrie und Längs- und Querschächte, daher gehört die Brandschutzplanung in die Layoutphase. Die Erdbebenzone bestimmt Aussteifung, Fußplattenverankerung und Stahlgewicht und kann in Zonen hoher Kategorie die Wirtschaftlichkeit des gesamten Layouts verändern. Klären Sie die geltende Norm für die Regalbemessung frühzeitig.
Temperatur-, Energie- und Umgebungsgrenzen
Tiefkühlbetrieb bis etwa minus fünfundzwanzig Grad Celsius erfordert geeignete Schmierstoffe, Batteriechemie, Kondensatmanagement und eine Ladestrategie. Klären Sie Stromversorgung, USV-Umfang und Netzabdeckung im Regalraster.
Schutzeinrichtungen, Zugangsbereiche und Wartbarkeit
Verriegelte Zugangsbereiche, eine dokumentierte Risikobeurteilung und Wartungsbühnen sind Planungsgrundlagen, keine Nachträge. Checkliste für den Standort vor Vertragsabschluss:
- Vermessung von Ebenheit, Neigung und Tragfähigkeit der Bodenplatte
- Lichte Höhe und Sprinklerabstand bestätigt
- Erdbebenzone und Verankerungsanforderungen
- Stromversorgung, USV und Netzwerk
- Temperaturbereich und Feuchtigkeitsgrenzen
- Wartungszugänge und Ersatzteillager
Was ein AS/RS kostet und wie Sie den Business Case aufstellen
Was die Investitionssumme tatsächlich bestimmt
Die Investition teilt sich in drei Blöcke: Anlagentechnik (Regalstahl, Shuttles, Heber, Fördertechnik und Übergabeebenen, Steuerung, WCS- und WMS-Integration, Inbetriebnahme), Bauleistungen sowie die Ingenieurstunden, die beides zusammenführen. Innerhalb der Anlagentechnik bewegen die Gesamtsumme am stärksten: die Anzahl der Maschinen, die Anzahl der Heber, das Durchsatzziel, das beide vorgibt, und die Gebäudehöhe. Die Höhe erhöht Stahltonnage, Hubweg und Aussteifungsbedarf für die Erdbebensicherheit. Der Durchsatz ist der Multiplikator hinter allem: Verdoppeln sich die geforderten Spiele pro Stunde, kaufen Sie nicht etwas mehr Hardware, sondern Maschinen und Heber für eine weitere Gasse. Eine detaillierte Aufstellung, was ein AS/RS kostet, lohnt sich, bevor ein Budget festgeschrieben wird.
Betriebs- und Wartungskosten
Die laufenden Kosten sind im Verhältnis zur Investition gering, werden aber selten sauber modelliert. Planen Sie Energie, einen Wartungsvertrag oder eigene Techniker, einen auf Ihre Ausfalltoleranz abgestimmten Bestand an kritischen Ersatzteilen sowie jährlichen Software-Support mit Versionsupdates ein. Betrachten Sie Ersatzteile als Versicherung, nicht als Bestand.
Eine Amortisationsrechnung, die einer Prüfung standhält
Belastbare Amortisationsrechnungen stützen sich auf eingesparte Arbeitsstunden, eingesparte oder aufgeschobene Fläche bzw. Miete sowie weniger Kommissionierfehler und Produktschäden – jeweils gekoppelt an geprüfte Ausgangswerte und mit einer Methode, die das Controlling anerkennt, etwa der Discounted-Cashflow-Methode. Business Cases scheitern fast nie am Anlagenpreis. Sie scheitern, weil die Durchsatzannahme zu optimistisch war und die berechnete Personaleinsparung daher nie eintritt.
Das richtige System wählen – und wann manuell besser ist
Ausgangspunkt sind Auftrags- und Artikeldaten
Die Auswahl verläuft von den Daten über den Systemtyp zum Lieferanten, in genau dieser Reihenfolge. Ziehen Sie zwölf Monate Auftragspositionen heran und ermitteln Sie Positionen je Auftrag, Anzahl aktiver Artikel, Bewegungsprofil nach Artikelrang, saisonale Spitze im Verhältnis zum Durchschnitt, die Ladeeinheit in jeder Prozessstufe und einen Wachstumshorizont, den Sie vertreten können. Ein Profil mit wenigen Positionen je Auftrag über Tausende von Langsamdrehern deutet in eine völlig andere Richtung als ein dichtes, schnell drehendes Sortiment, das in großen Aufträgen kommissioniert wird. Erst wenn dieses Profil feststeht, sollten Sie Anbieter in die engere Wahl ziehen, denn die Technologieentscheidung bestimmt, wer anbieten kann.
Wie der Branchenkontext die Antwort verändert
Lebensmittel und Getränke bringen Temperaturzonen, Hygienevorschriften und MHD-gerechte Rotation mit sich. In der Pharmabranche kommen Good Distribution Practice (GDP), Rückverfolgbarkeit und Trennung hinzu. Die Kontraktlogistik muss zwischen Verträgen umkonfigurieren können, daher ist Modularität wichtiger als maximale Lagerdichte. Der E-Commerce zahlt für Durchsatz in der Einzelstückkommissionierung zur Spitzenzeit. Die Automobilindustrie zahlt für Sequenziergenauigkeit an der Linie.
Wann konventionelle Regale die bessere Wahl sind
Ein automatisches Lager- und Bereitstellungssystem ist die falsche Investition bei sehr geringem Durchsatz, instabilen Ladeeinheitenmaßen, kurzen Mietlaufzeiten, in Gebäuden mit weniger als etwa neun Metern lichter Höhe oder dort, wo sich Layouts monatlich ändern. Lesen Sie unsere Analyse Palettenregal oder automatisches Lager, bevor Sie sich festlegen.
Fragen vor der Vertragsunterzeichnung
Fragen Sie nach dem Durchsatz im eingeschränkten Betrieb, den Lieferzeiten für Ersatzteile, den Rechten an der Steuerungssoftware, an Zahlungen gekoppelten Inbetriebnahme-Meilensteinen und einer namentlich genannten Referenzanlage, die Sie ohne Begleitung besichtigen dürfen.
Häufige Fragen zu AS/RS
1. Was leistet ein AS/RS eigentlich?
Ein AS/RS lagert Ladeeinheiten in einer dichten Struktur und stellt sie auf Anforderung an einem festen Punkt bereit, ohne dass ein Mitarbeiter zum Lagerplatz gehen muss. Die Software führt den Bestandsnachweis, die Hardware führt die Bewegung aus. Alles andere – Kommissionieren, Verpacken, Sortieren – ist um diese Kernfunktion herum angeordnet, nicht in ihr.
2. Welche AS/RS-Typen gibt es?
Systeme für Ladeeinheiten und Paletten-Shuttle-Systeme für ganze Paletten, Miniload- und Behälter-Shuttle-Systeme für Kartons und Behälter, Umlaufregale und Lagerlifte für Kleinteile sowie Würfelspeicher für die Behälterlagerung mit hoher Dichte. Der erste Filter ist die Größe der Ladeeinheit, nicht das Durchsatzziel.
3. Wie lange dauert ein AS/RS-Projekt von der Bestellung bis zur Inbetriebnahme?
Die Projektdauer reicht von einigen Monaten für einen einzelnen Lagerlift bis zu deutlich über einem Jahr für ein Shuttle-Lager in Silobauweise. Design-Freeze, Stahlfertigung, Genehmigungsverfahren und Softwareintegration bestimmen den Zeitplan stärker als die Fertigung der Anlagentechnik.
4. Lässt sich ein AS/RS später erweitern oder verlagern?
Shuttle-Systeme lassen sich durch zusätzliche Gassen, Ebenen oder Shuttles erweitern, sofern die ursprüngliche Steuerungsarchitektur und die Gebäudehülle dies vorgesehen haben. Eine Verlagerung ist technisch möglich, aber selten wirtschaftlich, sobald Silobauweise und Brandschutz an den Standort gebunden sind.
Passt ein automatisches Lager zu Ihrem Gebäude?
Es gibt nicht das beste automatische Lager- und Bereitstellungssystem, sondern nur jenes, dessen Lagerdichte und dauerhafter Durchsatz zu Ihrem Auftragsprofil passen – in dem Gebäude, das Sie tatsächlich haben, mit der lichten Höhe, Bodenebenheit und den Brandschutzgenehmigungen, die es tatsächlich mitbringt. Jeder der oben behandelten Zielkonflikte läuft auf diese Passung hinaus.
Die Reihenfolge der Entscheidungen ist ebenso wichtig wie die Antwort. Zuerst die Daten: Umschlaghäufigkeit der Artikel, Positionen je Auftrag, Verhältnis von Kartons zu Paletten, Volumen in der Spitzenstunde statt Jahresdurchschnitte. Dann der Systemtyp, gewählt anhand dieser Zahlen und der Grenzen der Gebäudehülle. Zuletzt der Lieferant, sobald Sie wissen, was Sie kaufen, und Angebote auf Basis desselben Lastspiels vergleichen können.
Die meisten Kataloge nennen Spitzenleistungen bei idealem Layout. Wenn Sie eine Zahl benötigen, mit der Sie budgetieren können, senden Sie uns Ihr Lastprofil, Ihre Kanaltiefen und Ihre Anforderungen an die Spitzenstunde und besprechen Sie diese mit einem unserer Ingenieure.