


Automatisierung ist keine Einzelentscheidung, sondern eine Stufenleiter
Bitten Sie fünf Anbieter um ein Angebot zur Lagerautomatisierung, und Sie erhalten fünf Dokumente, die ein Wort gemeinsam haben und sonst nichts. Der eine bietet Handscanner und ein neues WMS-Modul an. Der nächste 300 Meter Fördertechnik. Ein dritter vierzig AMR. Ein vierter ein Shuttle-System in einem Regalraster, das Paletten handhabt, ohne dass je ein Stapler in eine Gasse einfährt. Alle verkaufen Arten der Lagerautomatisierung, und alle sagen technisch die Wahrheit. Genau deshalb verlieren Einkäufer in der Frühphase Monate damit, Angebote zu vergleichen, die nicht vergleichbar sind.
Die Lösung sind nicht mehr Anbietertermine, sondern eine Systematik. Automatisierung ist eine Stufenleiter, und jede Stufe lässt sich anhand zweier Ergebnisse einordnen, die ein Betriebsleiter vor Ort tatsächlich messen kann: Durchsatz, ausgedrückt in Einheiten oder Paletten pro Stunde am Engpass, und Lagerdichte, ausgedrückt in Paletten- oder Behälterstellplätzen pro Quadratmeter Gebäudegrundfläche. Kosten, Sicherheitsanforderungen, Abhängigkeit von Personal und Flexibilität bei Veränderungen entwickeln sich mit jeder Stufe vorhersehbar. Alles andere an der Kategorie ist nicht vorhersehbar – deshalb sind generische Reifegradmodelle für eine Investitionsfreigabe nutzlos.
Dieser Beitrag ordnet das Feld von den einfachsten mechanischen Hilfsmitteln bis zum vollautomatisierten Regalraster, definiert jede Stufe danach, was sie an diesen beiden Kennzahlen bewirkt, und liefert eine Vergleichstabelle, die Sie einem Finanzausschuss vorlegen können. Zudem leistet er etwas, das Anbieterliteratur selten leistet: Er benennt die Bedingungen, unter denen Automatisierung im Regal die falsche Antwort ist, denn HWArobotics verliert durch Ehrlichkeit an dieser Stelle weniger, als Sie verlieren, wenn Sie es erst nach der Installation herausfinden. Beginnen Sie damit, Ihren eigenen Standort auf der Stufenleiter zu verorten.
Was als Automatisierung gilt – und ihre vier Stufen
Lagerautomatisierung umfasst zwei getrennte Dinge, die Einkäufer regelmäßig vermischen: digitale Automatisierung, also Software, die menschliche Entscheidungen und Papierarbeit ersetzt, und physische Automatisierung, also Technik, die manuelles Materialhandling ersetzt. Beide werden über vier Automatisierungsstufen im Lager eingeordnet: Basis, mechanisiert, Systemebene und fortgeschritten. Die Stufen unterscheiden sich darin, was sich bewegt, was entscheidet und wie viel menschlicher Eingriff verbleibt.
Digitale versus physische Automatisierung
Digitale Automatisierung umfasst das WMS, das WCS, die Erfassungsebene per Barcode oder RFID sowie die Disziplin bei der Bestandsgenauigkeit, die all dem erst Verlässlichkeit gibt. Sie ändert, wer entscheidet. Physische Automatisierung umfasst Fördertechnik, Shuttles, Heber und Roboter. Sie ändert, wer hebt. Das Zweite ohne das Erste zu kaufen, ist der häufigste und teuerste Reihenfolgefehler in diesem Markt. Deshalb lohnt es sich, genau zu klären, was Lagerautomatisierung tatsächlich bedeutet, bevor Sie den Umfang der Technik festlegen.
Was sich auf jeder Stufe ändert
- Basis: Scanner, Print-and-Apply-Etikettierung, Pick-by-Light. Menschen bewegen alles; Software erfasst und steuert nur.
- Mechanisiert: Fördertechnik, Sorter, Palettenwickler. Technik bewegt Waren auf festen Wegen; Menschen be- und entladen weiterhin und entscheiden.
- Systemebene: AS/RS, Shuttle-Systeme und AMR unter einem WCS. Das ist das teilautomatisierte Lager, in dem Lagerung und Transport ohne Bediener laufen und Menschen an den Kommissionierplätzen und bei Ausnahmen bleiben.
- Fortgeschritten: ein vollautomatisiertes Lager. Durchgängig Ware-zur-Person, automatisiertes Umpacken und automatisierter Versand, Software steuert den gesamten Fluss. Menschen überwachen und warten.
Lässt sich eine Stufe überspringen?
Physisch ja, operativ nein. Die Stufen bauen aufeinander auf, denn jedes Shuttle, jeder Heber und jedes Regalbediengerät führt Anweisungen aus, die vorgelagert erzeugt werden. Ungenaue Stammdaten, lockere Lagerplatzregeln oder unzuverlässige Bestandsdaten verschwinden nicht, wenn die Technik kommt – sie zeigen sich als blockierte Gassen und als Durchsatz weit unter Spezifikation.
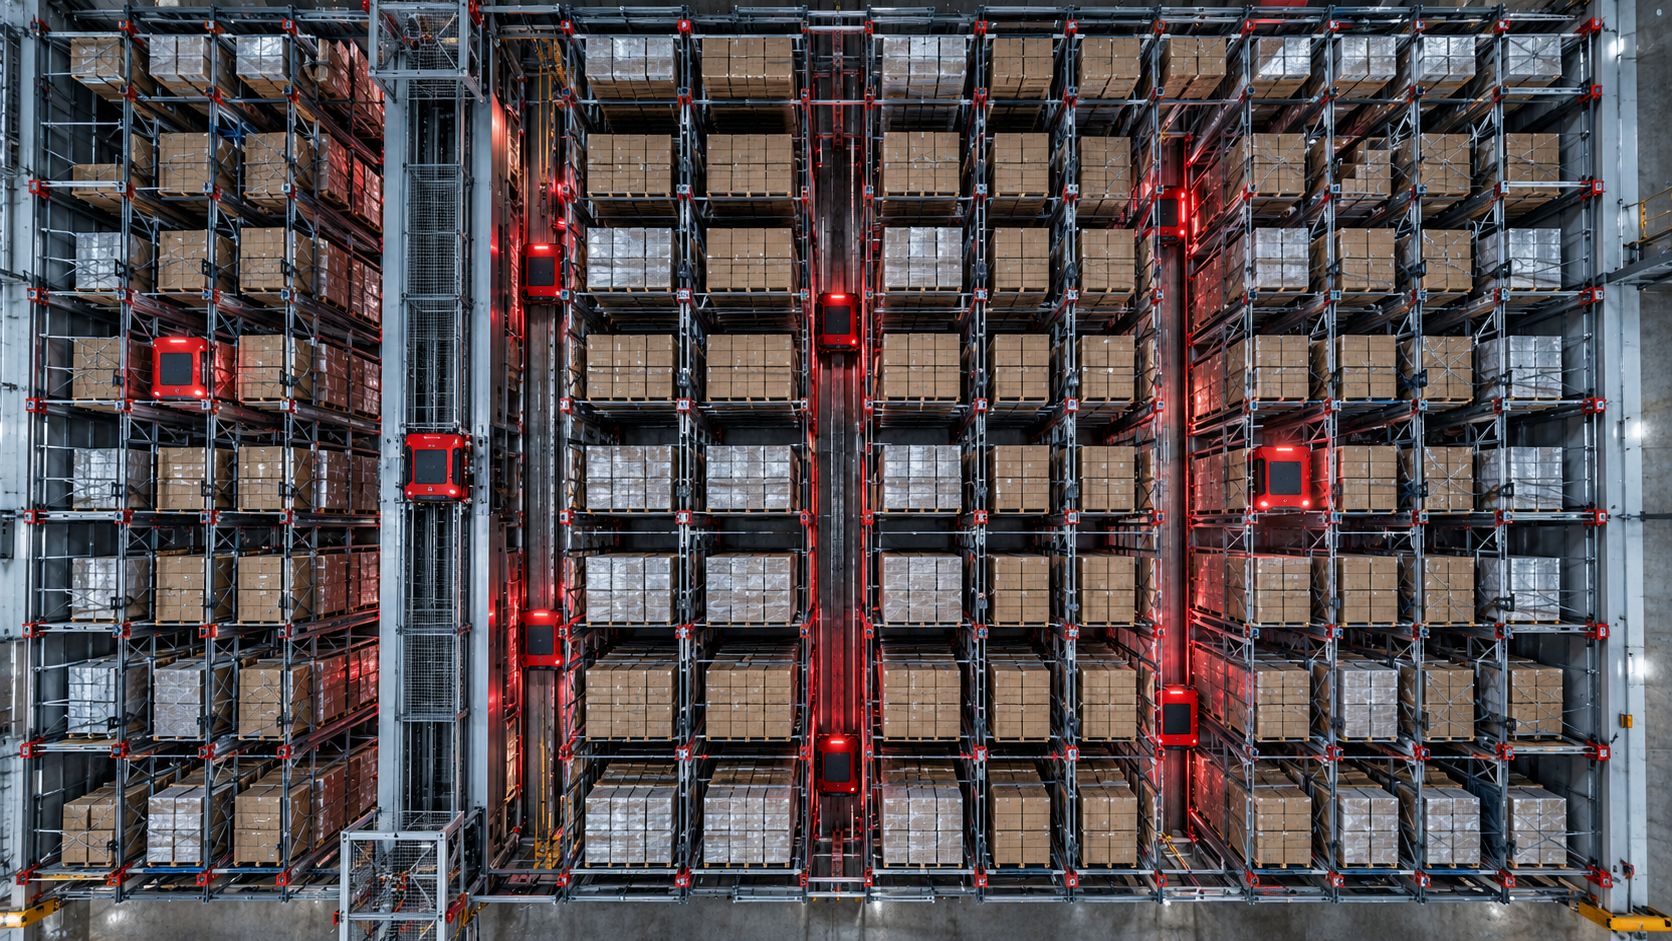
Die wichtigsten Arten der Lagerautomatisierung, geordnet nach dem, was sie bewegen
Anbieterkategorien sind nach Marken geordnet. Einkäufer sollten nach Ladeeinheit ordnen. Entscheidend ist, was die Maschine handhabt, wo sie physisch steht und welchen Engpass sie beseitigt. Ordnen Sie den Markt so, und der Vergleich wird schnell ehrlich.
Transport- und Sortiertechnik
- Fördertechnik und Sortierung: Kartons und Behälter auf festen Wegen, meist auf Bodenniveau oder auf einer Bühne. Entlastet von manuellen Wegen und Konsolidierungsarbeit. Vergleichen Sie den Durchsatz in Einheiten pro Stunde, die minimalen Artikelabmessungen und die Ausschleusgenauigkeit.
- AGV und AMR: Paletten, Wagen und Behälter, die von Punkt zu Punkt über die Fläche bewegt werden. Entlastet von Stapler- und Laufarbeit, nicht bei der Lagerdichte. Vergleichen Sie die Nutzlast in kg, das Navigationsverfahren und die Positioniertoleranz in mm an der Abgabestelle.
Lager- und Bereitstellungstechnik
- Vertikale Liftsysteme und Karussells: Kleinteile, die an einen festen Bedienplatz geliefert werden. Spart Grundfläche für Langsamdreher. Vergleichen Sie Tablarnutzlast, Spielzeit und Ergonomie am Entnahmeplatz.
- AS/RS mit Regalbediengerät: Ladeeinheiten in der Höhe, ein Regalbediengerät pro Gasse. Nutzt ungenutzte Höhe in hohen Gebäuden. Vergleichen Sie Hubhöhe, Gassenzahl und Leistung im Doppelspiel.
- Shuttle-Systeme im Regal: Paletten-Shuttles, Behälter-Shuttles und Heber, die innerhalb des Regalrasters selbst arbeiten. Sie entlasten Gassenzahl und Durchsatzgrenzen zugleich, weshalb automatische Lager- und Bereitstellungssysteme dieser Bauart Projekte mit tiefen Kanälen dominieren. Vergleichen Sie Kanaltiefe in Metern, Nutzlast in kg und Heberspiele pro Stunde.
Kommissionier- und Handhabungsrobotik
- Kommissionierunterstützung: Pick-by-Light, Pick-by-Voice und RF-Scannen. Verbessert Genauigkeit und verringert den Schulungsaufwand, ohne den Materialfluss zu ändern.
- Roboterarme: Palettieren, Depalettieren und Einzelstückkommissionierung. Entlastet von repetitivem Heben. Vergleichen Sie Reichweite, Greiferspektrum und Picks pro Stunde je Artikelprofil.
Die Softwareebene, die in keiner Ausrüstungsliste steht
Ausrüstungslisten bepreisen Stahl, Motoren und Steuerungen. Selten bepreisen sie die Logik, die entscheidet, was sich als Nächstes bewegt – und genau dort wird Durchsatz tatsächlich gewonnen oder verloren.
Welche Ebene welche Entscheidung verantwortet
Das WMS verantwortet Bestandsstatus und Auftragsdaten: was Sie haben, wo es liegt, was der Kunde bestellt hat. Das WES verantwortet Arbeitsreihenfolge und Freigabe und entscheidet, welche Aufträge in welcher Welle und mit welcher Priorität ins System gehen. Das WCS verantwortet die Echtzeitsteuerung der Geräte und kommuniziert im Millisekundenbereich mit Shuttles, Hebern und Fördertechnik. Die Abgrenzungen sind wichtig; unsere Gegenüberstellung von Lagersteuerungssystem, WMS und WES zeigt, wo jede Entscheidung angesiedelt sein sollte.
Warum Leistungsziele an der Software scheitern, nicht am Stahl
Nicht aufeinander abgestimmte Ebenen sind der häufigste Grund, warum eine installierte Anlage ihre angebotene Leistung nie erreicht. Ein WMS, das Arbeit in der Reihenfolge der Lagerplätze freigibt, ohne Glättung durch ein WES, erzeugt Konflikte an den Hebern, die keine Hardware auffangen kann. Bei Systemen im Regal ist das WCS ausschlaggebend: Heberreihenfolge, Shuttle-Zuteilung und Pufferlogik bestimmen die erreichbaren Spiele pro Stunde, nicht das Datenblatt.
Was Sie einen Anbieter zur Steuerungslogik fragen sollten
Fragen Sie, wer die Zuteilung verantwortet, ob die Reihenfolgebildung konfigurierbar ist, wie das WCS mit einem blockierten Puffer umgeht und welche Integrationsstandards gelten.
Arten der Lagerautomatisierung im Vergleich: Lagerdichte, Durchsatz und Flexibilität
Lesen Sie diese Tabelle spaltenweise, nicht zeilenweise. Keine einzelne Technologie gewinnt auf allen drei Achsen. Vergleichen Sie die Arten der Lagerautomatisierung daher anhand des Engpasses, der Ihren Standort tatsächlich begrenzt: Volumen, Auftragsrate oder die Wahrscheinlichkeit, dass sich Ihr Artikelprofil ändert.
| Kategorie | Typische Ladeeinheit | Wirkung auf die Lagerdichte | Durchsatzprofil | Layoutflexibilität | Am besten geeignet für |
|---|---|---|---|---|---|
| Fördertechnik und Sortierung | Kartons, Behälter, Polybeutel | Neutral bis negativ (verbraucht Fläche) | Hoch und gleichmäßig, feste Wege | Nach der Installation gering | Stabile Flüsse mit hohem Volumen |
| AGV-/AMR-Flotten | Behälter, Kartons, Paletten | Neutral; Gassen bleiben begehbar | Skaliert mit der Flottengröße | Hoch | Bestandsgebäude, unsichere Volumina |
| Vertikale Liftsysteme und Karussells | Kleinteile, Tablare | Hoch auf kleiner Grundfläche | Moderat pro Einheit | Mittel | Langsam drehende Kleinteile |
| AS/RS mit Regalbediengerät | Paletten, Behälter | Hoch, ein Regalbediengerät pro Gasse | Fest pro Gasse | Gering | Tiefe Pufferlagerung |
| Paletten-Shuttle-Systeme | Paletten | Sehr hoch, mehrfachtiefe Kanäle | Von der Gassenzahl entkoppelt | Mittel, modular | Hoher Palettendurchsatz bei hoher Dichte |
| Behälter-Shuttle-Systeme | Behälter, Kartons | Sehr hoch, mehrstöckiges Raster | Hoch, parallel über alle Ebenen | Mittel, modular | Ware-zur-Person-Kommissionierung |
Das bemerkenswerte Muster: Lagerdichte und Durchsatz stehen nur dann im Konflikt, wenn eine Maschine eine Gasse bedient. Shuttle-Architekturen lösen diese Kopplung, indem sie die Zahl der Fahrzeuge im Regal vervielfachen. Deshalb punkten sie in beiden Spalten, während Systeme mit festen Wegen das eine gegen das andere tauschen.
Systeme im Regal versus Roboter auf der Fläche: Wo sich Lagerdichte und Durchsatz tatsächlich unterscheiden
Beide Architekturen bewegen dieselben Paletten und Behälter. Sie unterscheiden sich darin, wo die Maschine arbeitet – und diese eine bauliche Tatsache treibt Raumnutzung und dauerhaft erreichbare Spiele pro Stunde in entgegengesetzte Richtungen.
Gassenbreite als versteckter Kostenfaktor der Lagerdichte
Eine Flotte auf der Fläche benötigt befahrbare Gassen, Wendeflächen an den Enden der Strecken sowie Lade- oder Parkflächen irgendwo auf der Grundfläche. All das ist Volumen ohne Lagerfunktion, für das Sie Miete und Kühlung bezahlen. Einfachtiefe Regale, die von AMR oder AGV bedient werden, stoßen daher bei einem vorhersehbaren Verhältnis von Lager- zu Bodenfläche an ihre Grenze. Paletten-Shuttle-Systeme im Regal nehmen die Gasse aus der Gleichung, indem sie Kanäle mehrfachtief anlegen und das Shuttle in den Kanal schicken statt ein Fahrzeug durch einen Korridor. Das zurückgewonnene Volumen ist genau das Volumen, das zuvor die Gasse belegte.
Wie der Durchsatz in jeder Architektur skaliert
Flotten auf der Fläche skalieren durch zusätzliche Fahrzeuge, die irgendwann dieselben Gassen und Kreuzungen verstopfen, sodass jeder weitere Roboter weniger bringt. Systeme im Regal entkoppeln horizontale und vertikale Bewegungen: Shuttles übernehmen die Fahrt im Kanal, Heber den Ebenenwechsel, und die Kapazität wächst durch zusätzliche Shuttles pro Ebene oder zusätzliche Heber an der Stirnseite. Der Durchsatz skaliert, ohne mehr Fläche zu beanspruchen.
Verhalten im Tiefkühl- und Hochregallager
Unter dem Gefrierpunkt setzen Batterieleistung, Kondensation und Sensorzuverlässigkeit Flotten auf der Fläche zu. Technik im Regal fährt auf Schienen mit weniger exponierten Variablen und erreicht in Hochregalhöhen Ebenen, die kein Gegengewichtsstapler sicher bedienen kann.
Wann Fördertechnik, mobile Roboter oder ein einfaches Palettenregal die bessere Wahl sind
Automatisierung im Regal belohnt Tiefe, Wiederholbarkeit und Volumen. Betriebe, denen alle drei fehlen, bezahlen für Fähigkeiten, die sie nie nutzen. Ein Anbieter, der die Bedingungen nicht benennen kann, unter denen seine eigene Technologie unterlegen ist, verdient kein Vertrauen bei einem Investitionsantrag.
Geringes Volumen, hohe Artikelvielfalt
Zehntausende Artikel mit jeweils wenigen Einheiten ergeben flache, zersplitterte Bestände. Lagerung in tiefen Kanälen braucht eine homogene Bestandstiefe, um sich zu amortisieren. Ein Palettenregal mit Kommissionierwagen oder eine Ware-zur-Person-Zelle nur für die Schnelldreher schlägt ein Gesamtsystem bei den Kosten pro Auftragsposition in der Regel. Schwankende Kartonabmessungen verschärfen das, denn feste Ladeprofile und Normen für Palettenabmessungen setzen eine gleichbleibende Grundfläche voraus.
Kurze Mietdauer und unsicheres Wachstum
Bei einem Mietvertrag unter drei Jahren oder in einem Gebäude, das voraussichtlich aufgegeben wird, gewinnen mobile Roboter, weil sie mit Ihnen umziehen und schrittweise skalieren statt in einer einzigen Investition. Eine lichte Höhe unter etwa 8 Metern beseitigt zudem den vertikalen Vorteil, der die Wirtschaftlichkeit von Systemen im Regal begründet.
Fester Punkt-zu-Punkt-Fluss
Wo Ware mit gleichmäßigem Volumen zwischen zwei festen Punkten fließt, bleibt Fördertechnik günstiger, einfacher und leichter zu warten. Automatisieren Sie nicht die Lagerung, um ein Transportproblem zu lösen.
Was jede Stufe kostet, was sie zurückgibt und welcher Prozess zuerst automatisiert werden sollte
Mit jeder Stufe steigt die Kapitalintensität schneller als die Personaleinsparung. Mechanisiertes Handling wird pro Meter gekauft. Shuttle- und Hebersysteme werden pro Gasse, pro Ebene und pro Durchsatzziel gekauft, sodass das Angebot mit Ihrer Spitzenstunde skaliert, nicht mit Ihrer Grundfläche. Die sinnvolle Frage ist nicht, was ein System kostet, sondern was Ihnen jede zusätzliche Stufe an Kartons pro Stunde und Palettenstellplätzen pro Quadratmeter bringt.
Kostentreiber, die Einkäufer unterschätzen
Die Technik ist oft der planbare Teil. Bauarbeiten, Toleranzen für die Bodenebenheit, Erdbebenaussteifung, Regalsprinkler nach den einschlägigen NFPA-Lagernormen, Energieverteilung, Integration in Ihr bestehendes Hostsystem und das Zeitfenster für die Inbetriebnahme liegen alle außerhalb des Maschinenpreises. Die Inbetriebnahmezeit verdient besondere Aufmerksamkeit, denn die Wochen, in denen Ihr Gebäude mit Teilkapazität läuft, sind reale Kosten, die selten im Modell auftauchen.
Kompromisse, die Sie auf höheren Stufen eingehen
Höhere Stufen tauschen Flexibilität gegen Leistung. Feste Infrastruktur setzt ein stabiles Artikelprofil und ein stabiles Spektrum an Kartonabmessungen voraus. Heber und Übergabepunkte bündeln Risiken, sodass Redundanz zur Konstruktionsentscheidung wird statt zur Option. Zudem brauchen Sie Wartungskompetenz vor Ort, nicht einen Servicevertrag mit zwei Tagen Reaktionszeit.
Welcher Prozess zuerst automatisiert werden sollte
Automatisieren Sie das höchste wiederholbare Volumen mit der stärksten Personalabhängigkeit: meist Einlagerung, Puffern und Sequenzieren oder den Nachschub zu den Kommissionierplätzen. Weisen Sie die Tragfähigkeit der Datenebene nach, bevor Sie Stahl hinzufügen, und gehen Sie den Business Case für die Automatisierung auf Basis gemessener Volumina an.
Häufige Fragen zu Arten der Lagerautomatisierung
1. Was ist der Unterschied zwischen einem teilautomatisierten und einem vollautomatisierten Lager?
Ein teilautomatisiertes Lager hält Menschen im Bewegungsablauf, während Technik bei der Kommissionierung oder beim Transport unterstützt. Ein vollautomatisiertes Lager nimmt die Bediener vollständig aus dem Ein- und Auslagerungszyklus, sodass Software jede Bewegung entscheidet und Ausnahmen durch Eingriffe statt durch Routinearbeit behandelt werden.
2. Ist ein AS/RS dasselbe wie Lagerautomatisierung?
Nein. Ein automatisches Lagersystem ist eine Kategorie innerhalb der Lagerautomatisierung und betrifft speziell Ein- und Auslagerung. Fördertechnik, Sortierung, Palettierung, Print-and-Apply-Etikettierung und mobile Roboter sind ebenfalls Automatisierung, und die meisten Standorte betreiben mehrere Kategorien parallel statt nur einer.
3. Welche Art der Automatisierung bietet die höchste Lagerdichte?
Systeme im Regal, weil das Fördermittel innerhalb des Regalrasters fährt, statt Gassen für ein Fahrzeug oder einen Bediener zu benötigen. Mehrfachtiefe Shuttle-Lagerung mit Hebern wandelt Gassenfläche in Paletten- oder Behälterstellplätze um – das kann bodengebundene Technik nicht erreichen.
4. Brauche ich ein WMS, bevor ich Automatisierungstechnik kaufe?
Sie benötigen vor dem Kauf genaue Bestandsdaten und definierte Prozesse, was in der Regel ein funktionierendes WMS bedeutet. Automatisierung auf Basis unzuverlässiger Bestandsdaten bewegt Fehler nur schneller. Stellen Sie sicher, dass Ihre Datenebene solide ist, und spezifizieren Sie dann die Technik darum herum.
Die Stufe wählen, die zu Ihrem Volumen passt – nicht zum Markthype
Die Systematik in diesem Beitrag ordnet Automatisierung auf zwei Arten: nach Stufe, von mechanisiertem Handling bis zum mannlosen Betrieb, und nach dem, was die Technik tatsächlich bewegt – Paletten, Behälter, Kartons oder kommissionierte Einheiten. Diese beiden Achsen genügen, um nahezu jedes System einzuordnen, das Ihnen ein Anbieter zeigt, und sie machen deutlich, dass die meisten Angebote nicht auf derselben Dimension konkurrieren. Eine Förderschleife, eine Flotte mobiler Roboter und ein Shuttle-System im Regal lösen unterschiedliche Probleme, und die Softwareebene entscheidet, ob eines davon wie spezifiziert arbeitet, sobald reale Auftragsprofile darauf treffen.
Die Entscheidungsregel ändert sich nicht mit dem Technologiezyklus. Stimmen Sie die Automatisierungsstufe auf drei Dinge ab: wie stabil Ihr Volumen ist, wie stark Ihre Raumknappheit drückt und welchen Durchsatz Sie in der Spitze benötigen statt an einem durchschnittlichen Tag. Schwankt das Volumen unvorhersehbar und hat Ihr Gebäude Wachstumsreserven, ist eine niedrigere Stufe mit mehr personeller Flexibilität finanziell meist die bessere Antwort. Sind Sie räumlich eingeschränkt, haben eine gleichbleibende Artikelgeschwindigkeit und streben einen Durchsatz an, den manuelle Abläufe nicht halten können, verdienen dichte Systeme im Regal ihr Kapital. Stabilität und Engpass, nicht Ehrgeiz, bestimmen die Obergrenze.
Das ehrliche Fazit fällt manchmal kleiner aus, als ein Anbieter es gern verkaufen würde. Viele Betriebe sind besser bedient, wenn sie zuerst Lagerplatzvergabe, Nachschubdisziplin und Bestandsgenauigkeit in Ordnung bringen, bevor sie etwas kaufen, und viele andere benötigen einen automatisierten Prozess statt der Umstellung eines ganzen Standorts. Automatisierung verstärkt jede Prozesslogik, die sie erhält – auch die schlechte. Ein System richtig zu dimensionieren, ist günstiger, als die Lücke im zweiten Jahr zu entdecken.
Wenn Sie Durchsatzziele, Paletten- oder Behältervolumina und eine Gebäudegrundfläche als Rahmen haben, senden Sie diese Zahlen an das Engineering von HWArobotics – wir führen auf dieser Grundlage ein Auslegungsgespräch mit Ihnen. Sie erhalten eine Einschätzung, welche Stufe passt, einschließlich der Argumente dafür, darunter zu bleiben.