


Was die Vorteile der Lagerautomatisierung tatsächlich ausmachen
Automatisierung verändert fünf messbare Kennzahlen: Personalstunden pro Auftragsposition, Spitzendurchsatz, Stellplätze pro Quadratmeter, Bestandsgenauigkeit und meldepflichtige Arbeitsunfälle. Jede dieser Kennzahlen verändert sich durch einen bestimmten Mechanismus, und jeder Mechanismus bringt eine Einschränkung mit sich. Die Gewinne konzentrieren sich dort, wo das Volumen hoch und stabil ist, und schwinden rasch, wo Auftragsprofile sprunghaft oder saisonal schwanken.
Welche Gewinne sind ab dem ersten Tag messbar?
Zwei: Stellplätze pro Quadratmeter und Durchsatzgrenze. Die Lagerdichte entsteht durch den Wegfall von Gassen – statt einer Gasse für je zwei Palettenreihen bedient eine Gasse einen Kanal, der viele Paletten tief ist – und durch den Bau in die Höhe, so weit Heber und Regalkonstruktion es zulassen. Der Durchsatz ist eine Spezifikation, gegen die Sie abnehmen. Beides ist Geometrie und Hardware und bei der Übergabe überprüfbar.
Welche Gewinne zeigen sich erst nach 12 bis 24 Monaten?
Personalstunden pro Auftragsposition, Bestandsgenauigkeit und Arbeitssicherheit. Personaleinsparungen setzen stabile Prozessdisziplin rund um das System voraus. Die Genauigkeit steigt, weil jede Bewegung eine bestätigte Transaktion ist statt eines Tastendrucks. Die Sicherheit steigt, weil niemand mehr unter schwebender Last arbeitet; vergleichen Sie jedoch mit veröffentlichten Unfallstatistiken aus der Lagerlogistik, statt einen Prozentsatz anzunehmen.
Warum dasselbe System in zwei Gebäuden unterschiedliche Ergebnisse liefert
Die Streuung der Artikelgängigkeit, Rampenpläne, Hallenhöhe und die Positionstiefe der Aufträge verschieben das Ergebnis. Welche Vorteile der Lagerautomatisierung Sie tatsächlich realisieren, hängt davon ab, welche dieser Einschränkungen zuerst greift. Deshalb sollten Sie vor der Spezifikation verstehen, was Lagerautomatisierung tatsächlich umfasst.
Personaleinsparungen: Welche Stunden wegfallen und welche sich verlagern
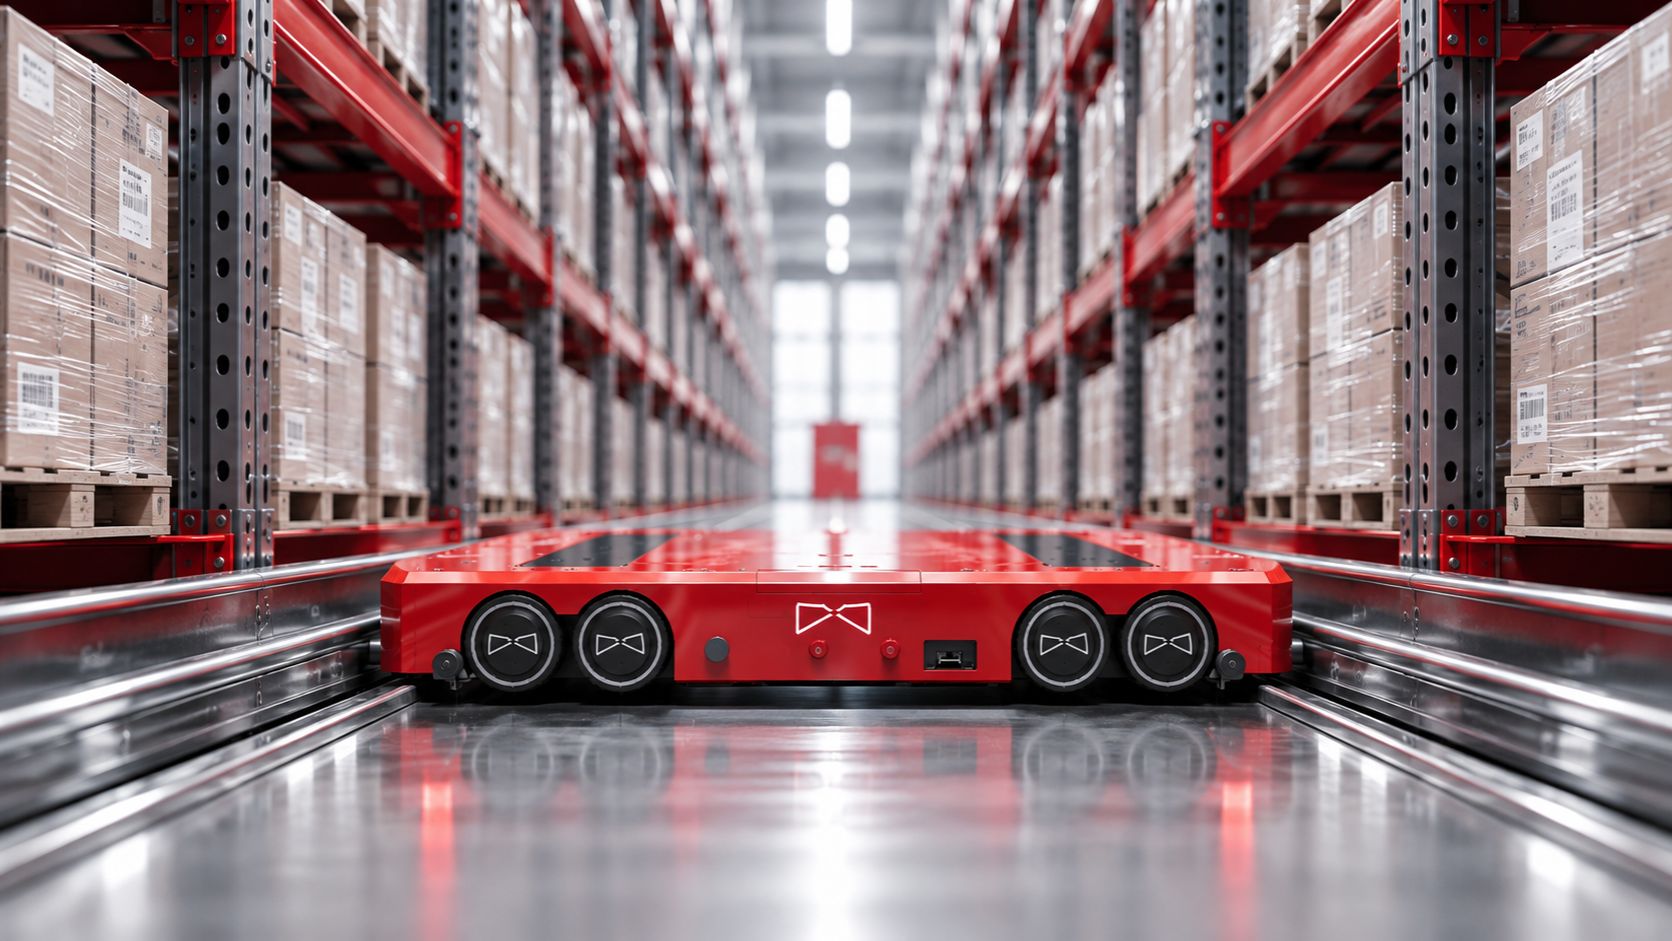
Die Personaleinsparungen, die Lagerbetreibern versprochen werden, entstehen fast nie dadurch, dass Mitarbeiter schneller kommissionieren. Sie entstehen durch den Wegfall der Wege. In einem konventionellen Mann-zur-Ware-Betrieb beanspruchen Wege- und Suchzeiten regelmäßig den Großteil einer Kommissionierschicht, weshalb Wegzeitstudien in der Kommissionierung sie durchweg als größten einzelnen Kostenblock ausweisen. Automatisierung setzt an diesem Zeitblock an, nicht an Urteilsvermögen oder Geschicklichkeit der Mitarbeiter. Ein regalintegriertes Shuttle-System stellt Behälter oder Palette am Arbeitsplatz bereit, sodass dieselbe Person aufeinanderfolgende Bereitstellungen abarbeitet, statt zwischen jeder Position Wege in der Gasse zurückzulegen.
Welche Tätigkeiten die Automatisierung vollständig ersetzt
- Wege in der Gasse und Lagerplatzsuche zwischen Kommissionierpositionen
- Staplerfahrten für Einlagerung, Nachschub und Auslagerung im Lagerblock
- Doppeltes Handling am Bereitstellungspuffer, da die Ware einmal ins Lager und einmal heraus bewegt wird
- Manuelle Zykluszählungen aufgrund unsicherer Lagerplatzdaten
Welche Rollen Sie wieder hinzufügen müssen
- Instandhaltungstechniker in jeder Schicht, in der das System läuft
- Einen Steuerungs- bzw. WCS-Ingenieur, intern oder unter Vertrag
- Störungsbereitschaft in der Nachtschicht, denn eine unbeaufsichtigte Störung stoppt den Durchsatz
- Personal für Sonderfälle wie Staus, beschädigte Behälter und zurückgewiesene Ware
Was mit den Picks pro Mitarbeiterstunde geschieht
Die Kommissionierung am Arbeitsplatz steigert die Picks pro Mitarbeiterstunde deutlich, doch eingesparte Bruttostunden und tatsächlicher Personalabbau sind unterschiedliche Größen. Modellieren Sie beide, sonst rechnet sich der Business Case schön.
Durchsatz und Lagerdichte: die zwei Kennzahlen, über die es sich zu streiten lohnt
Jedes regalintegrierte System wird anhand zweier Kennzahlen gekauft: Paletten pro Stunde und Stellplätze pro Quadratmeter. Anbieter nennen beide jeweils im Bestwert, selten gleichzeitig, denn die Konfiguration, die den einen Wert maximiert, verschlechtert den anderen.
Was die Obergrenze bei Paletten pro Stunde bestimmt
Der Durchsatz wird durch die Ressource begrenzt, die zuerst ausgelastet ist. Ein Shuttle schließt ein Spiel in der Zeit ab, die es braucht, um zu einem Stellplatz zu fahren, die Palette aufzunehmen und zur Heber-Übergabestelle zurückzukehren. Anzahl der Shuttles multipliziert mit den Spielen pro Stunde ergibt also die horizontale Kapazität. Heber bestimmen die vertikale Kapazität, und in den meisten Layouts ist der Heber der Engpass, nicht das Shuttle. Prüfen Sie im Datenblatt die Spielzeit des Hebers unter Volllast und die Zahl der Heber je Gasse, und vergleichen Sie diesen Wert mit Ihrem Wareneingangs- plus Warenausgangsvolumen in der Spitzenstunde. Überwiegen Einzelspiele, weil Wareneingang und Versand zu unterschiedlichen Zeiten ihre Spitzen haben, sinkt der effektive Durchsatz gegenüber dem Doppelspielwert aus der Broschüre.
Kanaltiefe versus Zugriffszeit
Die Kanaltiefe in Metern bestimmt die Lagerdichte. Jeder zusätzliche Palettenstellplatz hinter der Stirnseite schafft Lagerkapazität, ohne eine Gasse hinzuzufügen. Deshalb bieten mehrfachtiefe Paletten-Shuttle-Regalsysteme weit mehr Stellplätze pro Quadratmeter als einfachtiefe Palettenregale. Der Preis ist die Zugriffszeit auf verdeckt gelagerte Paletten: Um Position acht in einem Kanal zu erreichen, fährt das Shuttle die gesamte Kanaltiefe ab, und steht hinter der Stirnseite der falsche Artikel, lagern Sie Paletten um, bevor Sie eine einzige kommissionieren.
Warum Lagerdichte und Durchsatz in entgegengesetzte Richtungen ziehen
Einfachtiefe Palettenregale bieten direkten Zugriff auf jeden Artikel und opfern dafür Fläche für Gassen. Mehrfachtiefe Lagerung mit hoher Lagerdichte gewinnt diese Fläche zurück, erfordert aber Disziplin bei der Belegung, idealerweise ein Artikel pro Kanal. Wenige Artikel mit hohem Volumen je Artikel sprechen für Tiefe. Breite, zersplitterte Sortimente nicht.
Bestandsgenauigkeit, Transparenz und mehr Arbeitssicherheit
Warum maschinell bestätigte Bewegungen manuelle Zählungen übertreffen
Die manuelle Kommissionierung hängt davon ab, dass ein Mitarbeiter ein Etikett liest, zu einem Lagerplatz geht und sich merkt, was er getan hat. Jeder dieser Schritte ist eine Stelle, an der Buchbestand und Realität auseinanderlaufen. Ein regalintegriertes Shuttle-System beseitigt sie. Die Steuerungsebene gibt eine Bewegung vor, das Shuttle führt sie in einem bekannten Kanal und auf bekannter Tiefe aus, und die Bewegung wird zurückgemeldet, bevor der nächste Auftrag freigegeben wird. Der Lagerplatz ist der Maschine bekannt statt nur dem Mitarbeiter. Die physische Grundlage dieser Sicherheit ist eine Positioniergenauigkeit im Millimeterbereich – eng genug, dass eine Ein- oder Auslagerung entweder sauber abgeschlossen wird oder eine Störung meldet, statt unbemerkt auf dem falschen Platz zu landen.
Wie sich der Aufwand für Zykluszählungen verändert
Wenn jede Bewegung bestätigt ist, verlagert sich die Inventur von der Prüfung des Gesamtbestands auf die Kontrolle von Ausnahmen und Schäden. Teams, die bisher Vollinventuren durchgeführt haben, gehen zu Stichproben über – daraus stammt der größte Teil der Personaleinsparung bei Bestandsgenauigkeit und Zykluszählung.
Die Sicherheitsrisiken, die Automatisierung erzeugt
Begegnungen zwischen Staplern und Fußgängern nehmen stark ab, und niemand hantiert mehr mit Lasten jenseits zumutbarer Gewichtsgrenzen. Im Gegenzug entstehen neue Gefährdungen: Wartungszugänge innerhalb einer laufenden Anlage, strikte Disziplin beim Lockout-Tagout (LOTO) und Techniker, die zwischen den Regalebenen in der Höhe arbeiten. Automatisierung verlagert das Risiko auf eine kleinere, geschulte Gruppe. Sie beseitigt es nicht.
Spitzenlasten, Wachstum und Betriebskosten
Aussagen zu Skalierbarkeit, Ausfallsicherheit und Betriebskosten lassen sich alle auf einen Mechanismus zurückführen: Automatisierte Kapazität ist fix, menschliche Kapazität ist elastisch. Dieser eine Unterschied erklärt die meisten Vorteile der Automatisierung, von denen Betriebsleiter hören – und die meisten Enttäuschungen.
Wie Spitzenkapazität nach der Inbetriebnahme ergänzt wird
Regalintegrierte Systeme wachsen in Einheiten, nicht durch Neubau. Zusätzliche Shuttles auf bestehenden Regalebenen oder ein zweiter Heber in einer stark ausgelasteten Gasse steigern den Durchsatz innerhalb der vorhandenen Anlage, mit einer Inbetriebnahme, die in Tagen statt in einem Neubauprogramm gemessen wird. Lagerkapazität und Durchsatz skalieren unabhängig voneinander. Deshalb ist die Auslegung auf die Spitze statt auf den Durchschnitt eine Planungs- und keine Beschaffungsentscheidung.
Warum eine feste Obergrenze zwei Seiten hat
Spitzenvolumen werden aufgefangen, ohne Saisonkräfte einstellen, einarbeiten oder schulen zu müssen. Übersteigt die Nachfrage jedoch die ausgelegte Palettenleistung pro Stunde, bringen Überstunden nichts. Die Grenze ist physisch, daher müssen Spitzenprofile ehrlich modelliert werden, bevor Verträge unterschrieben werden.
Energie und mannloser Betrieb
Heber mit Rekuperationsbremsung speisen beim Absenken Energie zurück, und Shuttles arbeiten ohne Beleuchtung sowie in gekühlten oder tiefgekühlten Bereichen. Stabile Spielzeiten erlauben zudem spätere Auftragsannahmeschlüsse, ohne das Lieferversprechen zu gefährden.
Vorteil, Mechanismus, Messgröße, Kosten
Prüfen Sie jede bisher genannte Aussage anhand des Mechanismus, der sie erzeugt, der Kennzahl, die sie belegt, und der Kostenposition, die sie verursacht.
| Vorteil | Wodurch er entsteht | Wie er gemessen wird | Was er Sie kostet |
|---|---|---|---|
| Personalstunden | Shuttles ersetzen Wege- und Suchzeiten | Kommissionierstunden pro 1.000 Positionen | Techniker in der Schicht, Schulungszeit |
| Durchsatz | Parallele Shuttles plus Heberspiele | Kartons oder Behälter pro Stunde, dauerhaft | Mehr Shuttles, mehr Heber, mehr CAPEX |
| Lagerdichte | Tiefe Kanäle, schmale Gassen, volle Höhe | Paletten pro Quadratmeter | Geringere Selektivität in tiefen Kanälen |
| Bestandsgenauigkeit | Lagerplatz bei jeder Bewegung bestätigt | Inventurdifferenz in Prozent | Stunden für die WMS-Integration |
| Arbeitssicherheit | Personen von bewegten Lasten getrennt | Meldepflichtige Unfälle pro 200.000 Stunden | Schutzeinrichtungen, Verriegelungen, Freigabeverfahren |
| Flexibilität bei Spitzen | Shuttles ergänzen ohne Umbau des Regals | Leistung am Spitzentag gegenüber Basis | Ungenutzte Anlagen außerhalb der Spitzen |
| Energie | Rekuperation, unbeleuchtete Gassen | kWh pro umgeschlagenem Behälter | Höhere Anschlussleistung bei Inbetriebnahme |
Lesen Sie zuerst die rechte Spalte. Jeder Vorteil wandelt variable Kosten in Fixkosten um – vertretbar nur bei einem Volumen, das sich prognostizieren lässt.
Die Zielkonflikte, die in Vorteilslisten fehlen
Jede ehrliche Betrachtung der Vor- und Nachteile automatisierter Lager muss berücksichtigen, worauf Sie verzichten. Die Vorteile sind real. Die Einschränkungen ebenso, und die meisten zeigen sich erst nach Unterzeichnung der Bestellung.
Wohin das Kapital tatsächlich fließt
- Stahl, nicht Roboter. Regalkonstruktion, Verankerung, Korrektur der Bodenebenheit und Brandschutz beanspruchen häufig mehr Budget als die Shuttles selbst.
- Integrationsaufwand. WMS-Anbindung, Tests und Inbetriebnahme vor Ort sind Projektkosten, keine Anlagenkosten, und sie wachsen mit der Komplexität Ihres Auftragsprofils, nicht mit der Zahl der Regalfelder.
- Amortisationszeit. Die meisten regalintegrierten Projekte amortisieren sich über Jahre, nicht über Quartale. Unsere Analyse zum ROI der Lagerautomatisierung zeigt, wie Sie das sauber modellieren.
Was den Business Case kippen lässt
- Änderungen nach der Inbetriebnahme sind teuer. Ist der Stahl erst montiert und verankert, wird das Verlegen von Gassen oder das Ändern des Feldrasters zur Baumaßnahme.
- Abhängigkeit vom Heber. Ein Heberausfall schneidet Ebenen ab. Redundante Heber kosten Geld; wer darauf verzichtet, bündelt das Risiko in einem einzigen Punkt.
- Abhängigkeit von der Software. Der Durchsatz entsteht in der Steuerungsebene. Eine schwache Lagersteuerung (WCS) verschenkt gute Mechanik.
- Servicereaktion. Ersatzteilstandort und Reaktionszeit der Techniker bestimmen die tatsächliche Verfügbarkeit, nicht die veröffentlichte MTBF.
- Störungen im laufenden Betrieb. Eine Inbetriebnahme im laufenden Betrieb kostet Kommissionierstunden.
- Problematische Artikel. Übergroße, instabile und sehr langsam drehende Ware rechtfertigt ihren automatisierten Stellplatz nur selten.
Wann konventionelle Regalanlagen die richtige Antwort sind
- Geringer Tagesdurchsatz, den die manuelle Kommissionierung bereits bewältigt.
- Stark schwankende Ladungsabmessungen ohne stabile Grundfläche.
- Kurze Mietverträge oder unsichere Standortperspektive.
- 3PL-Standorte mit unvorhersehbarem Kundenmix und häufigem Vertragswechsel.
 Fragen, die Betriebsleiter vor der Unterschrift stellen
1. Wann amortisiert sich die Automatisierung?
Die Amortisation hängt von Schichtmodell, lokalem Lohnniveau, Gebäudekosten pro Quadratmeter und dem Anteil des Jahres ab, in dem das System nahe der Auslegungskapazität läuft. Ein Dreischichtbetrieb in einer Region mit hohen Mieten amortisiert sich weit schneller als ein Einschichtstandort mit günstigem Grund. Rechnen Sie mit Ihrer eigenen Lohnentwicklung, nicht mit einem Anbieterdurchschnitt.
2. Bedeutet Automatisierung Entlassungen?
Nicht zwangsläufig. Die meisten Betriebe setzen Kommissionierer in Nachschub, Sonderfallbearbeitung und Instandhaltung ein und fangen anschließend Wachstum ohne Neueinstellungen auf. Entlassungen gibt es dort, wo die Volumen stagnieren und die Personaldecke bereits knapp ist.
3. Ab welchem Durchsatz lohnt sich regalintegrierte Automatisierung statt Staplerbetrieb?
Betrachten Sie die Palettenbewegungen pro Stunde in der Spitze, die Bestandstiefe je Artikel und die Zahl der Gassen, die Stapler heute benötigen. Wenn Wegzeiten dominieren und Gassen mehr Fläche beanspruchen als die Ware, verschiebt sich die Rechnung.
4. Lässt sich das System nach der Inbetriebnahme erweitern?
Ja, wenn Steuerungsarchitektur und Heberkapazität mit ausreichend Reserve spezifiziert wurden. Diese Reserve nachträglich nachzurüsten, kostet mehr, als sie von Anfang an einzuplanen.
Entscheiden Sie nach Zahlen, nicht nach Listen
Automatisierung verdient ihr Kapital, wenn der Mechanismus hinter jedem Vorteil zu Ihrem Volumenprofil, Ihrer Artikelzahl, den Auftragspositionen pro Pick und dem Gebäude passt, das Sie tatsächlich nutzen. Fehlt diese Übereinstimmung, liefert dasselbe System langsamere Spiele, festliegende Bestände und eine Amortisation, die sich immer weiter verschiebt. Keine Vorteilsliste sagt Ihnen, welcher Fall bei Ihnen vorliegt. Ihre eigenen Zahlen schon.
Bevor Sie einen Anbietertermin wahrnehmen, füllen Sie die vier Spalten selbst aus: Vorteil, Mechanismus, Messgröße, Kosten. Tragen Sie reale Werte in jede Zeile ein, auch die unangenehmen. Hält der Business Case, kann HWArobotics Durchsatz und Lagerdichte anhand Ihres Auftragsprofils modellieren und zeigen, wo die Grenzen liegen.