


Quanto valgono davvero i vantaggi dell’automazione del magazzino
L’automazione incide su cinque indicatori misurabili: ore di manodopera per riga d’ordine, throughput di picco, posti di stoccaggio per metro quadrato, accuratezza dei dati di inventario e infortuni registrabili. Ognuno migliora grazie a un meccanismo specifico, e ogni meccanismo comporta un vincolo. I benefici si concentrano dove i volumi sono elevati e stabili, e si erodono rapidamente dove i profili d’ordine sono irregolari o stagionali.
Quali benefici sono misurabili dal primo giorno?
Due: i posti di stoccaggio per metro quadrato e il tetto di throughput. La densità deriva dall’eliminazione delle corsie, sostituendo una corsia ogni due file di pallet con una sola corsia che serve un canale profondo molti pallet, e dallo sviluppo in verticale fino all’altezza consentita dall’elevatore e dalla struttura della scaffalatura. Il throughput è una specifica rispetto alla quale si effettua il collaudo. Entrambi dipendono da geometria e hardware, verificabili alla consegna.
Quali benefici richiedono da 12 a 24 mesi per emergere?
Ore di manodopera per riga d’ordine, accuratezza dell’inventario e prestazioni di sicurezza. Il risparmio di manodopera richiede una disciplina di processo stabile attorno al sistema. L’accuratezza migliora perché ogni movimentazione è una transazione confermata e non una digitazione manuale. La sicurezza migliora perché le persone smettono di lavorare sotto carichi sospesi, anche se conviene confrontarsi con i dati pubblicati sugli infortuni nel magazzinaggio anziché presumere una percentuale.
Perché lo stesso sistema dà risultati diversi in due edifici
La dispersione delle rotazioni degli SKU, gli orari delle baie di carico, l’altezza utile e il numero di righe per ordine modificano tutti il risultato. I vantaggi dell’automazione del magazzino che si ottengono dipendono da quale di questi vincoli diventa limitante per primo; per questo è importante capire che cosa comprende davvero l’automazione del magazzino prima di redigere le specifiche.
Risparmio di manodopera: quali ore spariscono e quali si spostano
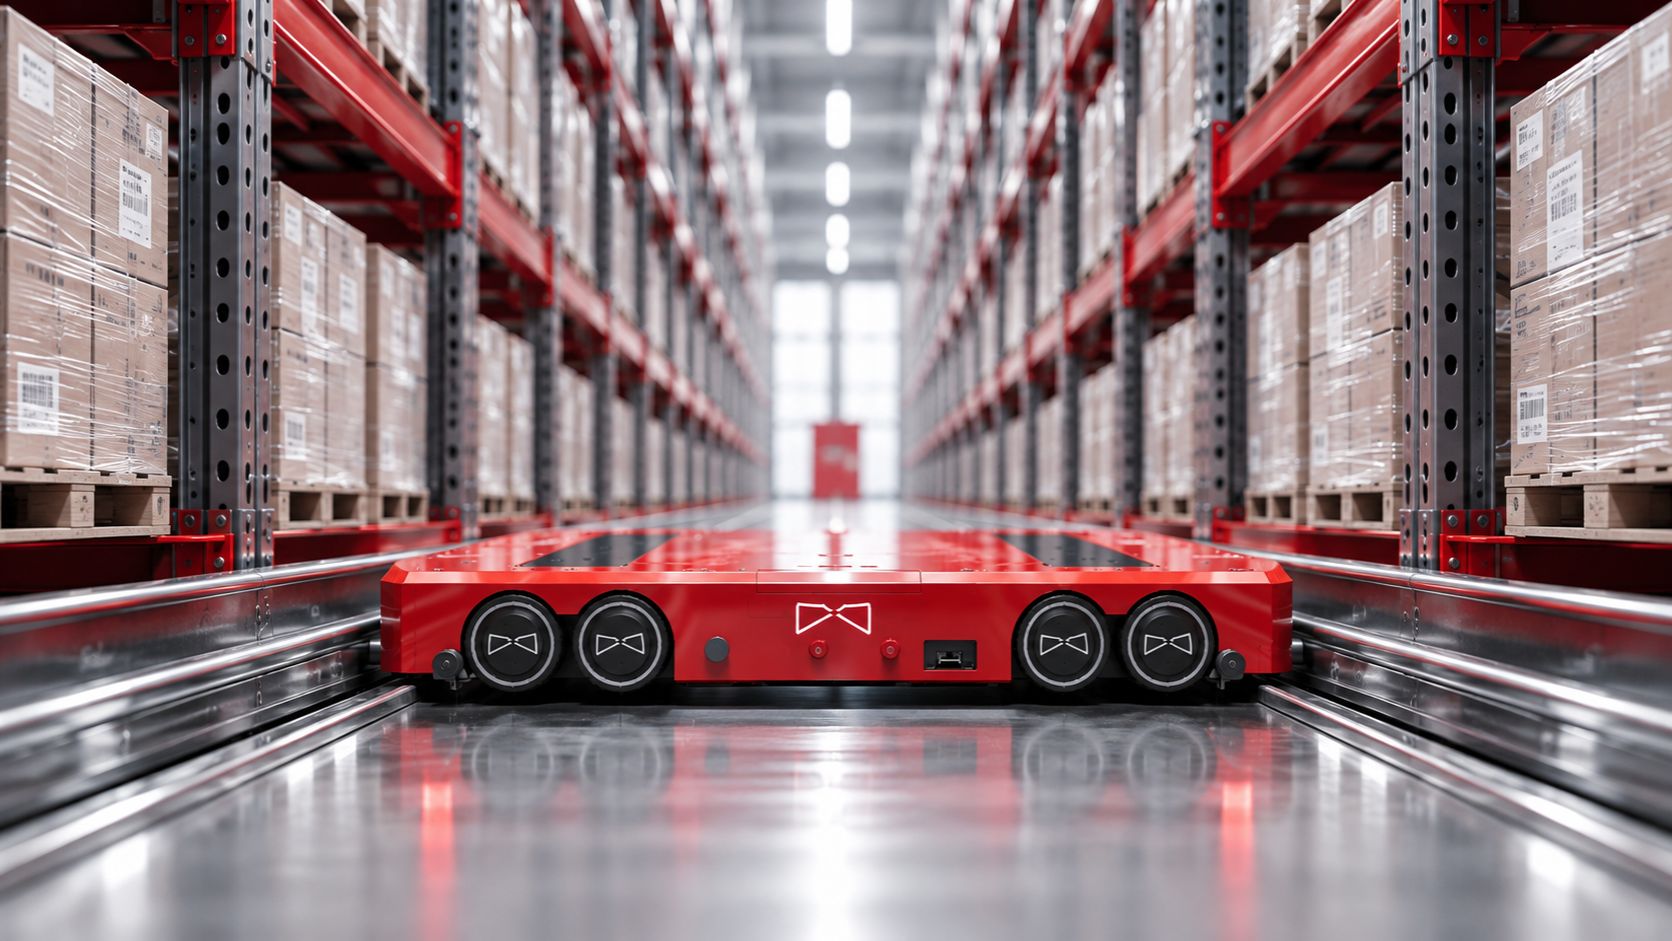
Il risparmio di manodopera promesso a chi acquista sistemi per il magazzino non deriva quasi mai da operatori che prelevano più velocemente. Deriva dall’eliminazione degli spostamenti a piedi. In un’operazione tradizionale operatore-alla-merce, percorrenza e ricerca assorbono abitualmente la maggior parte del turno di un addetto al picking; per questo gli studi sui tempi di percorrenza nel picking li indicano costantemente come la principale voce di costo. L’automazione interviene su quel blocco di tempo, non sul giudizio o sulla destrezza dell’operatore. Un sistema shuttle integrato nella scaffalatura presenta il contenitore o il pallet a una stazione, così la stessa persona gestisce presentazioni in sequenza invece di percorrere la corsia tra una riga e l’altra.
Quali attività l’automazione elimina del tutto
- Percorrenza in corsia e ricerca dell’ubicazione tra una riga di picking e l’altra
- Viaggi dei carrelli elevatori per stoccaggio, rifornimento e prelievo nel blocco di stoccaggio
- Doppia movimentazione nel buffer di appoggio, poiché la merce entra una volta nella griglia ed esce una volta
- Inventari a rotazione manuali dovuti all’incertezza sulle ubicazioni
Quali ruoli occorre reintrodurre
- Tecnici di manutenzione in ogni turno in cui il sistema è operativo
- Un ingegnere di automazione o WCS, interno o esterno a contratto
- Capacità di intervento nel turno notturno, perché un guasto non presidiato blocca il throughput
- Addetti alla gestione delle eccezioni per inceppamenti, contenitori danneggiati e merce respinta
Che cosa succede ai prelievi per ora-operatore
Il picking in stazione aumenta in modo sostanziale i prelievi per ora-operatore, ma le ore lorde eliminate e la riduzione netta dell’organico sono numeri diversi. Vanno modellati entrambi, altrimenti il business case si sopravvaluta.
Throughput e densità: i due numeri su cui vale la pena discutere
Ogni sistema integrato nella scaffalatura si acquista su due numeri: pallet all’ora e posti di stoccaggio per metro quadrato. I fornitori li dichiarano entrambi al rispettivo massimo, raramente in contemporanea, perché la configurazione che massimizza l’uno penalizza l’altro.
Che cosa fissa il tetto di pallet all’ora
Il throughput è limitato dalla risorsa che si satura per prima. Uno shuttle completa un ciclo nel tempo necessario a raggiungere una posizione, agganciare il pallet e tornare all’interfaccia con l’elevatore: il numero di shuttle moltiplicato per i cicli orari determina la capacità orizzontale. Gli elevatori determinano la capacità verticale e nella maggior parte dei layout il vincolo è l’elevatore, non lo shuttle. Verificate sulla scheda tecnica il tempo ciclo dell’elevatore a pieno carico e il numero di elevatori per corsia, poi confrontate quel valore con il volume di ingresso più uscita merci nell’ora di picco. Se prevalgono i cicli singoli perché ricevimento e spedizione hanno picchi in momenti diversi, il throughput effettivo scende rispetto al valore a doppio ciclo riportato in brochure.
Profondità del canale e tempo di prelievo
La profondità del canale in metri determina la densità. Ogni posizione pallet aggiuntiva dietro il fronte aggiunge capacità senza aggiungere corsie; per questo le scaffalature con pallet shuttle a canali profondi offrono molti più posti per metro quadrato rispetto alle scaffalature porta-pallet a profondità singola. Il prezzo è il tempo di prelievo dei pallet in fondo: raggiungere l’ottava posizione di un canale significa che lo shuttle percorre l’intera profondità e, se lo SKU dietro il fronte è sbagliato, occorre spostare pallet prima di prelevarne uno.
Perché densità e throughput tirano in direzioni opposte
Le scaffalature porta-pallet a profondità singola garantiscono accesso immediato a ogni SKU, ma per farlo consumano superficie in corsie. Lo stoccaggio ad alta densità a canali profondi recupera quella superficie ma richiede disciplina nella sequenza, idealmente uno SKU per canale. Pochi SKU con volumi elevati per SKU favoriscono la profondità. Assortimenti ampi e frammentati no.
Accuratezza, visibilità delle scorte e un pavimento più sicuro
Perché le movimentazioni confermate dalla macchina battono i conteggi manuali
Il picking manuale dipende da un operatore che legge un’etichetta, raggiunge un’ubicazione e ricorda che cosa ha fatto. Ciascuno di questi passaggi è un punto in cui dato registrato e realtà si separano. Un sistema shuttle integrato nella scaffalatura li elimina. Il livello di controllo emette una movimentazione, lo shuttle la esegue su un canale e una profondità noti e la conferma prima che venga rilasciato il compito successivo. L’ubicazione della merce diventa nota alla macchina, non all’operatore. La base fisica di questa affidabilità è una tolleranza di posizionamento misurata in millimetri, abbastanza stretta da far sì che un deposito o un prelievo vada a buon fine oppure vada in errore, anziché finire silenziosamente nella posizione sbagliata.
Che cosa cambia nel carico di lavoro degli inventari a rotazione
Quando ogni movimentazione è confermata, il conteggio passa dalla verifica dell’intera popolazione alla verifica di eccezioni e danni. I team che prima eseguivano inventari completi passano al campionamento, ed è da qui che deriva gran parte della riduzione di manodopera legata ad accuratezza dell’inventario e inventari a rotazione.
I rischi per la sicurezza creati dall’automazione
Le interazioni tra carrelli elevatori e pedoni calano drasticamente e nessuno movimenta a mano carichi oltre limiti di peso ragionevoli. In cambio si creano nuove esposizioni: accesso per manutenzione all’interno di una griglia in funzione, una rigorosa disciplina di lockout tagout e tecnici che lavorano in quota tra i livelli della scaffalatura. L’automazione sposta il rischio verso un gruppo più ristretto e formato. Non lo elimina.
Picchi, crescita e costi di esercizio
Le promesse su scalabilità, resilienza e costi di esercizio riconducono tutte a un unico meccanismo: la capacità automatizzata è fissa, quella umana è elastica. Questa sola differenza spiega la maggior parte dei benefici dell’automazione di cui sentono parlare i direttori operativi, e la maggior parte delle delusioni.
Come si aggiunge capacità di picco dopo l’avvio
I sistemi integrati nella scaffalatura crescono per unità, non per ricostruzione. Aggiungere shuttle ai livelli esistenti o un secondo elevatore a una corsia molto trafficata aumenta il throughput all’interno della griglia già esistente, con una messa in servizio che si misura in giorni anziché in un nuovo programma di costruzione. Capacità di stoccaggio e throughput crescono in modo indipendente; per questo dimensionare sul picco anziché sulla media è una scelta progettuale, non di acquisto.
Perché un tetto fisso è un’arma a doppio taglio
I volumi di picco vengono assorbiti senza assumere, inserire o formare personale stagionale. Ma quando la domanda supera la portata di progetto in pallet all’ora, gli straordinari non servono a nulla. Il tetto è fisico, quindi i profili di picco vanno modellati con onestà prima di firmare i contratti.
Energia e funzionamento al buio
Gli elevatori con frenata rigenerativa restituiscono energia in discesa e gli shuttle lavorano senza illuminazione, anche in ambienti refrigerati o sottozero. Tempi ciclo stabili permettono inoltre di spostare più avanti gli orari di cut-off degli ordini senza mettere a rischio la promessa di consegna.
Beneficio, meccanismo, misura, costo
Ogni affermazione fatta finora va verificata rispetto al meccanismo che la produce, alla metrica che la dimostra e alla voce di costo che aggiunge.
| Beneficio | Che cosa lo produce | Come misurarlo | Quanto vi costa |
|---|---|---|---|
| Ore di manodopera | Gli shuttle sostituiscono percorrenza e ricerca | Ore di picking ogni 1.000 righe | Tecnici in turno, tempo di formazione |
| Throughput | Shuttle in parallelo più cicli degli elevatori | Colli o contenitori all’ora, in modo sostenuto | Più shuttle, più elevatori, più CAPEX |
| Densità di stoccaggio | Canali profondi, corsie strette, altezza piena | Pallet per metro quadrato | Selettività ridotta nei canali profondi |
| Accuratezza dell’inventario | Ubicazione confermata a ogni movimentazione | Scostamento negli inventari a rotazione, in percentuale | Ore di integrazione con il WMS |
| Sicurezza | Persone separate dai carichi in movimento | Infortuni registrabili ogni 200.000 ore | Protezioni, interblocchi, procedure di autorizzazione |
| Flessibilità nei picchi | Aggiunta di shuttle senza ricostruire la scaffalatura | Volume del giorno di picco rispetto alla base | Asset inattivi fuori picco |
| Energia | Frenata rigenerativa, corsie al buio | kWh per contenitore movimentato | Potenza installata più alta alla messa in servizio |
Leggete prima la colonna di destra. Ogni beneficio trasforma un costo variabile in un costo fisso, giustificabile solo con volumi prevedibili.
I compromessi che gli elenchi di vantaggi tralasciano
Qualsiasi discussione onesta su vantaggi e svantaggi dei magazzini automatici deve tenere conto di ciò a cui si rinuncia. I benefici sono reali. Lo sono anche i vincoli, e la maggior parte si manifesta dopo la firma dell’ordine.
Dove finisce davvero il capitale
- Acciaio, non robot. Struttura della scaffalatura, ancoraggi, correzione della planarità del pavimento e protezione antincendio assorbono spesso più budget degli shuttle stessi.
- Manodopera di integrazione. Interfacciamento con il WMS, test e messa in servizio in sito sono costi di progetto, non di attrezzatura, e crescono con la complessità del profilo d’ordine anziché con il numero di campate.
- Tempo di ritorno dell’investimento. La maggior parte dei progetti integrati nella scaffalatura recupera il capitale in anni, non in trimestri. La nostra analisi del ROI dell’automazione del magazzino spiega come modellarlo correttamente.
Che cosa fa saltare il business case
- Le modifiche dopo la messa in servizio sono costose. Una volta installato e ancorato l’acciaio, spostare corsie o cambiare il passo delle campate è un lavoro edile.
- Esposizione sugli elevatori. Un fermo dell’elevatore isola interi livelli. Gli elevatori ridondanti costano; rinunciarvi concentra il rischio in un unico punto.
- Dipendenza dal software. Il throughput risiede nel livello di controllo. Una logica di warehouse control system scadente spreca una buona meccanica.
- Tempi di assistenza. L’ubicazione dei ricambi e i tempi di intervento dei tecnici determinano la disponibilità reale, non l’MTBF dichiarato.
- Interferenze con il sito operativo. La messa in servizio all’interno di un’operazione attiva costa ore di picking.
- SKU problematici. La merce fuori misura, instabile o a rotazione molto lenta raramente giustifica un’ubicazione automatizzata.
Quando la scaffalatura tradizionale è la risposta giusta
- Throughput giornaliero basso, già assorbito dal picking manuale.
- Dimensioni dei carichi molto variabili, senza un ingombro stabile.
- Contratti di locazione brevi o disponibilità incerta dell’immobile.
- Siti 3PL con un mix di clienti imprevedibile e frequente rotazione dei contratti.
 Le domande dei direttori operativi prima della firma
1. In quanto tempo l’automazione si ripaga?
Il tempo di ritorno dipende dall’organizzazione dei turni, dal costo locale della manodopera, dal costo dell’edificio per metro quadrato e da quanta parte dell’anno si lavora vicino alla capacità di progetto. Un’operazione su tre turni in un’area con affitti elevati recupera il capitale molto più rapidamente di un sito a turno unico con terreno a basso costo. Va modellato sulla dinamica salariale reale, non su una media del fornitore.
2. Automazione significa esuberi?
Non necessariamente. La maggior parte delle operazioni ricolloca gli addetti al picking su rifornimento, gestione delle eccezioni e manutenzione, assorbendo poi la crescita senza nuove assunzioni. Gli esuberi si verificano dove i volumi sono stabili e l’organico è già ridotto all’osso.
3. Quale throughput giustifica l’automazione integrata nella scaffalatura rispetto ai carrelli elevatori?
Considerate le movimentazioni pallet all’ora nel picco, la profondità per SKU e quante corsie servono oggi ai carrelli elevatori. Quando il tempo di percorrenza prevale e le corsie occupano più superficie della merce, il bilancio si sposta.
4. Il sistema può essere ampliato dopo la messa in servizio?
Sì, se architettura di controllo e capacità degli elevatori sono state specificate con margine. Aggiungere quel margine in un secondo momento costa più che acquistarlo all’inizio.
Decidere sui numeri, non sull’elenco
L’automazione ripaga il capitale quando il meccanismo alla base di ciascun beneficio è coerente con il profilo dei volumi, il numero di SKU, le righe d’ordine per prelievo e l’edificio effettivamente occupato. Dove questa coerenza manca, lo stesso sistema produce cicli più lenti, merce bloccata e un tempo di ritorno che continua a slittare. Nessun elenco di vantaggi dice in quale caso ci si trova. Lo dicono i vostri numeri.
Prima di incontrare un fornitore, compilate voi stessi le quattro colonne: beneficio, meccanismo, misura, costo. Inserite cifre reali in ogni riga, comprese quelle scomode. Se il business case regge, HWArobotics può modellare throughput e densità sul vostro profilo d’ordine e mostrarvi dove si trovano i limiti.