


La automatización no es una sola cosa: es una escalera de decisiones
Pida a cinco proveedores una propuesta de automatización de almacenes y recibirá cinco documentos que comparten una palabra y nada más. Uno presupuesta lectores de códigos de barras de mano y un nuevo módulo de WMS. Otro, 300 metros de transportadores. Un tercero, cuarenta AMR. Un cuarto, un sistema shuttle dentro de una estructura de estanterías que manipula palés sin que ninguna carretilla entre en un pasillo. Todos venden tipos de automatización de almacenes y, técnicamente, todos dicen la verdad. Precisamente por eso los compradores en fase inicial pierden meses comparando ofertas que no son comparables.
La solución no son más reuniones con proveedores. Es una taxonomía. La automatización se organiza como una escalera, y cada peldaño puede situarse por dos resultados que un responsable de operaciones puede medir realmente en planta: el rendimiento, expresado en unidades o palés por hora en el punto de restricción, y la densidad de almacenamiento, expresada en posiciones de palé o de caja por metro cuadrado de superficie del edificio. El coste, los requisitos de seguridad, la dependencia de la mano de obra y la flexibilidad ante los cambios evolucionan de forma previsible a medida que se asciende. Nada más en esta categoría es previsible, y por eso los modelos de madurez genéricos no sirven para aprobar inversiones.
Este artículo ordena el sector desde las ayudas mecanizadas más sencillas hasta una estructura de estanterías totalmente automatizada, define cada peldaño por su efecto sobre esas dos cifras y le ofrece una tabla comparativa que puede presentar a un comité financiero. También hace algo que la documentación de los proveedores rara vez hace: indica las condiciones en las que la automatización en estantería es la respuesta equivocada, porque HWArobotics pierde menos siendo honesta al respecto que usted descubriéndolo después de la instalación. Empiece por situar su propio centro en la escalera.
Qué se considera automatización y sus cuatro niveles
La automatización de almacenes abarca dos cosas distintas que los compradores confunden con frecuencia: la automatización digital, el software que elimina decisiones humanas y papeleo, y la automatización física, los equipos que eliminan la manipulación manual de materiales. Ambas se clasifican en cuatro niveles de automatización en un almacén: básico, mecanizado, de sistema y avanzado. Cada nivel se diferencia en qué se mueve, quién decide y cuánta intervención humana queda.
Automatización digital frente a automatización física
La automatización digital es el WMS, el WCS, la capa de captura por código de barras o RFID y la disciplina de exactitud de inventario que hace fiable todo lo anterior. Cambia quién decide. La automatización física son los transportadores, shuttles, elevadores y robots. Cambia quién levanta la carga. Comprar la segunda sin la primera es el error de secuencia más habitual y más caro de este mercado, y por eso conviene tener claro qué significa realmente la automatización de almacenes antes de definir los equipos.
Qué cambia en cada nivel
- Básico: lectores, impresión y aplicación de etiquetas, pick-to-light. Las personas lo mueven todo; el software solo registra y dirige.
- Mecanizado: transportadores, clasificadores, enfardadoras de palés. Los equipos mueven la mercancía por recorridos fijos; las personas siguen cargando, descargando y decidiendo.
- De sistema: sistemas AS/RS, sistemas shuttle y AMR bajo un WCS. Es el almacén semiautomático, en el que el almacenamiento y el transporte funcionan sin intervención y las personas permanecen en los puestos de picking y en la gestión de incidencias.
- Avanzado: un almacén totalmente automatizado. Mercancía al operario en todo el proceso, decantación y expedición automatizadas, y software que planifica todo el flujo. Las personas supervisan y mantienen.
¿Se puede saltar un nivel?
Físicamente, sí. Operativamente, no. Los niveles son acumulativos porque cada shuttle, elevador o transelevador ejecuta instrucciones generadas en etapas anteriores. Los datos maestros inexactos, las reglas de ubicación poco rigurosas o los registros de inventario poco fiables no desaparecen cuando llegan los equipos: afloran en forma de pasillos bloqueados y rendimientos muy por debajo de lo especificado.
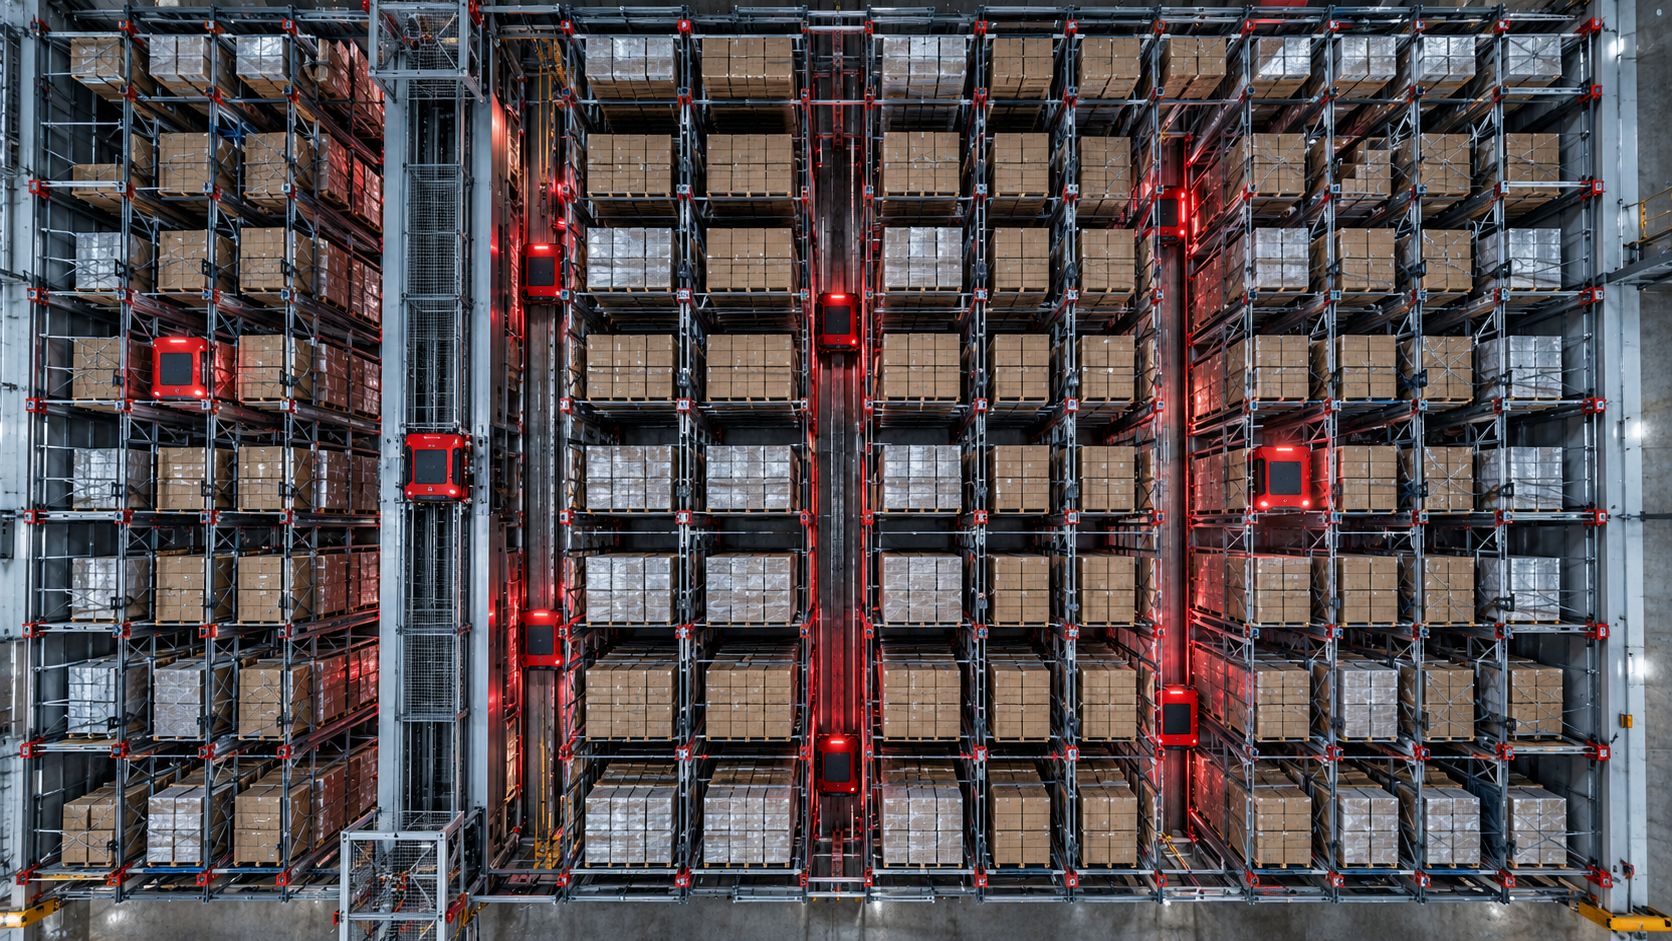
Los principales tipos de automatización de almacenes, según lo que mueven
Las categorías de los proveedores se organizan por marca. Los compradores deberían organizarlas por carga. La pregunta relevante es qué manipula la máquina, dónde se ubica físicamente y qué limitación elimina. Si ordena el mercado de esa forma, la comparación se vuelve honesta enseguida.
Equipos de transporte y clasificación
- Transportadores y clasificación: cajas de cartón y cajas de plástico por recorridos fijos, normalmente a nivel del suelo o sobre un altillo. Reducen los desplazamientos manuales y la mano de obra de consolidación. Compare el rendimiento en unidades por hora, las dimensiones mínimas de los artículos y la precisión de desvío.
- AGV y AMR: palés, carros y cajas trasladados punto a punto por el suelo del almacén. Reducen la mano de obra de carretillas y desplazamientos a pie, no la densidad de almacenamiento. Compare la carga útil en kg, el método de navegación y la tolerancia de posicionamiento en mm en el punto de entrega.
Equipos de almacenamiento y recuperación
- Almacenes verticales y carruseles: piezas pequeñas entregadas a un puesto fijo del operario. Liberan superficie para las referencias de baja rotación. Compare la carga útil por bandeja, el tiempo de ciclo y la ergonomía del puesto de picking.
- AS/RS con transelevador: unidades de carga en altura, un transelevador por pasillo. Aprovechan la altura infrautilizada de los edificios altos. Compare la altura de elevación, el número de pasillos y los ciclos combinados por hora.
- Sistemas shuttle en estantería: shuttles para palés, shuttles para cajas y elevadores que funcionan dentro de la propia estructura de estanterías. Reducen a la vez el número de pasillos y los límites de rendimiento, y por eso los sistemas automáticos de almacenamiento y recuperación de este tipo dominan los proyectos de canales profundos. Compare la profundidad de canal en metros, la carga útil en kg y los ciclos de elevador por hora.
Robótica de picking y manipulación
- Asistencia al picking: pick-to-light, picking por voz y lectura por radiofrecuencia. Reducen los errores y la carga de formación sin cambiar el flujo de materiales.
- Brazos robóticos: paletizado, despaletizado y picking unitario. Eliminan los levantamientos repetitivos. Compare el alcance, el rango de la pinza y los picks por hora según el perfil de referencias.
La capa de software que nadie incluye en la lista de equipos
Las listas de equipos ponen precio al acero, los motores y los controles. Rara vez ponen precio a la lógica que decide qué se mueve a continuación, que es donde realmente se gana o se pierde el rendimiento.
Qué capa es responsable de cada decisión
El WMS gestiona el estado del inventario y los datos de pedidos: qué tiene, dónde está y qué ha pedido el cliente. El WES gestiona la secuenciación y el lanzamiento del trabajo, y decide qué pedidos entran en el sistema, en qué ola y con qué prioridad. El WCS gestiona el control de los equipos en tiempo real y se comunica con shuttles, elevadores y transportadores en milisegundos. Los límites entre capas importan, y nuestro análisis del sistema de control de almacén frente al WMS y el WES detalla dónde debe situarse cada decisión.
Por qué los objetivos de rendimiento se incumplen en el software, no en el acero
La descoordinación entre capas es el motivo más habitual por el que un sistema instalado nunca alcanza el rendimiento ofertado. Un WMS que lanza el trabajo por orden de ubicación, sin un WES que lo equilibre, genera una contención en los elevadores que ningún hardware puede absorber. En los sistemas en estantería, el WCS es decisivo: la secuenciación de los elevadores, la asignación de los shuttles y la lógica de los buffers determinan los ciclos por hora alcanzables, no la ficha técnica.
Qué preguntar a un proveedor sobre la lógica de control
Pregunte quién se encarga de la asignación, si la secuenciación es configurable, cómo gestiona el WCS un buffer bloqueado y qué estándares de integración se aplican.
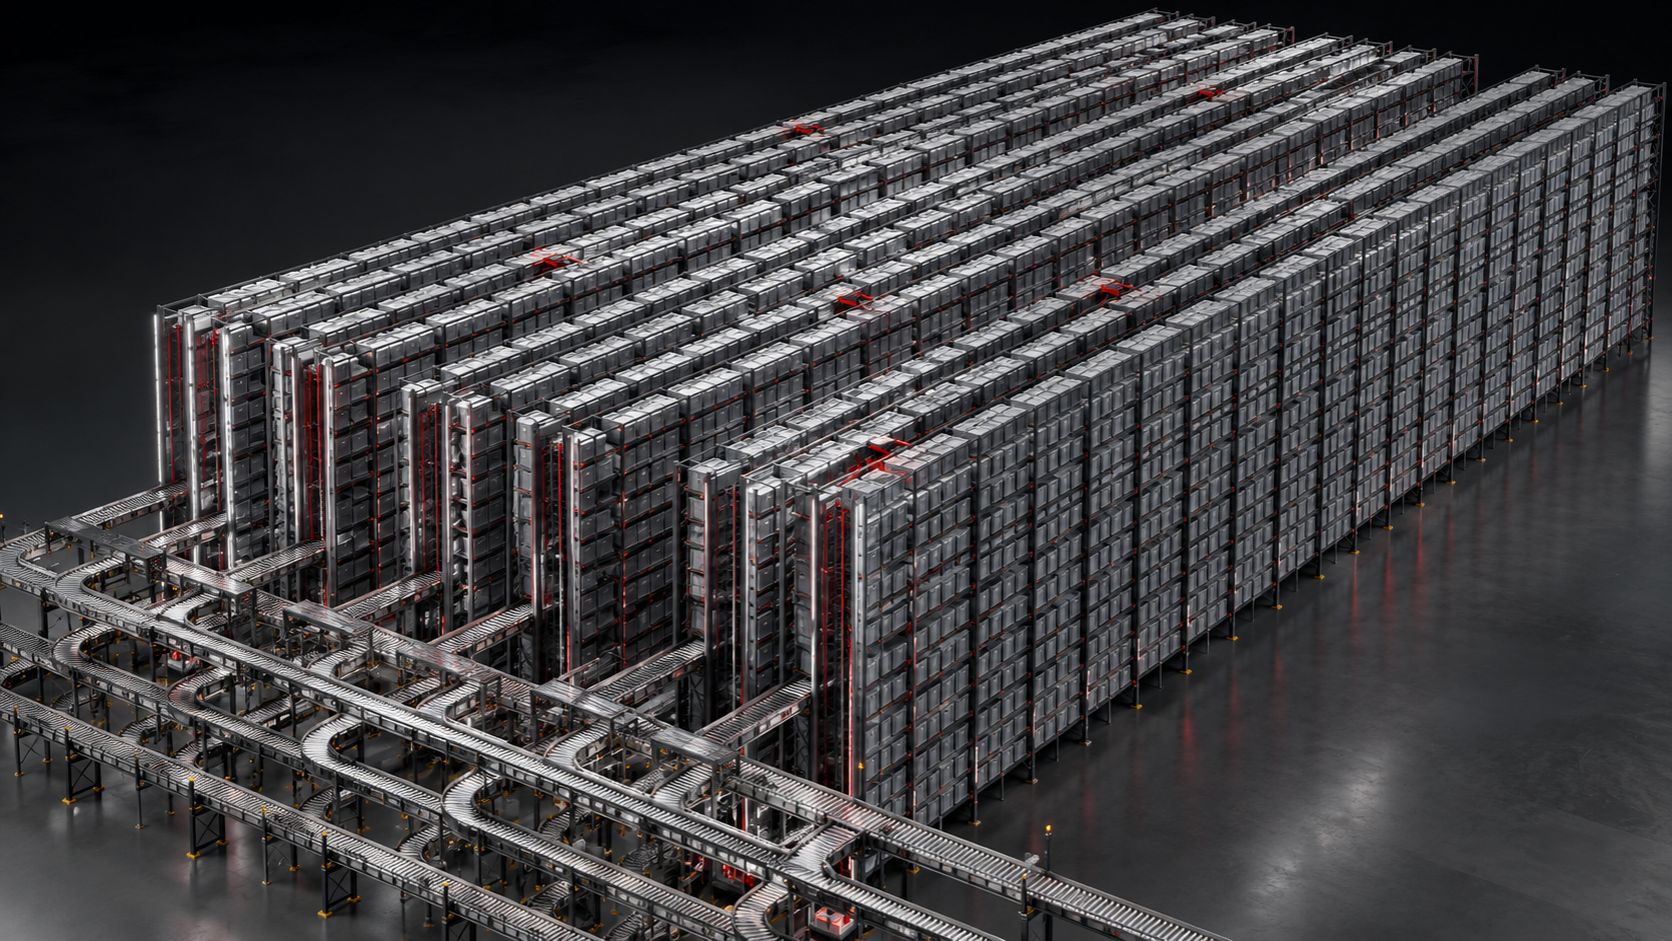
Tipos de automatización de almacenes comparados por densidad, rendimiento y flexibilidad
Lea esta tabla por columnas, no por filas. Ninguna tecnología gana en los tres ejes, así que compare los tipos de automatización de almacenes según la limitación que realmente condiciona su centro: el volumen, el ritmo de pedidos o la probabilidad de que cambie su perfil de referencias.
| Categoría | Carga habitual | Efecto en la densidad | Perfil de rendimiento | Flexibilidad del layout | Uso más adecuado |
|---|---|---|---|---|---|
| Transportadores y clasificación | Cajas de cartón, cajas de plástico, bolsas | Neutro o negativo (ocupa superficie) | Alto y constante, recorridos fijos | Baja una vez instalado | Flujos estables y de gran volumen |
| Flotas de AGV/AMR | Cajas de plástico, cajas de cartón, palés | Neutro; los pasillos siguen siendo transitables | Crece con el tamaño de la flota | Alta | Instalaciones existentes, volúmenes inciertos |
| Almacenes verticales y carruseles | Piezas pequeñas, bandejas | Alto en poca superficie | Modesto por unidad | Moderada | Piezas pequeñas de baja rotación |
| AS/RS con transelevador | Palés, cajas | Alto, un transelevador por pasillo | Fijo por pasillo | Baja | Almacenamiento buffer de gran capacidad |
| Sistemas pallet shuttle | Palés | Muy alto, canales multiprofundidad | Independiente del número de pasillos | Moderada, modular | Alto rendimiento con palés en alta densidad |
| Sistemas shuttle para cajas | Cajas de plástico, cajas de cartón | Muy alto, estructura de varios niveles | Alto, en paralelo en todos los niveles | Moderada, modular | Picking mercancía al operario |
El patrón que conviene destacar: la densidad y el rendimiento solo entran en conflicto cuando una máquina atiende un pasillo. Las arquitecturas shuttle rompen ese vínculo multiplicando los vehículos dentro de la estantería, y por eso obtienen buenos resultados en ambas columnas, mientras que los sistemas de recorrido fijo sacrifican una por la otra.
Sistemas en estantería frente a robots móviles: dónde difieren realmente la densidad y el rendimiento
Ambas arquitecturas mueven los mismos palés y cajas. Se diferencian en dónde se ubica la máquina, y ese único hecho estructural lleva el aprovechamiento volumétrico y los ciclos por hora sostenidos en direcciones opuestas.
La anchura de los pasillos es el coste oculto de la densidad
Una flota que circula por el suelo necesita pasillos transitables, espacio de giro al final de cada recorrido y una zona de carga o estacionamiento en algún lugar de la superficie. Todo ello es volumen sin almacenamiento por el que se paga alquiler y refrigeración. Por eso, las estanterías de simple profundidad atendidas por AMR o AGV alcanzan un techo previsible en la relación entre almacenamiento y superficie. Los sistemas pallet shuttle en estantería eliminan el pasillo de la ecuación al almacenar en canales multiprofundidad y enviar el shuttle al interior del canal en lugar de un vehículo por un pasillo. El volumen que se recupera es el que antes ocupaba el pasillo.
Cómo escala el rendimiento en cada arquitectura
Las flotas de suelo escalan añadiendo vehículos, que acaban congestionando los mismos pasillos e intersecciones, de modo que cada robot adicional aporta menos. Los sistemas en estantería separan los movimientos horizontales de los verticales: los shuttles se encargan del desplazamiento por el canal, los elevadores de la elevación, y la capacidad crece añadiendo shuttles por nivel o elevadores en el frente. El rendimiento escala sin consumir más superficie.
Comportamiento en cámaras frigoríficas y en almacenes de gran altura
Por debajo de cero grados, el rendimiento de las baterías, la condensación y la fiabilidad de los sensores penalizan a las flotas de suelo. El equipo en estantería circula sobre carriles con menos variables expuestas y, en almacenes de gran altura, llega a niveles que ninguna carretilla contrapesada puede atender con seguridad.
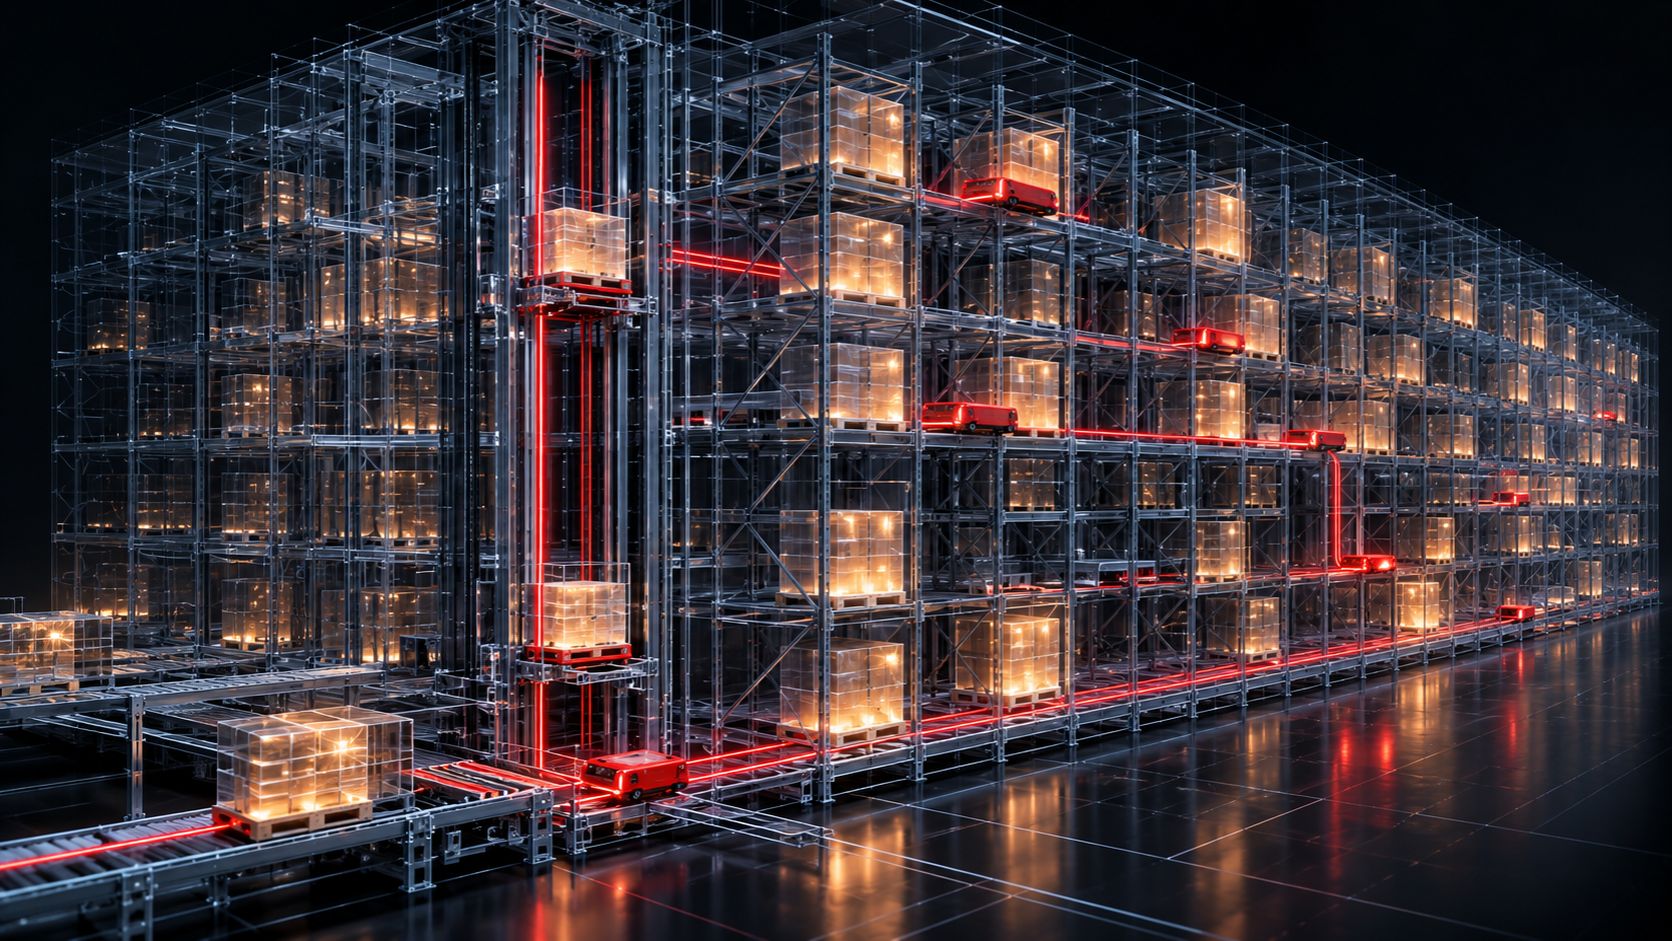
Cuándo los transportadores, los robots móviles o las estanterías convencionales son la mejor opción
La automatización en estantería premia la profundidad, la repetibilidad y el volumen. Las operaciones que carecen de las tres pagarán por una capacidad que nunca utilizarán. Un proveedor incapaz de indicar en qué condiciones pierde su propia tecnología no merece su confianza para una solicitud de inversión.
Bajo volumen y gran variedad de referencias
Decenas de miles de referencias con unas pocas unidades cada una generan un inventario poco profundo y fragmentado. El almacenamiento en canales profundos necesita una profundidad homogénea para amortizarse. Las estanterías convencionales con un carro de picking, o una célula de mercancía al operario que gestione solo las referencias de alta rotación, suelen superar a un sistema completo en coste por línea. Las dimensiones variables de las cajas lo agravan, porque los perfiles de carga fijos y las normas sobre dimensiones de palés presuponen una superficie de apoyo repetible.
Arrendamientos cortos y crecimiento incierto
Con un arrendamiento inferior a tres años, o en un edificio que probablemente se abandone, los robots móviles ganan porque se trasladan con usted y escalan por incrementos en lugar de en una única inversión de CAPEX. Una altura libre inferior a unos 8 metros elimina además la ventaja vertical que hace rentable la automatización en estantería.
Flujo fijo punto a punto
Cuando el producto se mueve entre dos puntos fijos con un volumen constante, los transportadores siguen siendo más baratos, más sencillos y más fáciles de mantener. No automatice el almacenamiento para resolver un problema de transporte.
Qué cuesta cada nivel, qué rentabilidad ofrece y qué proceso automatizar primero
La intensidad de capital crece más deprisa que el ahorro de personal a medida que se sube de nivel. La manipulación mecanizada se compra por metros. Los sistemas de shuttles y elevadores se compran por pasillo, por nivel y por objetivo de rendimiento, de modo que el presupuesto escala con su hora punta y no con su superficie. La pregunta útil no es cuánto cuesta un sistema, sino qué le aporta cada nivel adicional en cajas por hora y en posiciones de palé por metro cuadrado.
Factores de coste que los compradores subestiman
El equipo suele ser la parte previsible. La obra civil, las tolerancias de planitud del suelo, los arriostramientos sísmicos, los rociadores en estantería conforme a las normas NFPA de almacenamiento aplicables, la distribución eléctrica, la integración con su sistema host actual y el plazo de puesta en marcha quedan fuera del precio de la máquina. El tiempo de puesta en marcha merece especial atención, porque las semanas en que el edificio funciona a capacidad parcial son un coste real que rara vez aparece en el modelo.
Contrapartidas que se aceptan en los niveles superiores
Los niveles superiores cambian flexibilidad por prestaciones. Una infraestructura fija presupone un perfil de referencias y un rango de dimensiones de cajas estables. Los elevadores y los puntos de transferencia concentran el riesgo, por lo que la redundancia pasa a ser una decisión de diseño y no una opción. También necesita competencias de mantenimiento presentes en el centro, no un contrato de servicio con un plazo de respuesta de dos días.
Qué proceso automatizar primero
Automatice el mayor volumen repetible con la peor dependencia de la mano de obra: normalmente la ubicación, el buffer y la secuenciación, o la reposición de los puestos de picking. Valide la capa de datos antes de añadir acero y aborde la elaboración del business case de la automatización a partir de volúmenes medidos.
Preguntas frecuentes sobre los tipos de automatización de almacenes
1. ¿Qué diferencia hay entre un almacén semiautomático y un almacén totalmente automatizado?
Un almacén semiautomático mantiene a las personas en el ciclo de movimientos, con equipos que asisten en el picking o el transporte. Un almacén totalmente automatizado retira por completo a los operarios del ciclo de almacenamiento y recuperación, de modo que el software decide cada movimiento y las incidencias se resuelven mediante intervención, no con trabajo rutinario.
2. ¿Un sistema AS/RS es lo mismo que la automatización de almacenes?
No. Un sistema de almacenamiento automático es una categoría dentro de la automatización de almacenes, centrada específicamente en el almacenamiento y la recuperación. Los transportadores, la clasificación, el paletizado, el etiquetado por impresión y aplicación y los robots móviles también son automatización, y la mayoría de los centros combinan varias categorías en lugar de una sola.
3. ¿Qué tipo de automatización ofrece la mayor densidad de almacenamiento?
Los sistemas en estantería, porque el dispositivo de manipulación se desplaza dentro de la estructura de estanterías en lugar de necesitar pasillos para un vehículo o un operario. El almacenamiento shuttle multiprofundidad atendido por elevadores convierte el espacio de pasillo en posiciones de palé o de caja, algo que los equipos que circulan por el suelo no pueden igualar.
4. ¿Necesito un WMS antes de comprar equipos de automatización?
Necesita datos de inventario exactos y procesos definidos antes de comprar, lo que normalmente implica un WMS operativo. Automatizar sobre registros de stock poco fiables solo hace que los errores se muevan más deprisa. Confirme que su capa de datos es sólida y, después, especifique los equipos en función de ella.
Elegir el nivel que corresponde a su volumen, no a las modas del mercado
La taxonomía de este artículo clasifica la automatización de dos formas: por nivel, desde la manipulación mecanizada hasta la operación sin luces, y por lo que realmente mueve el equipo, ya sean palés, cajas de plástico, cajas de cartón o unidades preparadas. Esos dos ejes bastan para situar casi cualquier sistema que le presente un proveedor, y ponen de manifiesto que la mayoría de las propuestas no compiten en la misma dimensión. Un circuito de transportadores, una flota de robots móviles y un sistema shuttle en estantería resuelven problemas distintos, y la capa de software determina si cualquiera de ellos rinde según lo especificado cuando se enfrenta a los perfiles de pedidos reales.
La regla de decisión no cambia con el ciclo tecnológico. Ajuste el nivel de automatización a tres factores: la estabilidad de su volumen, la presión de su limitación de espacio y el rendimiento que necesita en el pico, no en un día medio. Si el volumen fluctúa de forma imprevisible y su edificio tiene margen para crecer, un nivel inferior con más flexibilidad de mano de obra suele ser la mejor respuesta financiera. Si su limitación es el volumen disponible, mantiene una rotación de referencias constante y busca un rendimiento que la operativa manual no puede sostener, es ahí donde los sistemas en estantería de alta densidad justifican su inversión. Son la estabilidad y la limitación, no la ambición, las que fijan el techo.
La conclusión honesta es, a veces, más modesta de lo que un proveedor querría vender. Muchas operaciones se benefician más de corregir la asignación de ubicaciones, la disciplina de reposición y la exactitud de inventario antes de comprar nada, y muchas otras necesitan automatizar un solo proceso en lugar de transformar todo el centro. La automatización amplifica la lógica de proceso que recibe, incluida la mala. Dimensionar correctamente el sistema es más barato que descubrir el desfase en el segundo año.
Si tiene objetivos de rendimiento, volúmenes de palés o cajas y una superficie de edificio con la que trabajar, envíe esas cifras al equipo de ingeniería de HWArobotics y estudiaremos el dimensionamiento con usted a partir de ellas. Recibirá una evaluación del nivel adecuado, incluidos los argumentos para quedarse por debajo de él.