HWArobotics
ES

Shuttle para cajas Buffer y secuenciación

Diseñado para la secuencia, no para el almacenamiento. Funcionamiento en estantería dinámica con FIFO (first-in-first-out) estricto mientras el canal se repone por detrás, alimentando los puestos de picking y embalaje en el orden que necesitan.

Serie SLS900 · Buffer y secuenciación

Importa más el orden que el volumen.

Todos los demás modelos de la gama se miden por cuánto pueden mover. El modelo de buffer y secuenciación se mide por si la siguiente unidad que llega es la correcta. Trabaja con cargas más ligeras a un ritmo menor porque su tarea es la secuenciación, y mantiene esa secuencia mientras el canal que tiene detrás se repone.


FIFO garantizado por la geometría

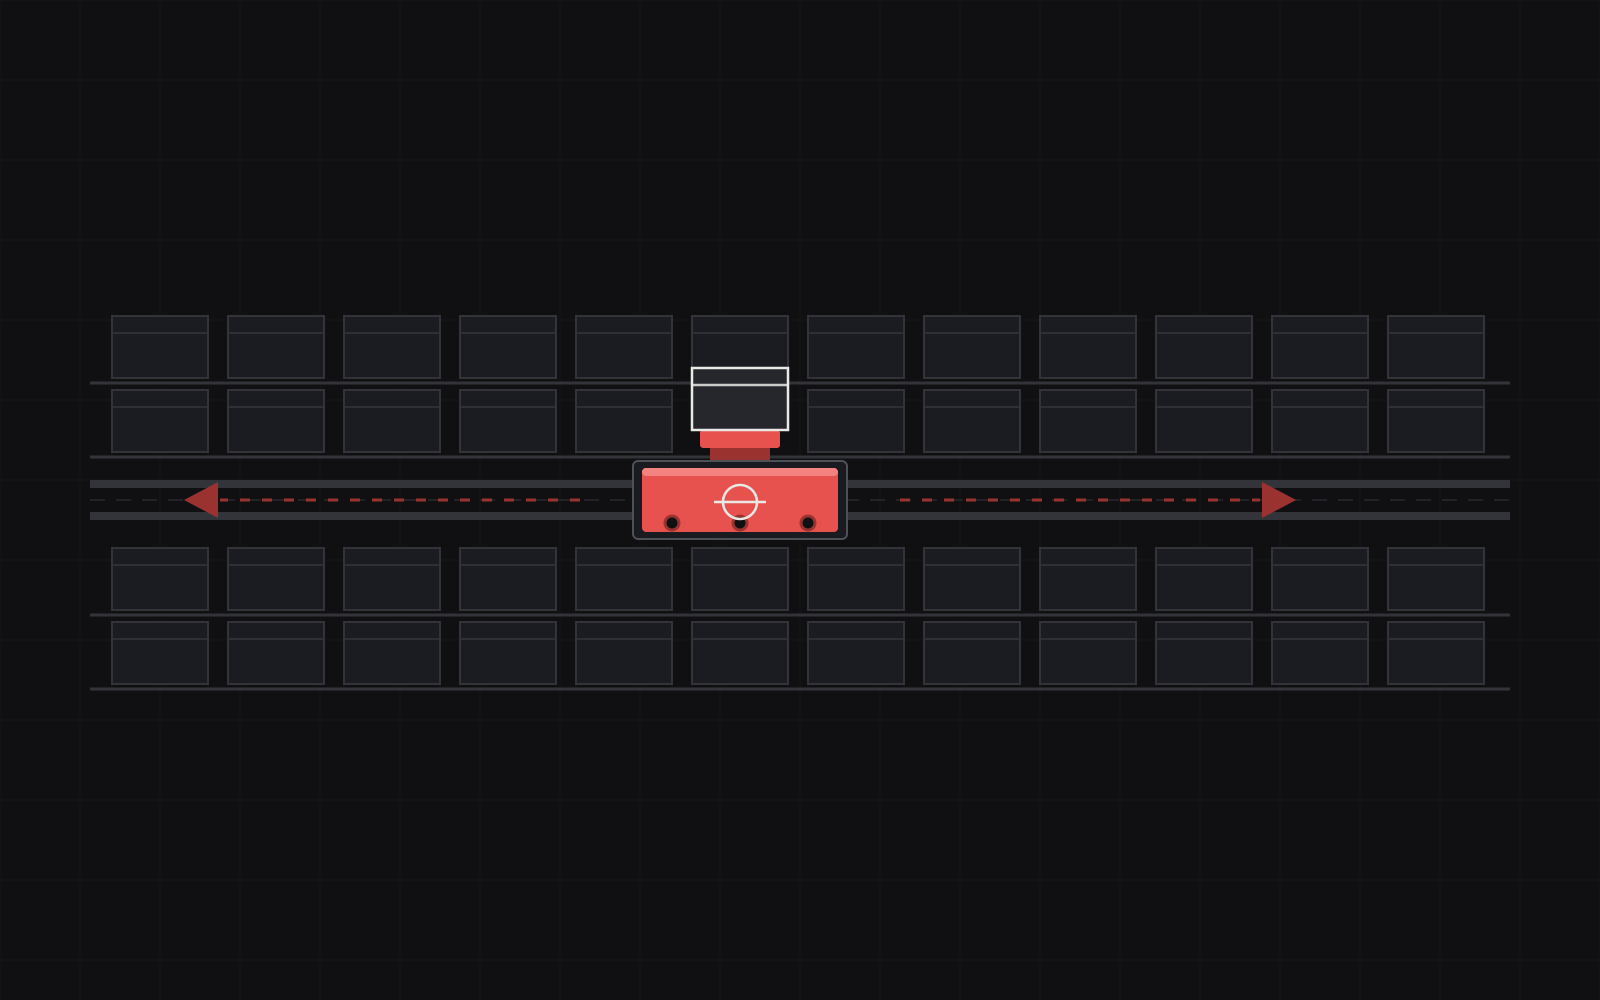
La mercancía se carga por un extremo del canal y sale por el otro, de modo que la unidad más antigua es físicamente la siguiente en salir. El software gestiona la secuencia sobre una estantería que ya dificulta el picking erróneo.

Buffer de alta densidad

Numerosas ubicaciones de buffer en un espacio reducido maximizan el aprovechamiento del espacio de buffer Almacenamiento y extracción rápidos: entradas y salidas ágiles que reducen los tiempos de espera en la preparación de pedidos.

Coordinación multishuttle

El funcionamiento en paralelo aumenta el rendimiento global del sistema. Desvío inteligente: la mercancía se encamina rápidamente según pedidos, destinos, oleadas y otros datos de la tarea.

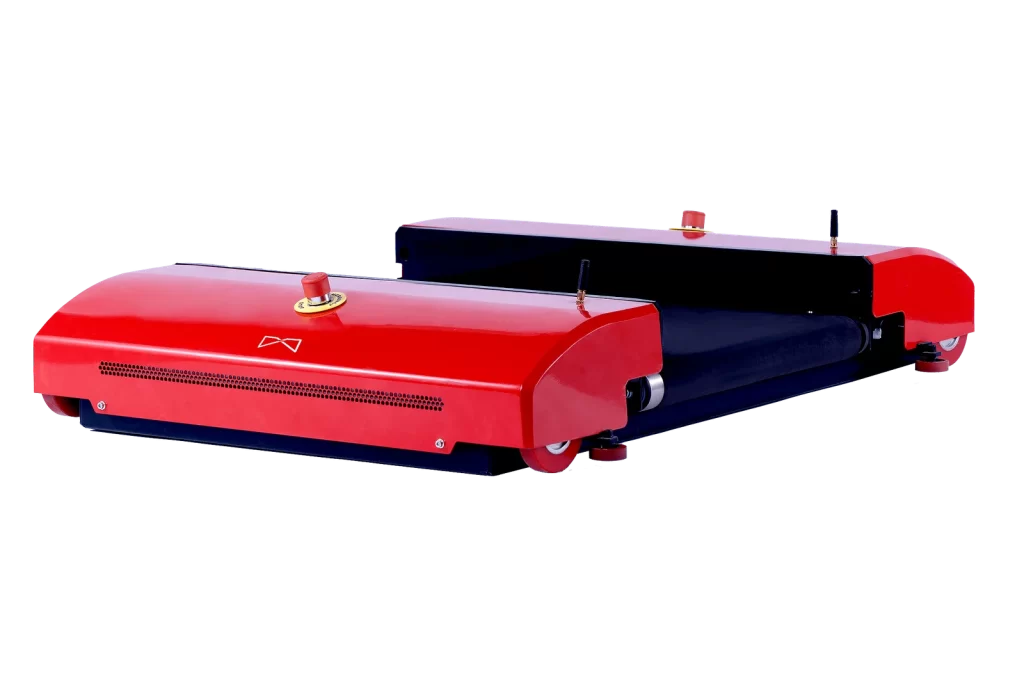
HWArobotics buffer and sort tote shuttle
MovimientoBidireccional, pasillo único
Carga útilDe 3 a 20 kg
Rendimiento por pasillo≥540 cajas/h
Funcionamiento continuoIlimitado · carga en el carril
Velocidad máx.6 m/s
Precisión de posicionamiento±3 mm
Método de posicionamientoServo DC + sensor fotoeléctrico de posicionamiento + RFID

El sistema completo

El sistema shuttle completo de buffer y secuenciación

Los shuttles para cajas realizan todos los movimientos horizontales dentro de la estantería. Los elevadores servoaccionados transportan las cajas entre niveles y las líneas de interfaz conectan la estantería con el resto del edificio. El rendimiento lo determina el número de shuttles y elevadores en servicio, no la estructura, por lo que densidad y velocidad se dimensionan por separado.

01 · Shuttle para cajas

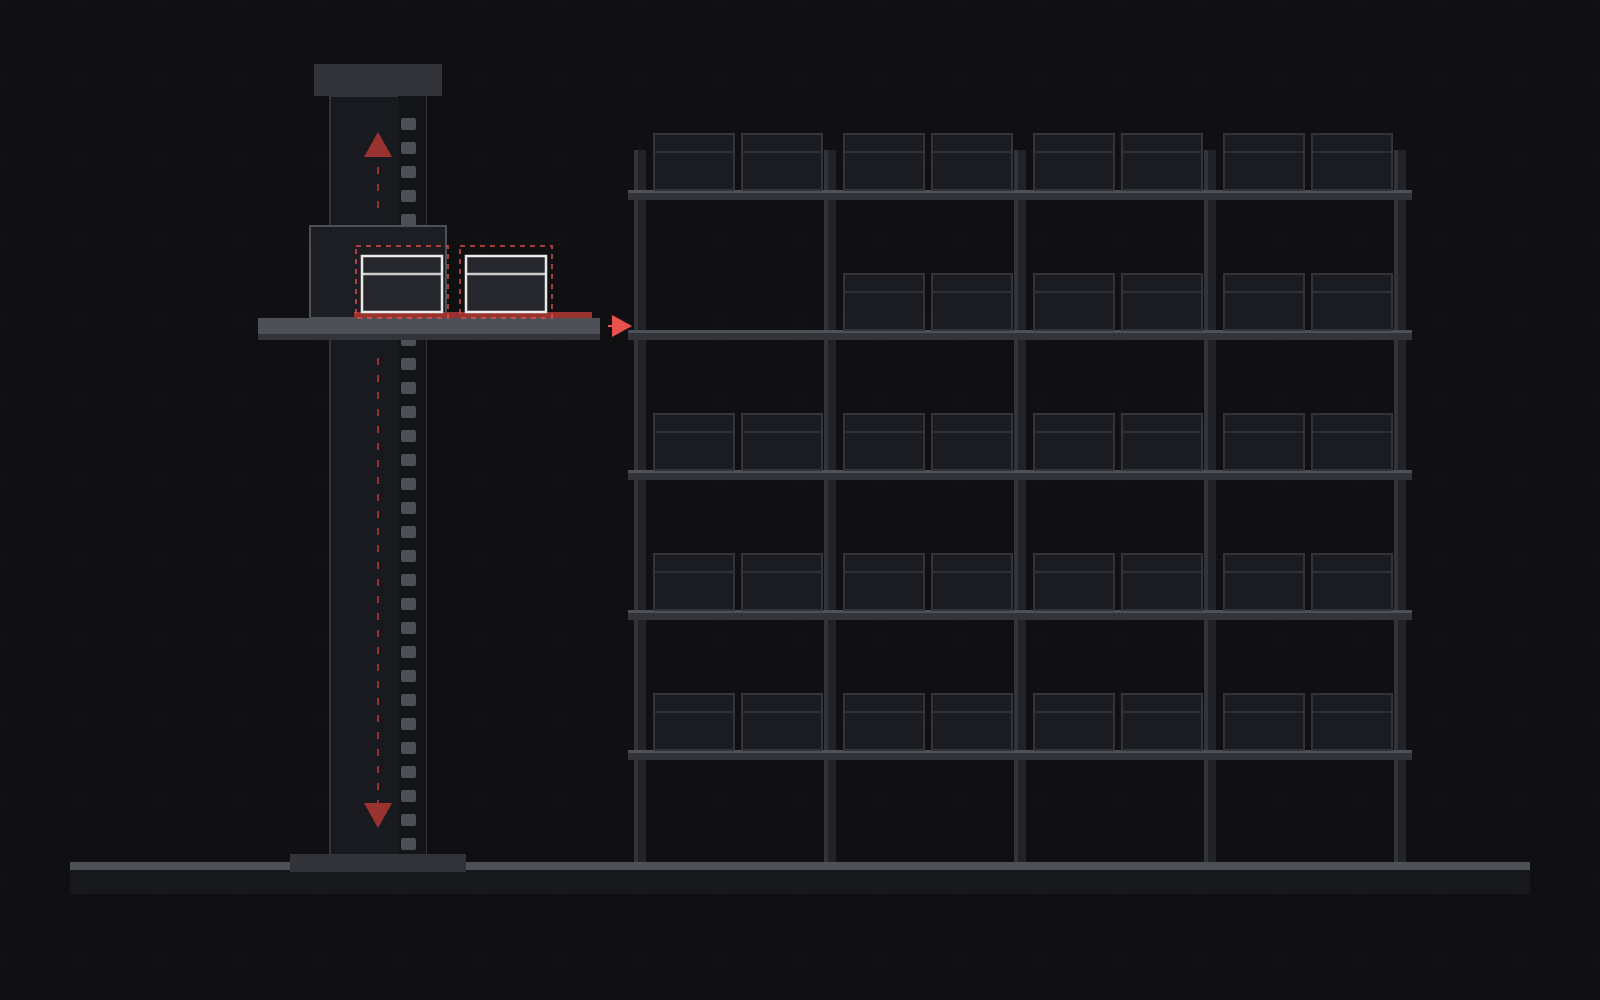
Se desplaza sobre carril por la estantería, de forma bidireccional en los shuttles Estándar, Variable y Buffer y secuenciación, y entre pasillos en el shuttle de 4 vías. Posicionamiento a ±3 mm mediante servo DC, sensores fotoeléctricos y RFID.
HWArobotics buffer and sort tote shuttle

02 · Elevador de cambio de nivel

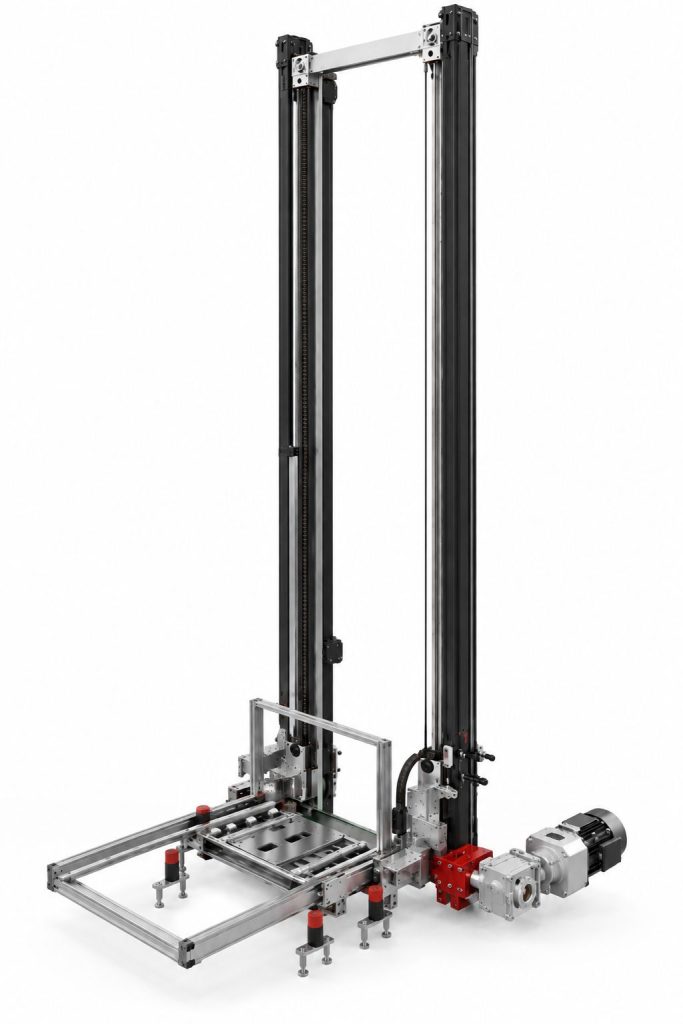
Traslada los shuttles hacia dentro, hacia fuera y entre niveles, con alimentación por carril conductor y un tope mecánico en cada acceso. Carga de hasta 300 kg, posicionamiento a ±2 mm y 3 m/s en vacío.
03 · Estantería de buffer y secuenciación

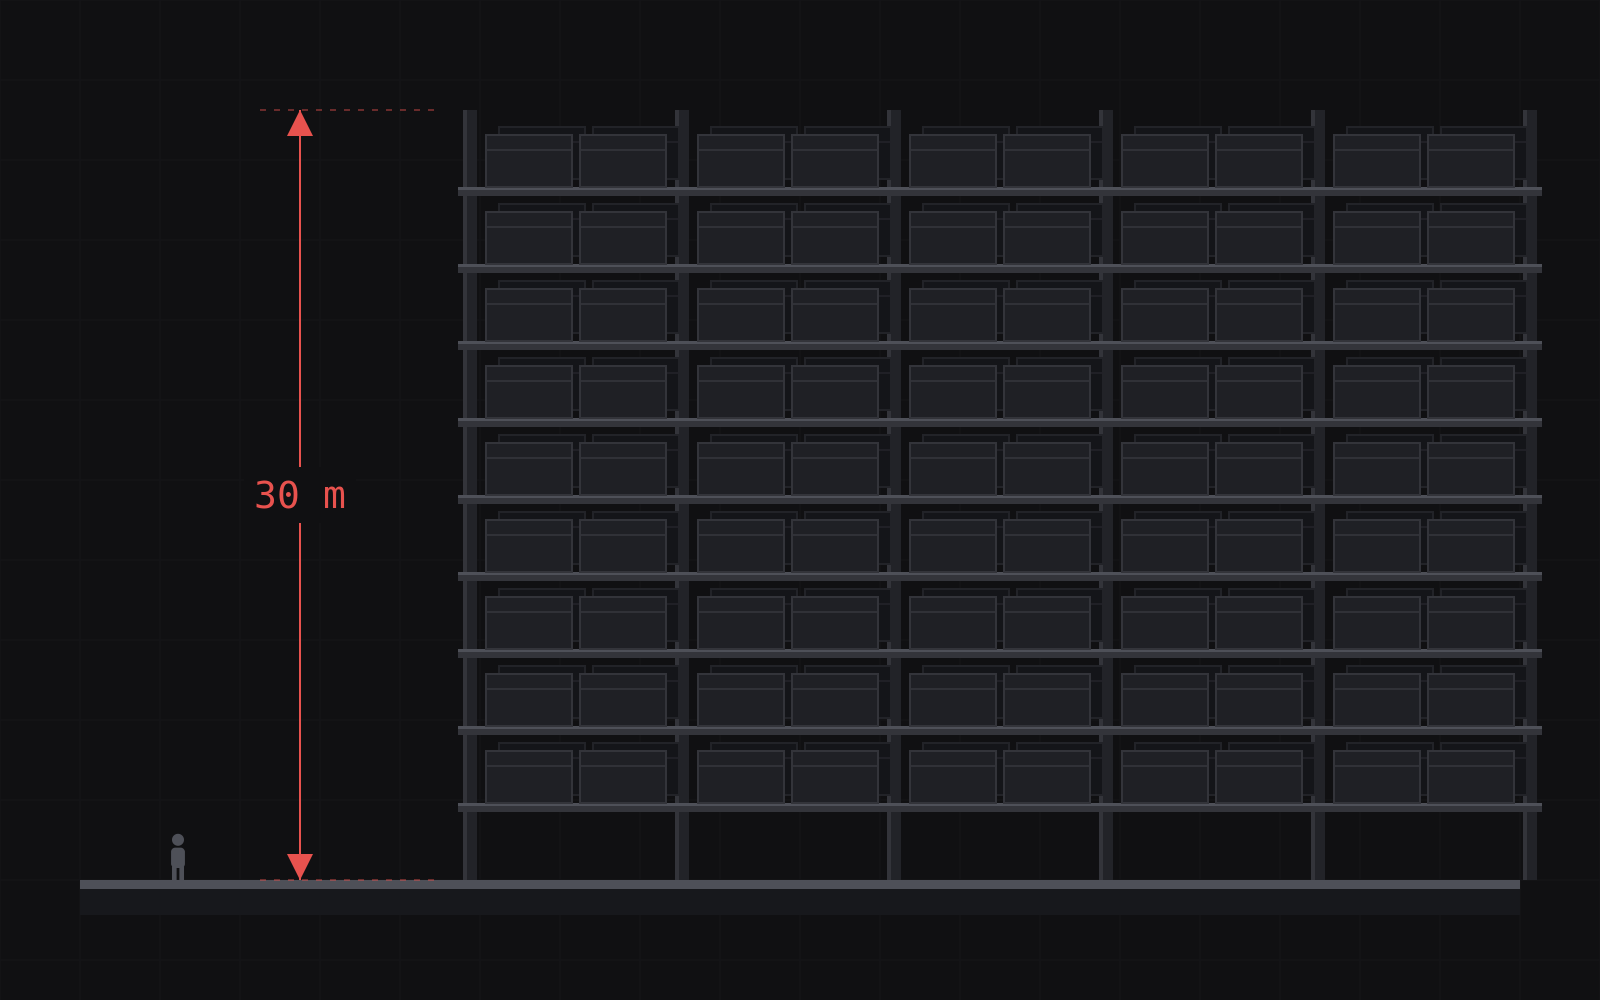
Estantería multiprofundidad y multinivel de 2 a 30 m de altura, con pasillos de 10 a 100 m de longitud, reconfigurable a medida que cambia el perfil de SKU.
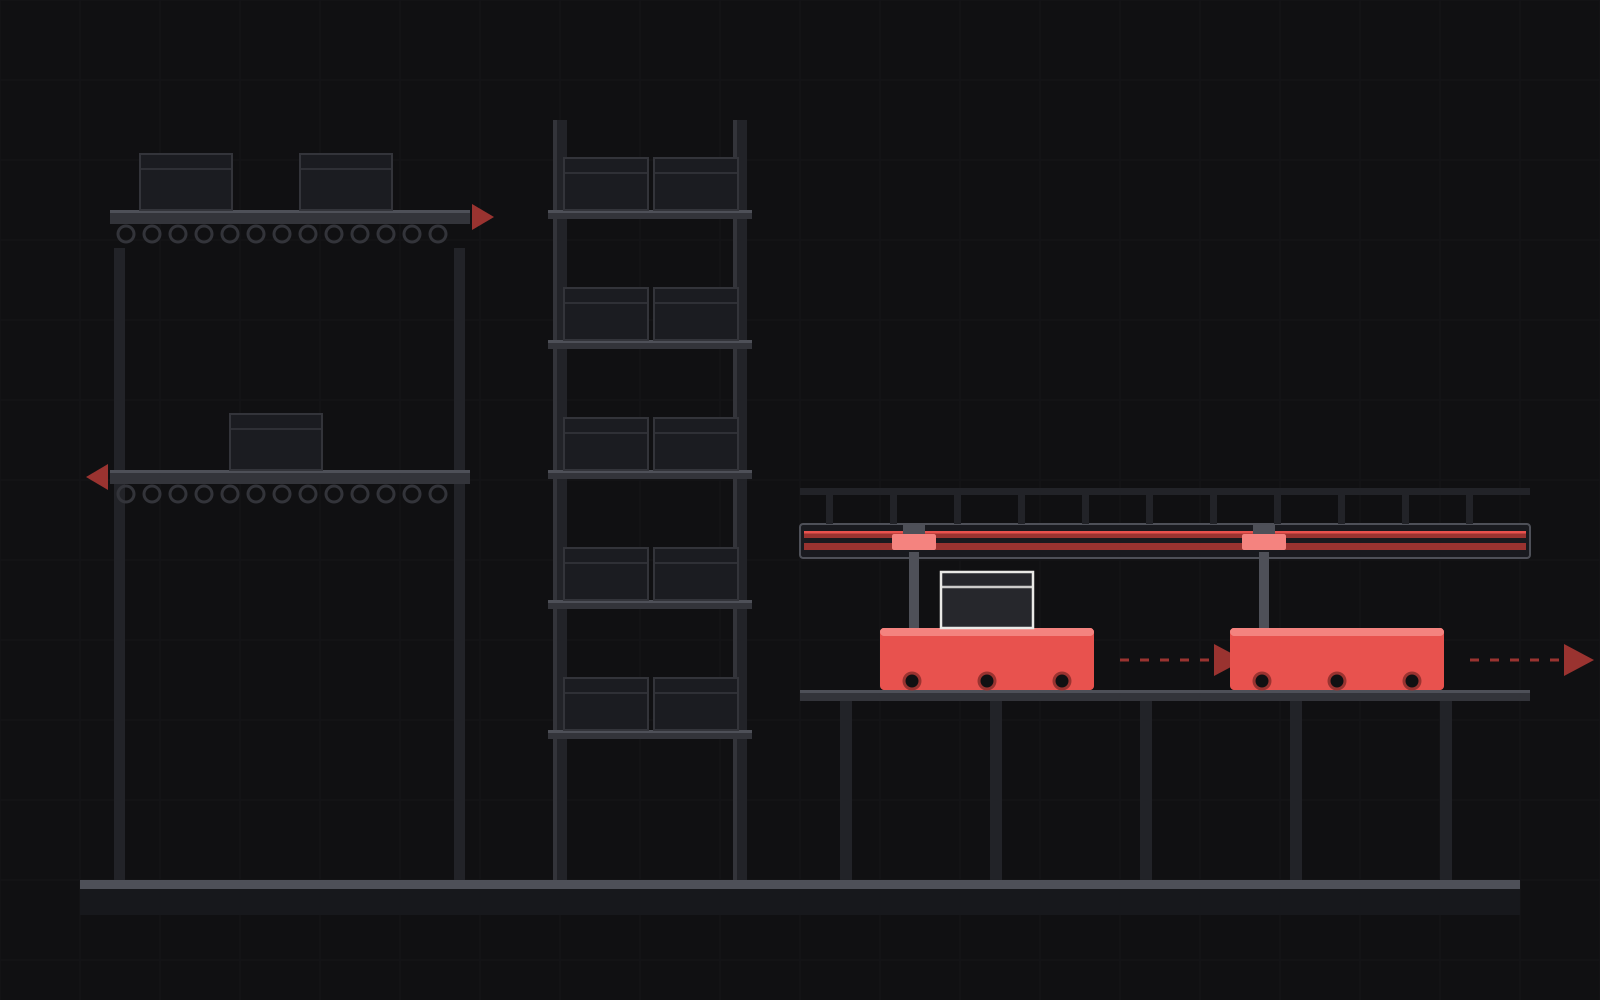
04 · Líneas de interfaz y carga

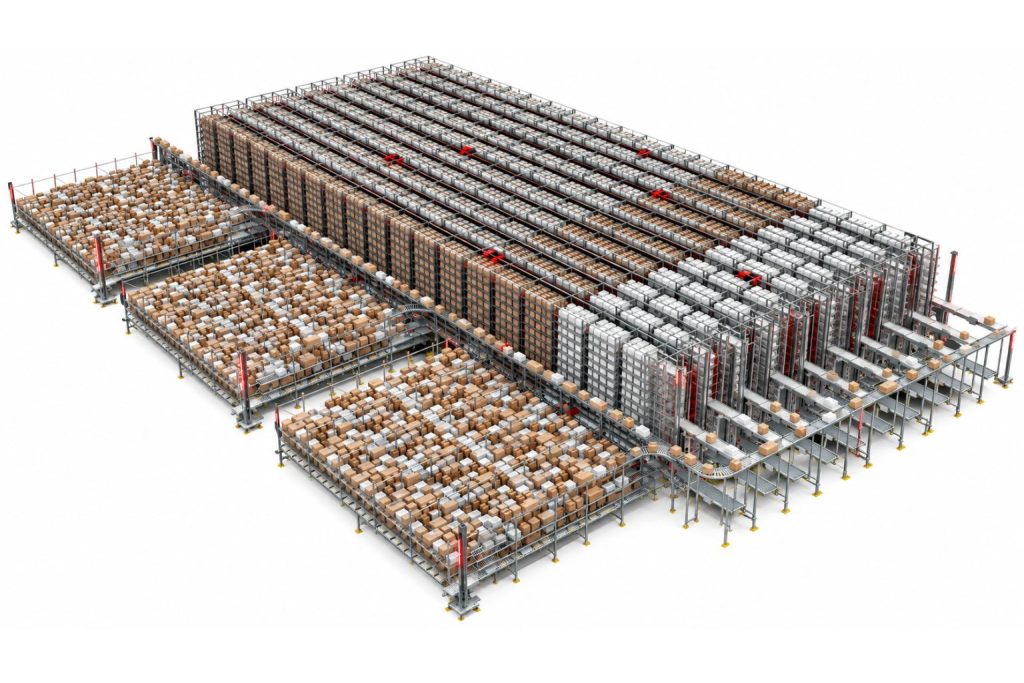
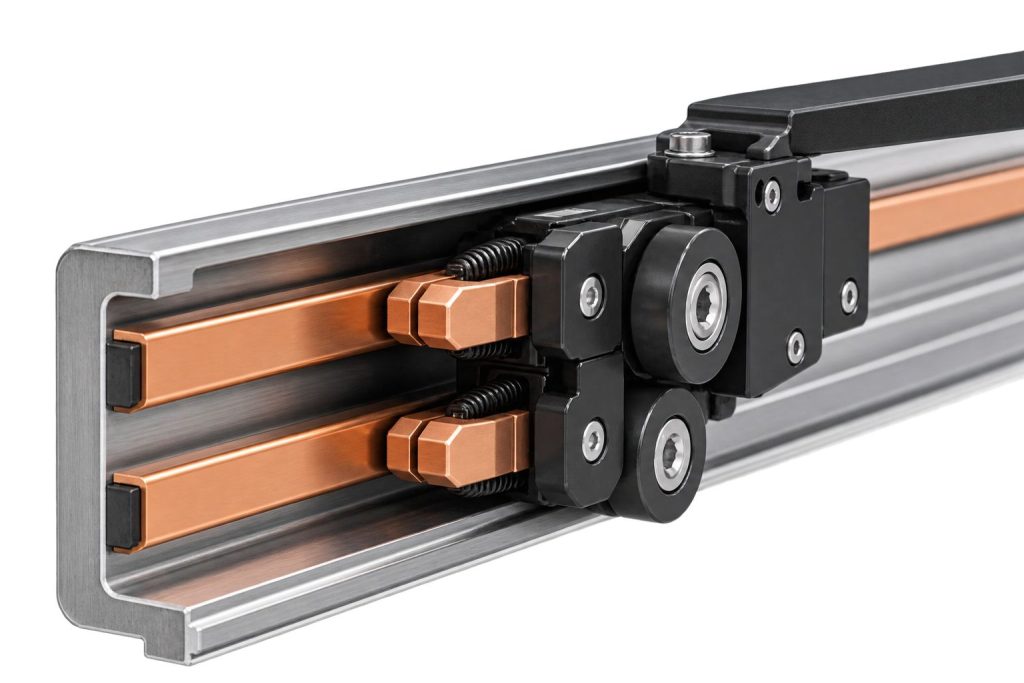
Transportadores de cadena de entrada y salida en el frente de la estantería y un carril conductor a lo largo de todo el pasillo. Los shuttles reciben energía de forma continua mientras se desplazan, por lo que nunca se detienen para cargar.
Especificaciones

Buffer y secuenciación, en detalle.

Buffer y secuenciación: rendimiento y secuencia
EspecificaciónBuffer y secuenciación
MovimientoBidireccional, pasillo único
SecuenciaciónFIFO (first-in-first-out) estricto
Configuración de la estanteríaEstantería dinámica
Carga útilDe 3 a 20 kg
Rendimiento por pasillo≥540 cajas/h
Velocidad máx.6 m/s
Aceleración2 m/s²
Tamaño de caja (L×An×Al)200–600 × 200–400 × 150–500 mm
Potencia del rodillo motorizado32 W
TransmisiónCorrea poli-V
Precisión de posicionamiento±3 mm
Funcionamiento continuoIlimitado · carga en el carril
Temperatura de funcionamientoDe −25 a 45 °C
Buffer y secuenciación: tracción, alimentación y estructura
EspecificaciónBuffer y secuenciación
TracciónCorrea síncrona, frenado eléctrico
Motor de traslación1.000 W
Motor de horquillas400 W
Método de posicionamientoServo DC, sensores fotoeléctricos y RFID
BateríaTitanato de litio, 2,9 Ah
Tensión de alimentaciónDC 48 V ±10 %
Sistema de cargaLínea de contacto en el carril
ComunicaciónDoble banda 5 GHz / 2,4 GHz, RS-485
EstructuraAcero Q235B, límite elástico ≥235 MPa
CertificaciónCE · 2006/42/CE, verificada por SGS
Disponibilidad del sistema≥97 % según FEM 9.222
Altura de estanteríaDe 1 a 6 m
Longitud de pasilloIlimitada

Seguridad y certificación

Lo que protege a las personas y la mercancía.

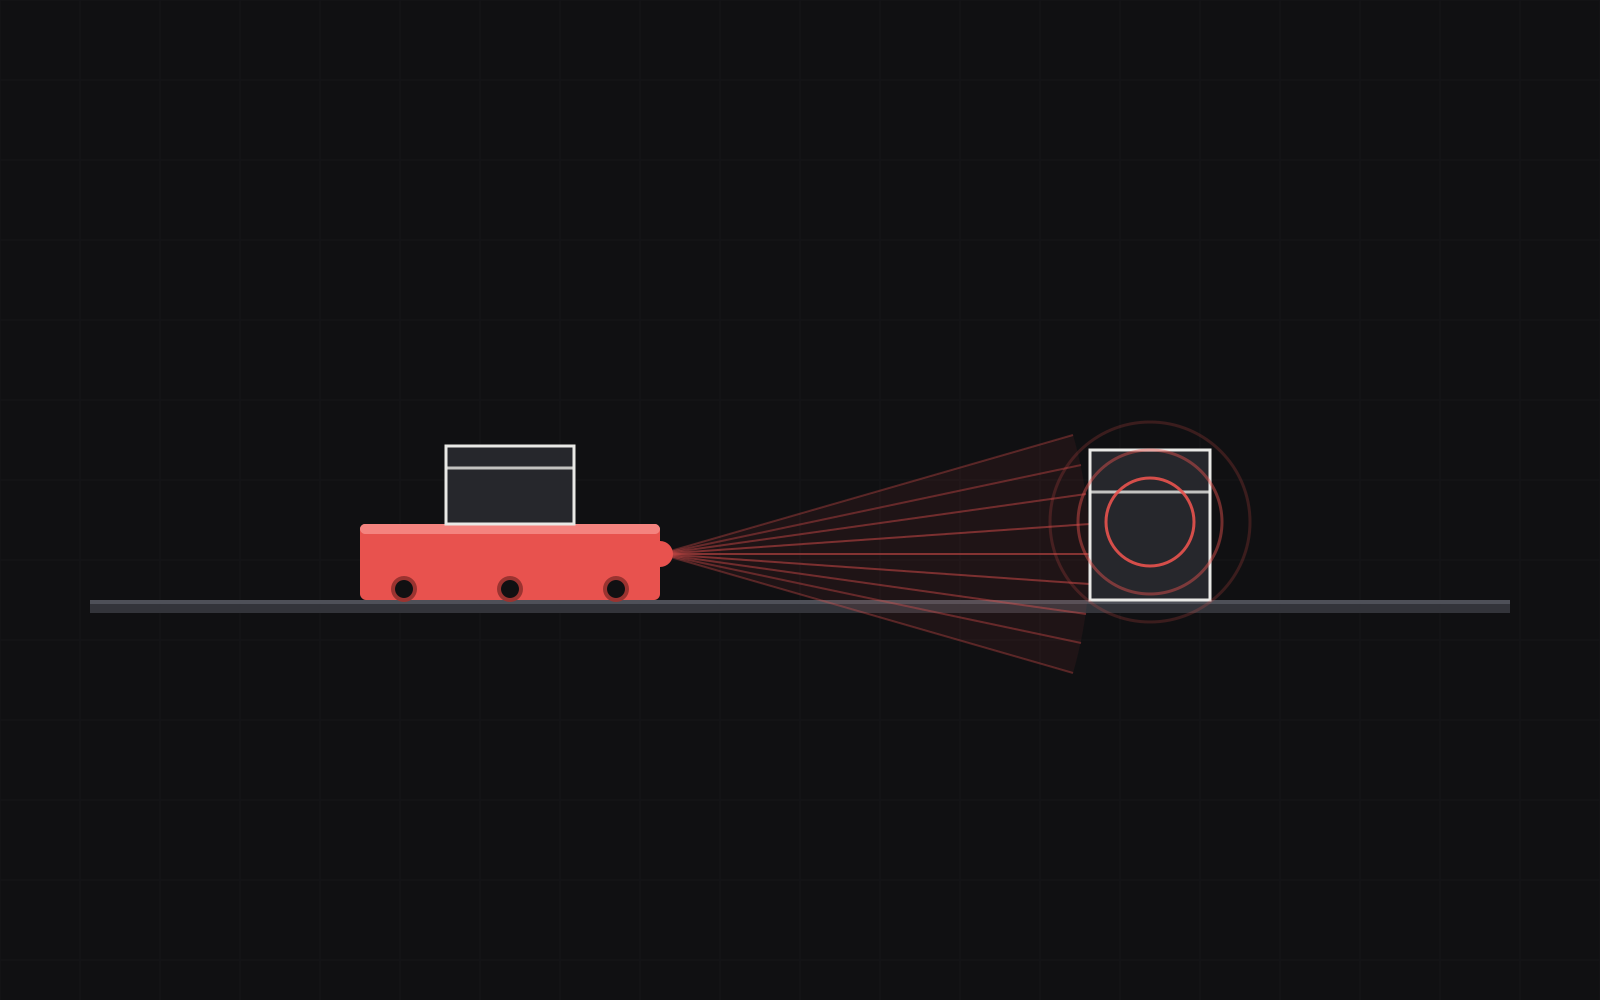
Detección de obstáculos

Los sensores HWA detienen el shuttle antes del contacto, tanto si el obstáculo es una carga como una persona u otra máquina.
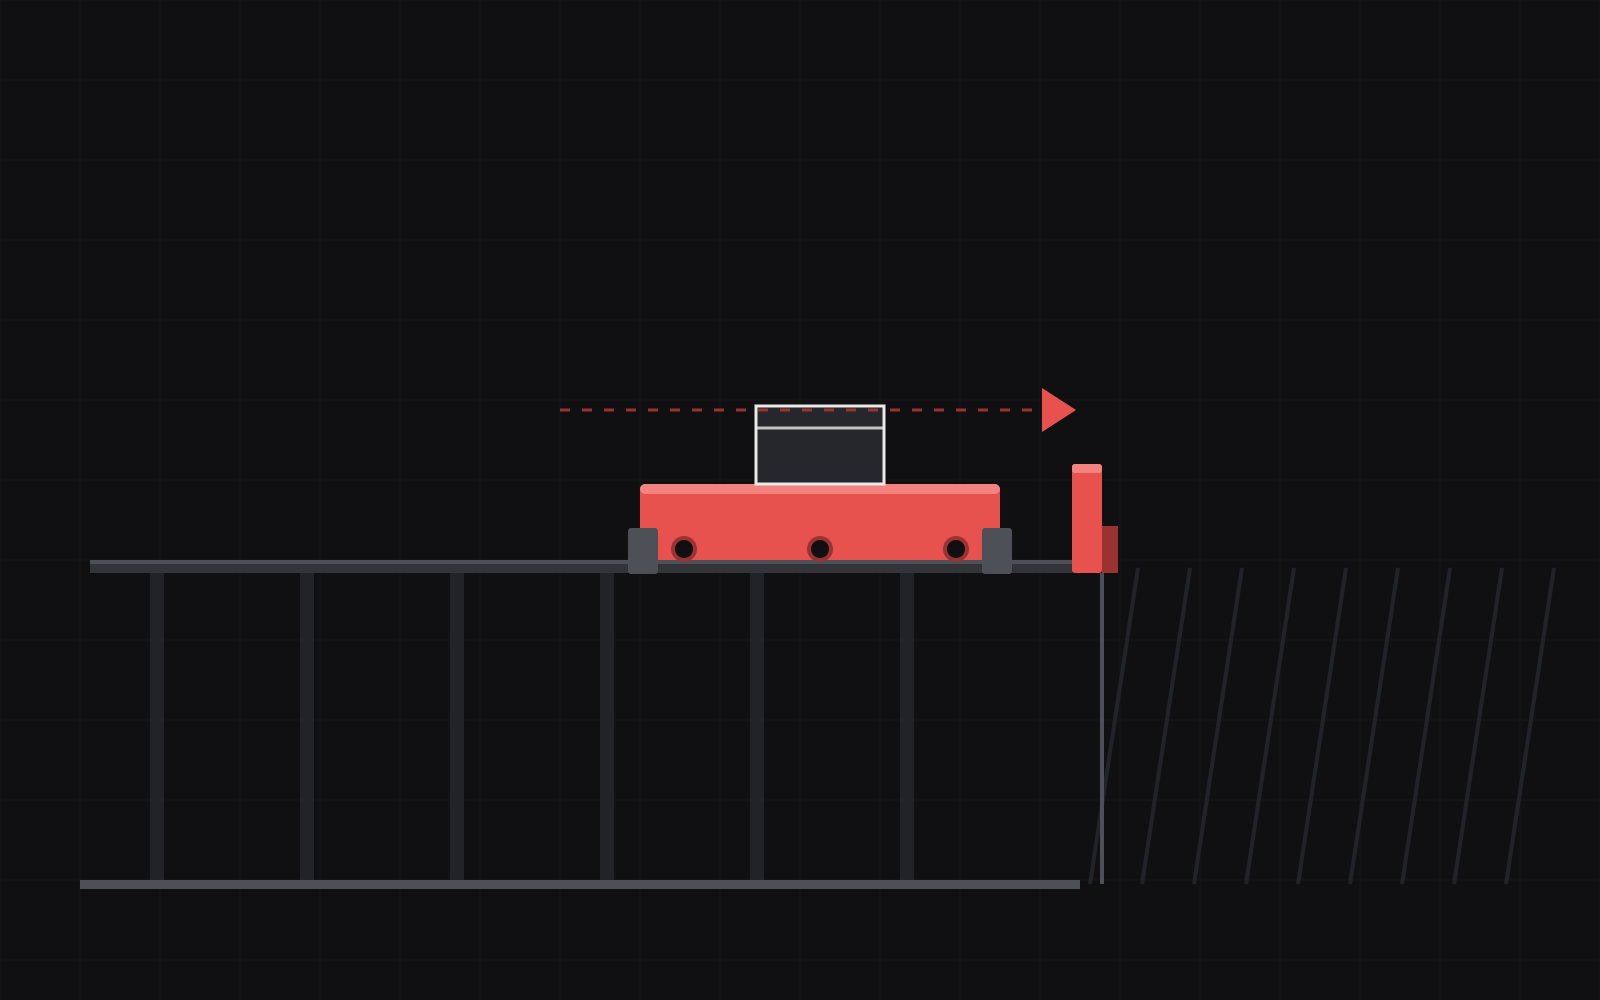
Anticaída y topes de final de carrera

Los sensores HWA y los topes mecánicos de final de carrera mantienen el shuttle sobre el carril en los límites del recorrido.
Parada de emergencia

Pulsador rojo de parada de emergencia en la máquina, que detiene el shuttle de inmediato.
Protección de la batería

Protección contra sobretemperatura, sobrecarga y descarga excesiva en el paquete de baterías de titanato de litio integrado.
Alarmas e interferencias

Función de alarma integrada, con comunicación inalámbrica de doble banda elegida por su resistencia a las interferencias en una estantería con mucho tráfico.
Certificación

CE conforme a la Directiva de Máquinas 2006/42/CE, verificada por SGS para el shuttle, el elevador de shuttles y el sistema AS/RS para cajas. Fabricación certificada según ISO 14001:2015.

Aplicaciones típicas

Dónde destaca el SLS900 B&S

Son operaciones en las que acertar con el orden vale más que mover más volumen, y en las que el coste de un error de secuencia recae en los procesos posteriores y no en la estantería.

Reposición del frente de picking

Mantener el frente abastecido sin interrumpir el picking. El canal se repone por detrás mientras el frente sigue sirviendo.

Secuenciación de pedidos para expedición

Las unidades llegan al embalaje en el orden que exige el plan de carga, de modo que la secuenciación se resuelve en la estantería y no en el suelo del almacén.

Mercancía con fecha de caducidad

Líneas de alimentación y farmacia en las que la rotación es una cuestión de cumplimiento normativo, no de preferencia, y la estantería debe hacer que el picking correcto sea el único cómodo.

Preparación de oleadas y lotes

Retener una oleada ya preparada hasta que el camión, el muelle o el personal estén listos, sin ocupar para ello ubicaciones de picking.

Descargas

Descargas

Preguntas frecuentes

SLS900 Buffer y secuenciación, en detalle.

¿Cómo se garantiza realmente el FIFO?

Por la geometría, no solo por el software. La mercancía se carga por un extremo de un canal dinámico y se extrae por el otro, de modo que la unidad más antigua es siempre la siguiente en salir. La capa de control realiza el seguimiento y la secuenciación sobre esa base, pero es la propia estantería la que hace que el picking erróneo sea físicamente incómodo, no solo desaconsejable.

Porque el trabajo es distinto. Este modelo está optimizado para un número elevado de ciclos con cajas ligeras entre el buffer y el frente de picking, no para transportar las cajas más pesadas de la gama. Si sus unidades en buffer superan los 20 kg, la máquina adecuada es el shuttle de Tamaño estándar o de Tamaño variable, y la lógica de buffer pasa al software.

Normalmente no. El buffer requiere canales poco profundos y de alta rotación cerca del frente de picking; el almacenamiento de reserva requiere profundidad y densidad. La mayoría de las instalaciones que hacen ambas cosas dividen el edificio en zonas, utilizan este modelo en el buffer y un shuttle de Tamaño estándar o de Tamaño variable detrás, y gestionan el conjunto como una única flota.