


Canali profondi senza stock invisibile
Ogni scelta di stoccaggio è un compromesso tra quanta merce si riesce a contenere e quanto velocemente la si raggiunge. Le scaffalature porta-pallet tradizionali rendono disponibile ogni pallet su richiesta, ma per farlo sacrificano alle corsie un terzo o più della superficie. Le scaffalature drive-in e push-back recuperano quello spazio disponendo i pallet uno dietro l’altro, e il prezzo si paga in selettività: i canali diventano vincoli mono-SKU e la merce in fondo resta invisibile finché quella davanti non viene prelevata. Le scaffalature con shuttle rompono questa logica cambiando la macchina che entra nel canale. Il carrello si muove dentro la scaffalatura; il carrello elevatore resta sul fronte. L’articolo chiarisce tre aspetti: come funziona davvero il meccanismo, quanto costa in termini di complessità e disciplina manutentiva, e i casi in cui drive-in o push-back restano la scelta più solida.
Come funzionano le scaffalature con shuttle, ciclo per ciclo
Un sistema pallet shuttle abbina uno shuttle alimentato a batteria a guide integrate in ogni canale di stoccaggio. Il carrello elevatore sposta lo shuttle da un canale all’altro e deposita i pallet solo all’imbocco del canale. Lo shuttle porta quindi il pallet all’interno, lo posiziona contro l’ultimo carico e torna al punto di ingresso in attesa del successivo.
Cosa avviene in un ciclo di deposito
L’operatore inserisce lo shuttle sulle guide del canale di destinazione, poi appoggia un pallet sulle guide d’ingresso. Lo shuttle si porta sotto il carico, solleva il piano di sollevamento, trasporta il pallet fino alla prima posizione libera, lo abbassa e torna all’imbocco. Mentre avviene questo spostamento, il carrello elevatore è già diretto verso il fronte di prelievo successivo: è qui che nasce il guadagno sul tempo ciclo.
Cosa avviene in un ciclo di prelievo
Il comando si inverte. Lo shuttle raggiunge a vuoto il pallet più vicino, lo solleva, torna all’imbocco e deposita il carico alla portata delle forche. I canali hanno di norma una profondità compresa all’incirca tra 6 m e 40 m. Il controllo avviene tramite telecomando portatile nelle soluzioni semiautomatiche, oppure tramite un sistema di controllo del magazzino nelle linee completamente automatiche.
Perché il carrello elevatore resta fuori dal canale
Nessun montante entra nella struttura: urti contro i montanti, danni alle guide ed esposizione dei carrellisti a canali profondi e bui vengono meno.
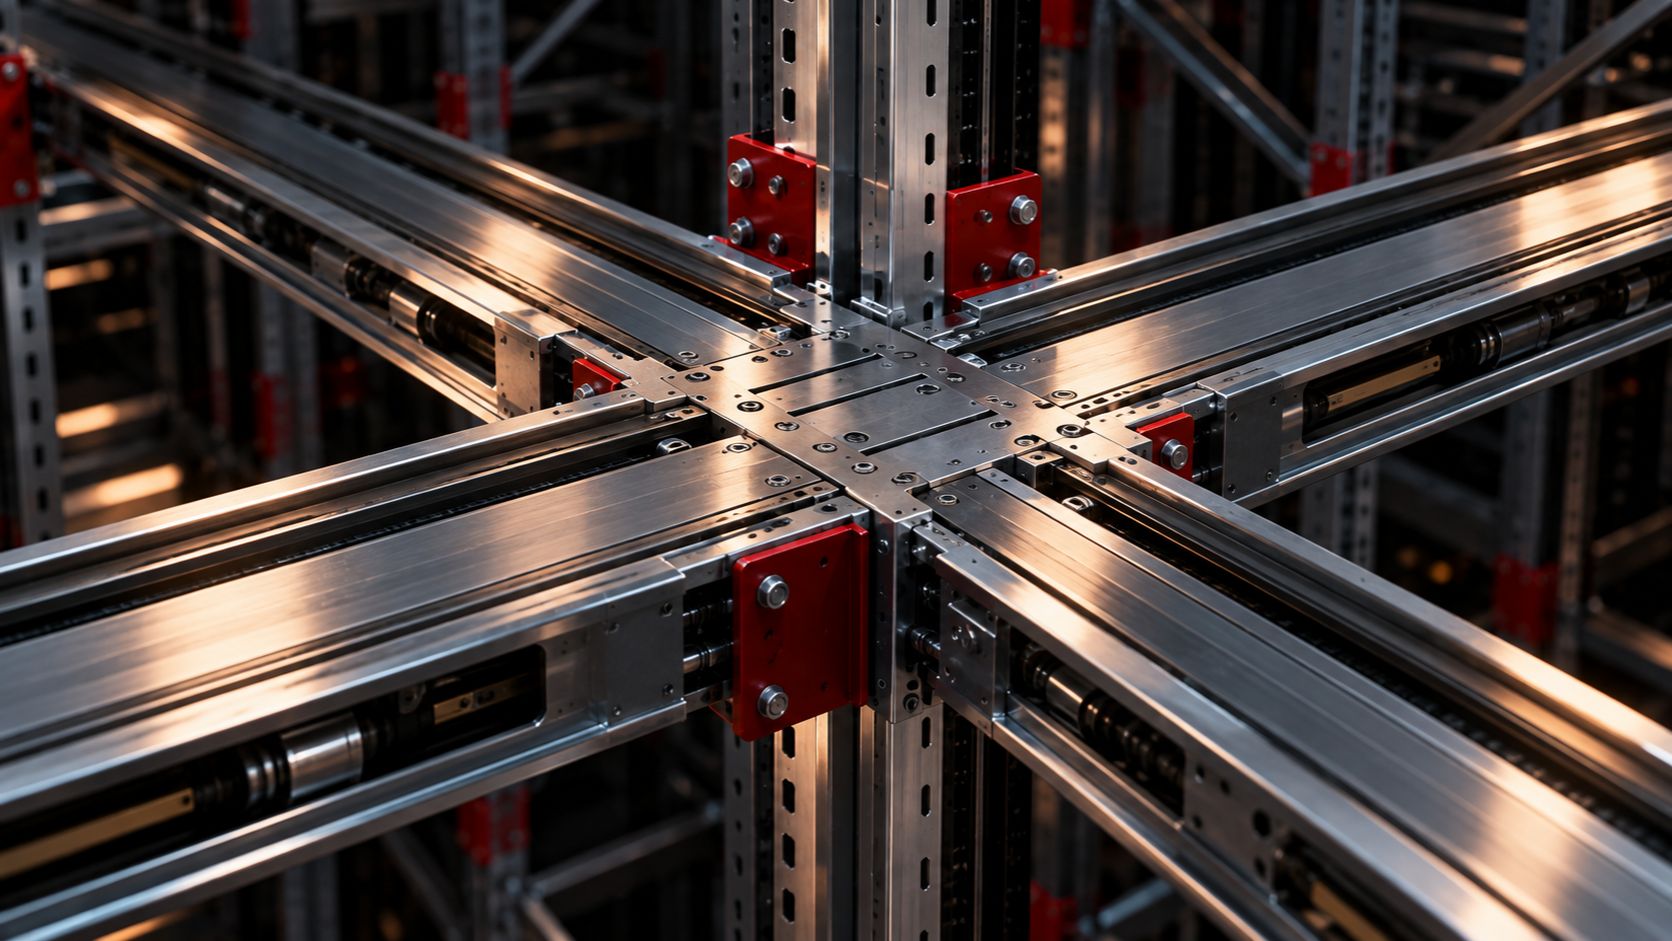
Da cosa è composto un sistema di scaffalature con shuttle
Un sistema di scaffalature con shuttle ha pochi componenti, ma strettamente interdipendenti. Modificarne uno significa vincolare gli altri.
- Guide e struttura: lo shuttle scorre su guide laminate o estruse saldate nel canale, e la struttura sostiene sia il carico dei pallet sia il peso dello shuttle. Qui la rettilineità delle guide e la tolleranza di livello lungo tutto il canale contano più della portata dei correnti.
- Lo shuttle: portata, corsa del piano di sollevamento e chimica della batteria definiscono l’inviluppo operativo. La ricarica di opportunità in un punto di contatto a fine canale o a fine corsia mantiene le unità operative su più turni senza dover sostituire le batterie.
- Punto di ricarica: va collocato dove il carrello elevatore transita già, altrimenti si introducono tempi di attesa in ogni ciclo.
- Livello di controllo: un telecomando portatile è adatto al lavoro semiautomatico su singolo canale. Un tablet o un sistema di controllo del magazzino aggiunge sequenziamento, monitoraggio dell’occupazione dei canali e gestione FIFO.
- Elevatore e carrello di trasferimento: nelle soluzioni completamente automatiche eliminano del tutto il carrello elevatore dal ciclo.
Guide, struttura e tolleranze dei pallet
La maggior parte dei guasti degli shuttle è causata da pallet danneggiati o fuori specifica, non dall’elettronica. Verificate la qualità dei pallet prima di mettere in discussione il fornitore.
Lo shuttle: portata, batteria e ricarica
Dimensionate la portata sul pallet reale più pesante, non su quello medio.
Shuttle monodirezionali e shuttle a 4 vie
Le unità monodirezionali restano in un solo canale e richiedono un carrello elevatore per essere spostate. Un sistema pallet shuttle a 4 vie cambia direzione all’interno della griglia, così un’unica unità serve più canali e più livelli.
Telecomando o controllo tramite WCS
I telecomandi costano meno. Il controllo tramite WCS garantisce l’accuratezza dell’inventario che giustifica la densità.
Shuttle, drive-in e push-back a confronto
Le tre soluzioni ad alta densità si comportano in modo molto diverso quando i canali si allungano. Il confronto isola le variabili che decidono quale regge il vostro profilo SKU e la qualità dei vostri pallet.
| Criterio | Scaffalature con shuttle | Scaffalature drive-in | Scaffalature push-back |
|---|---|---|---|
| Profondità pratica del canale | Elevata, decine di pallet | Da ridotta a media, limitata dalla portata del carrello elevatore e dalla sicurezza del carrellista | Ridotta, in genere pochi pallet su guide inclinate |
| Rotazione delle scorte | FIFO o LIFO, selezionabile per canale | Solo LIFO | Solo LIFO |
| Selettività | Uno SKU per canale, molti canali per livello | Uno SKU per canale, meno canali a parità di ingombro a terra | Uno SKU per canale, molti canali ma poco profondi |
| Ingresso del carrello elevatore nel canale | Nessuno, il carrello resta in corsia | Necessario per ogni pallet | Nessuno |
| Throughput all’aumentare della profondità | Si mantiene, la corsa dello shuttle sostituisce quella del carrello | Cala nettamente a ogni posizione aggiuntiva | Non applicabile oltre profondità ridotte |
| Sensibilità alla qualità dei pallet | Alta, i longheroni danneggiati bloccano i cicli | Moderata | Da moderata ad alta sull’allineamento delle guide |
La tabella va letta come una curva di compromesso, non come una classifica. Il drive-in ottiene densità al prezzo del tempo del carrellista e dei danni alla scaffalatura. Il push-back ottiene velocità rinunciando alla profondità. Le scaffalature con shuttle sono l’unica opzione che mantiene costante il throughput all’allungarsi dei canali, e il prezzo da pagare è la disciplina sulle condizioni dei pallet.
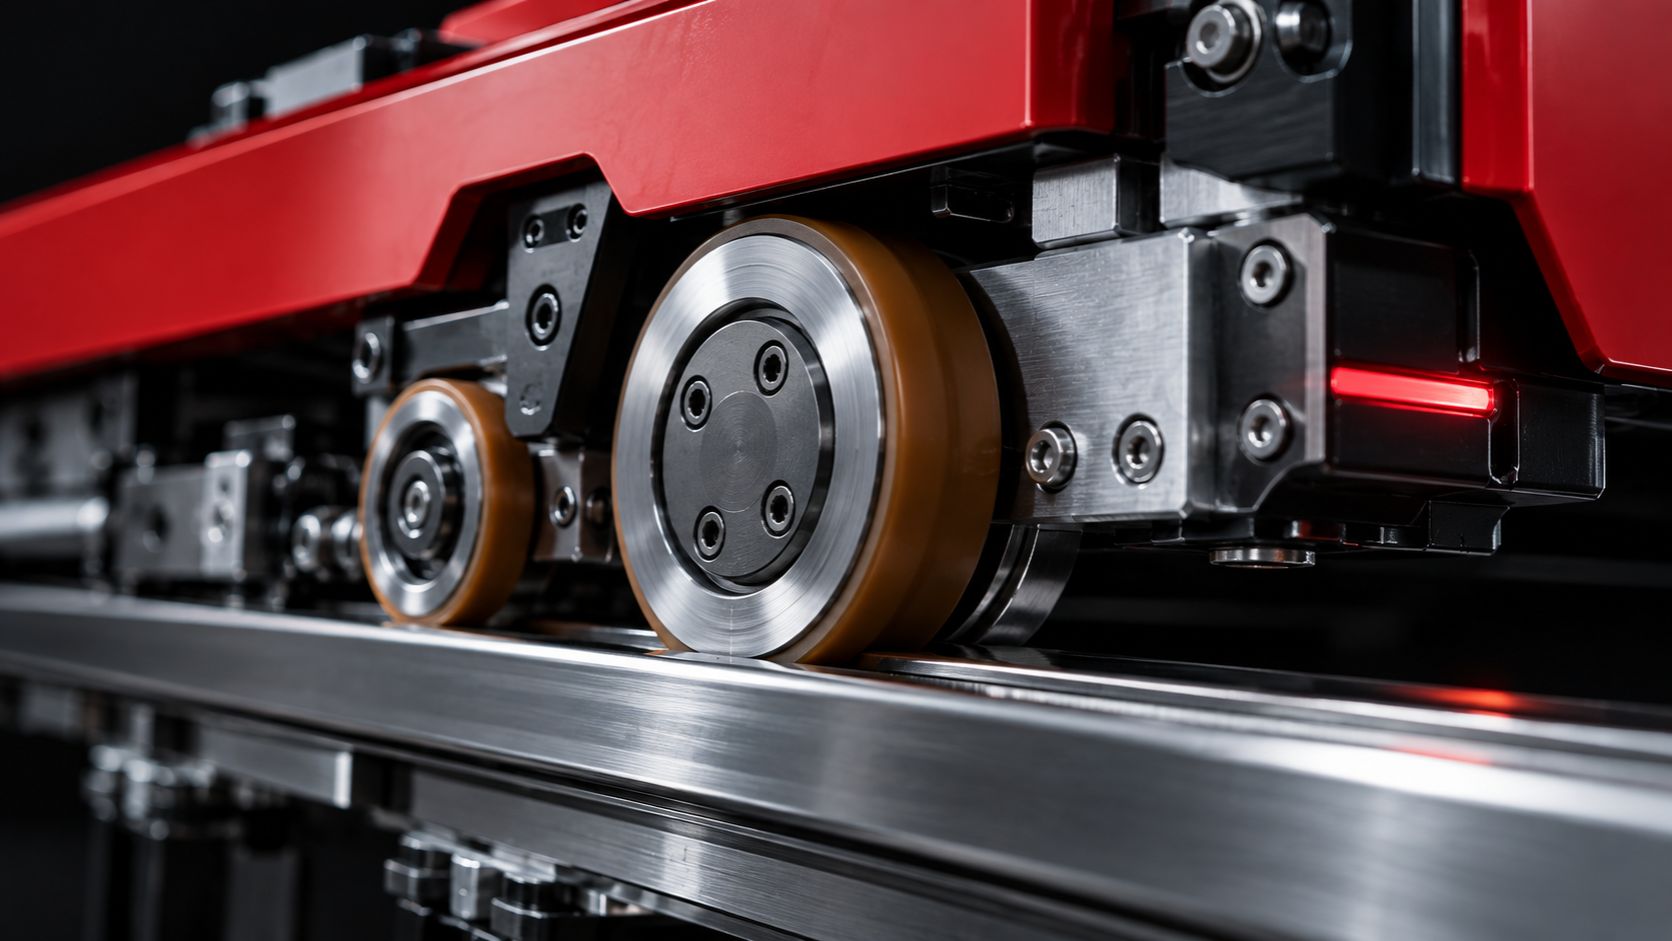
Densità e throughput: shuttle in scaffalatura contro drive-in e push-back
Perché la densità del drive-in raramente sopravvive all’operatività
Su un disegno di layout, le scaffalature drive-in sembrano l’opzione più densa disponibile. Nell’operatività, però, perdono capacità. Poiché ogni canale è dedicato a un solo SKU e a un solo codice data, i canali parzialmente svuotati restano vuoti a nido d’ape che non si possono riempire senza compromettere la disciplina d’inventario. La seconda perdita riguarda la velocità. Un carrello che entra in un canale si muove tra guide con strutture portanti su entrambi i lati, quindi gli operatori rallentano, e ogni pallet di profondità in più aggiunge percorso e rischio allo stesso ciclo del carrello elevatore. I canali più profondi ottengono quindi densità a un costo diretto in throughput ed esposizione ai danni alla scaffalatura.
Perché la profondità del push-back si ferma ai carrelli annidati
Il push-back risolve il problema dell’ingresso mantenendo il carrello sul fronte, ma il gruppo di carrelli annidati impone un proprio limite, in genere tra due e sei pallet di profondità. Oltre questa soglia, carrelli sovrapposti e pendenza delle guide non sono più pratici. Il push-back guadagna selettività per canale e rinuncia del tutto allo stoccaggio profondo.
Cosa cambia quando nel canale entra lo shuttle invece del carrello
In un canale di scaffalatura con shuttle, il carrello assorbe gli spostamenti interni al canale, quindi la profondità può crescere senza allungare il ciclo del carrello elevatore sul fronte. Il compromesso va però chiarito: il tempo ciclo dello shuttle all’interno del canale aumenta comunque con la profondità, e uno shuttle serve un solo canale alla volta. Le vere leve del throughput sono quindi il rapporto tra shuttle e canali e il sequenziamento del flusso dei pallet.
Quando drive-in o push-back sono davvero la scelta migliore
Quando il drive-in è la risposta più economica e onesta
Il drive-in vince sul costo d’investimento per posto pallet e sulla semplicità. Non ci sono batterie, caricabatterie, controller né liste di ricambi. Per merce a bassa rotazione mono-SKU, scorte stagionali, imballaggi o materie prime giacenti per settimane, questo conta più dei tempi ciclo. I siti privi di una funzione di manutenzione interna, o senza una prospettiva realistica di disciplina di manutenzione preventiva, sono serviti meglio da una struttura che non può avere guasti elettronici.
Quando il push-back si adatta meglio al profilo SKU
Con profondità da due a cinque pallet e più SKU, le scaffalature push-back offrono una densità rispettabile senza attrezzature motorizzate nel canale. Il carrello elevatore non entra mai nella scaffalatura, i cicli restano brevi sul fronte della corsia e ogni canale ospita il proprio SKU. Per merce a media rotazione distribuita su molti SKU con profondità contenute, l’economia della soluzione è difficile da battere.
Segnali che le scaffalature con shuttle non si ripagheranno
Conviene riconsiderare la scelta quando i canali sono così pochi che uno shuttle resta inattivo per gran parte del turno, quando le movimentazioni giornaliere di pallet sono basse, quando il contratto di locazione è breve o quando planarità della pavimentazione e qualità dei pallet non possono essere corrette. Gli shuttle amplificano le buone condizioni e penalizzano quelle cattive.
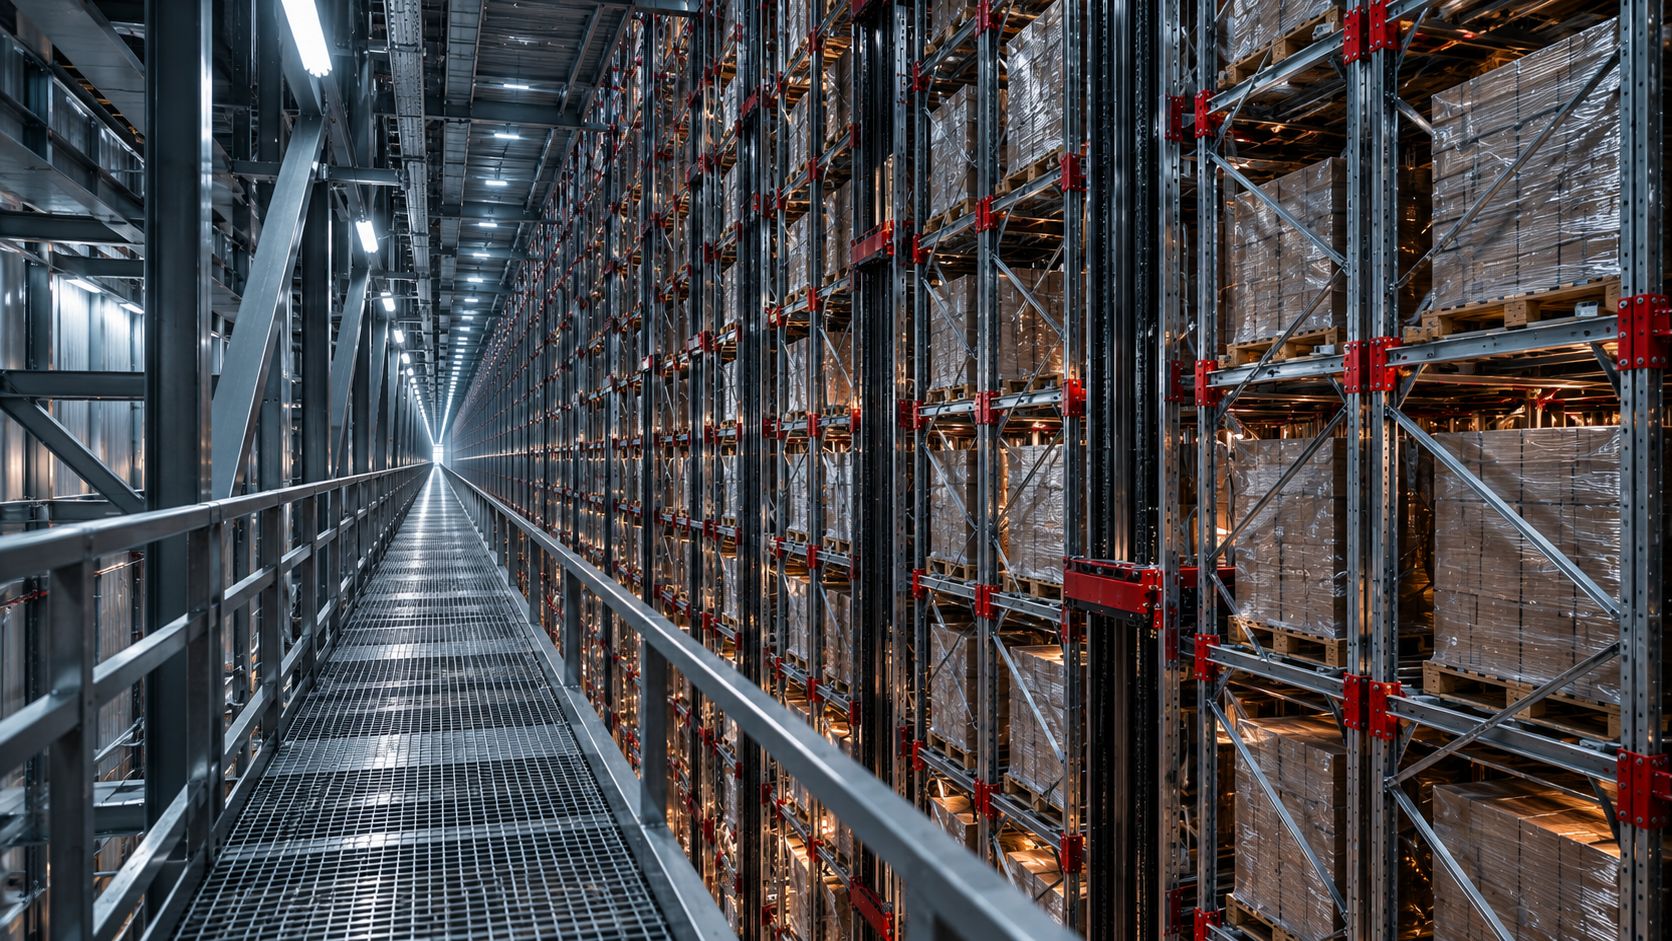
Dimensionare un impianto shuttle: profondità, rotazione e vincoli del sito
Profondità del canale, numero di shuttle e pallet all’ora
Il throughput è determinato dall’elemento più lento della catena, e nella maggior parte dei layout si tratta del carrello elevatore o del carrello di trasferimento che alimenta gli imbocchi dei canali, non dello shuttle. Canali più profondi aumentano la densità di stoccaggio ma allungano la corsa dello shuttle per pallet, quindi i pallet all’ora per canale calano con la profondità. La contromisura è aumentare i fronti di canale e gli shuttle per corsia. Modellate prima la rotazione degli SKU: gli articoli ad alta rotazione vanno nei canali meno profondi, quelli a bassa rotazione assorbono la profondità.
Canali FIFO e canali LIFO
Un canale LIFO viene caricato e scaricato dallo stesso fronte, quindi è servito da una sola corsia. Un canale FIFO si carica da un’estremità e si scarica dall’altra: servono due corsie, due gruppi di baie e un ingombro dell’edificio completamente diverso. La decisione va presa prima di disegnare la griglia, perché modificare a posteriori la direzione del flusso in un layout di scaffalature ad alta densità esistente raramente è conveniente.
Condizioni del sito da verificare prima dell’ordine
- Planarità della pavimentazione e stato dei giunti lungo ogni canale, verificati rispetto agli standard di planarità delle pavimentazioni
- Tolleranza di posizionamento ottenibile, in millimetri, all’imbocco del canale
- Classe dei pallet, stato delle tavole di base e sporgenza ammessa
- Portata in chilogrammi, incluso il peso del pallet nel caso peggiore
- Intervallo di temperatura, incluso il funzionamento a temperatura refrigerata e negativa fino a circa -25 gradi Celsius
Sono queste verifiche a decidere se il vostro progetto di stoccaggio ad alta densità supera la messa in servizio.
Le attività adatte ai canali con shuttle
L’architettura si ripaga dove la profondità del canale viene riempita ripetutamente con lo stesso codice articolo. La condizione fondamentale sono volumi elevati su un numero ristretto di SKU. Tutto il resto, temperatura, regole di rotazione, avvicendamento dei clienti, modifica la solidità del business case.
Celle frigorifere e magazzini a temperatura negativa
I metri cubi refrigerati comportano un costo di esercizio che lo spazio a temperatura ambiente non ha, quindi comprimere lo stesso numero di pallet in meno metri riduce direttamente il volume da raffreddare. Gli shuttle tengono inoltre gli operatori fuori dalla corsia fredda per gran parte del ciclo, eliminando il calo di produttività e le pause obbligatorie legate al picking sottozero. Le nostre note più ampie sull’automazione delle celle frigorifere trattano gli aspetti di specifica delle attrezzature.
Alimenti, bevande e rotazione per data di scadenza
La produzione a lotti riempie rapidamente i canali e le regole di rotazione delle scorte FEFO richiedono che il sistema sappia dove si trova ciascun lotto. Il controllo a livello di canale lo garantisce senza frammentare i lotti di produzione in ubicazioni sparse.
Logistica conto terzi e buffer di produzione
Le zone buffer dei 3PL possono essere riconfigurate in profondità al cambiare dei contratti. I buffer di produzione alimentano le linee a un ritmo prevedibile. Le code ampie di articoli a bassa rotazione restano su scaffalature porta-pallet tradizionali, dove un singolo pallet non giustifica un canale.
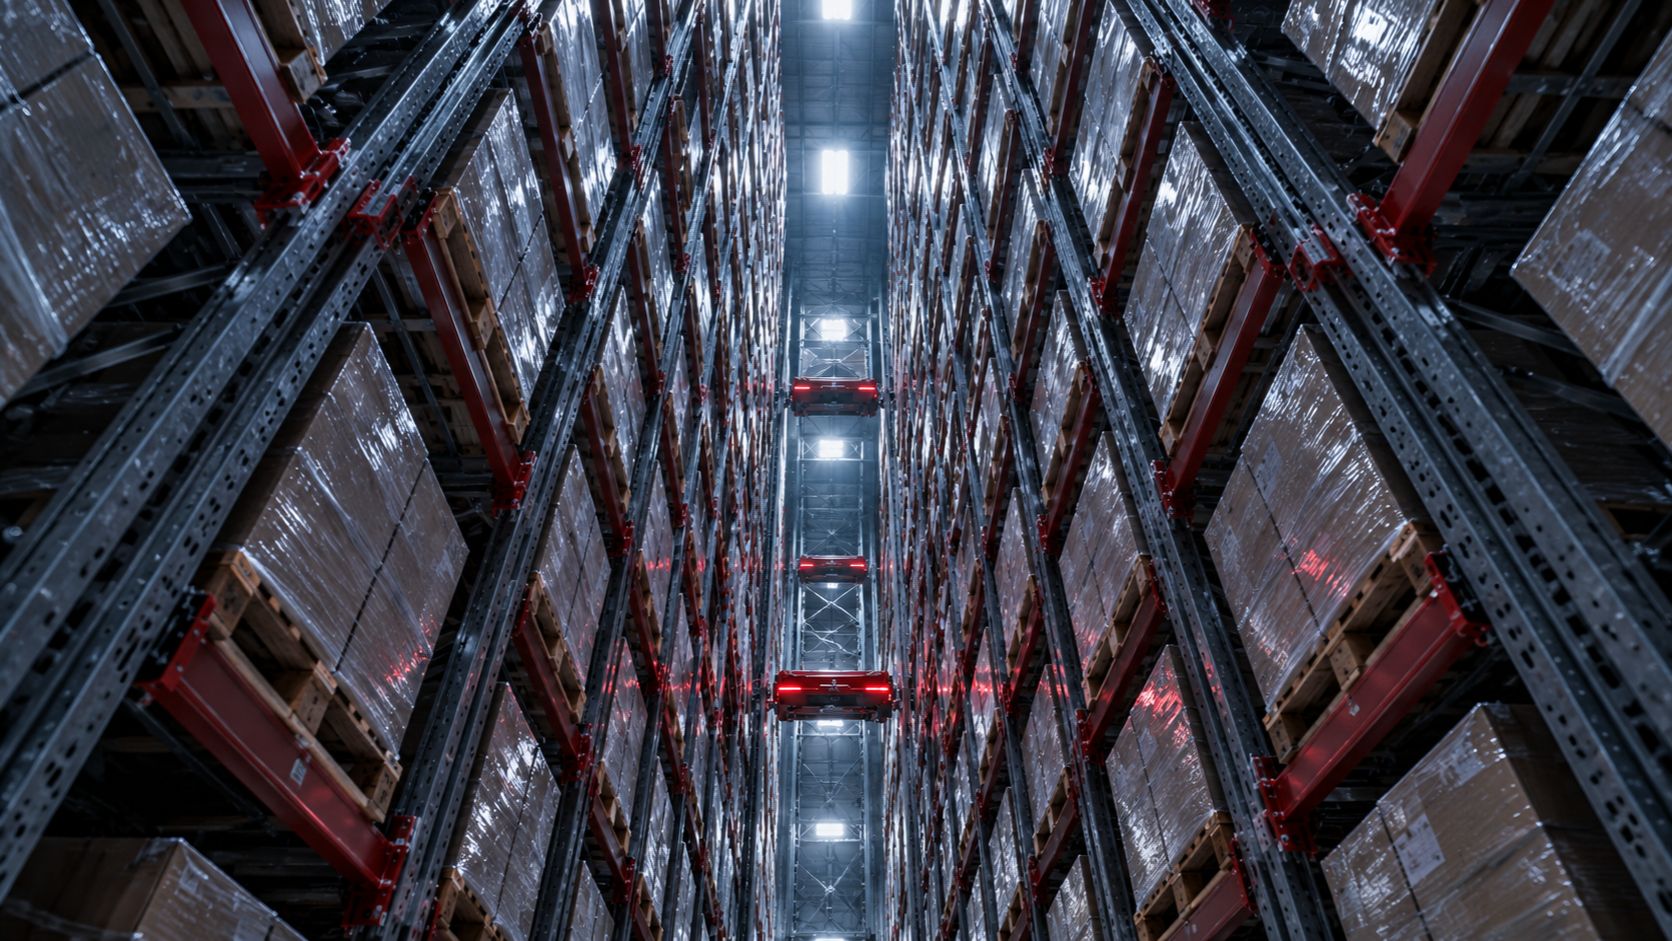
Le domande dei progettisti prima di decidere
1. Quanto può essere profondo, realisticamente, un canale shuttle?
La profondità del canale è limitata dalla rotazione e dall’ingegneria della scaffalatura, non dallo shuttle. Canali più profondi riducono il numero di corsie ma allungano la corsa dello shuttle per pallet, quindi il throughput per canale cala con la profondità. Dimensionate la profondità sul volume degli SKU invece di spingervi al massimo strutturale.
2. Uno shuttle può servire più canali, e come viene spostato dall’uno all’altro?
Sì. Un singolo shuttle copre in genere molti canali su uno stesso livello e viene trasferito dall’uno all’altro con le forche del carrello elevatore o con un carrello di trasferimento. Meno shuttle riducono l’investimento, ma rendono lo spostamento dello shuttle il vincolo che detta il ritmo dei cicli.
3. Le scaffalature con shuttle richiedono un WMS o un WCS, o basta un telecomando portatile?
I canali semiautomatici funzionano con un telecomando portatile, con l’operatore che sequenzia i movimenti. Quando si aggiungono elevatori, carrelli di trasferimento o la disciplina FIFO su molti canali, un software di controllo del magazzino diventa necessario per gestire la rotazione e gli stalli.
4. Quale manutenzione richiede uno shuttle rispetto alle scaffalature drive-in?
Le scaffalature drive-in richiedono ispezioni della struttura e riparazioni dopo gli urti. Gli shuttle aggiungono la cura delle batterie, i controlli di ruote e catene e la pulizia dei sensori, ma eliminano la maggior parte delle collisioni tra carrello elevatore e scaffalatura che fanno lievitare i costi di riparazione del drive-in.
Scegliere in base alle movimentazioni, non solo ai metri cubi
I metri cubi guadagnati sono il numero più facile da inserire in un business case e, da soli, il meno utile. Le scaffalature con shuttle giustificano il costo aggiuntivo delle attrezzature solo dove canali profondi e movimentazioni giornaliere di pallet elevate coincidono, perché lo shuttle si ripaga in cicli, non in volume stoccato. Dove i canali ruotano lentamente, ospitano pochi SKU e registrano un throughput giornaliero modesto, drive-in o push-back restano l’acquisto razionale, e dirlo non ci è costato nulla. Il confine si colloca nel punto in cui è il tempo di movimentazione, e non la superficie, a diventare il vincolo della vostra attività.
Se volete tracciare quel confine sui vostri numeri, inviateci il numero di canali, il profilo SKU, le movimentazioni giornaliere di pallet e l’intervallo di temperatura operativa: lavoreremo insieme al dimensionamento.