


Zautomatyzowane systemy składowania i kompletacji – omówienie od podstaw
Większość nieudanych projektów automatyzacji nie upadła z powodu złego zakupu, lecz złej architektury. Zautomatyzowany system składowania i kompletacji (AS/RS) to nie produkt wybierany z karty katalogowej, lecz decyzja o tym, jak materiał przemieszcza się w budynku: maszyny składują i pobierają ładunki tak, aby żaden operator nie musiał podchodzić ani podjeżdżać do towaru. Zmiana tej architektury oznacza jednoczesną zmianę modelu pracy, powierzchni zabudowy i planu nakładów inwestycyjnych.
Ten przewodnik powstał z myślą o trzech grupach odbiorców. Po pierwsze, o kupujących, którzy szacują skalę projektu i próbują ustalić, do czego faktycznie się zobowiązują. Po drugie, o inżynierach przygotowujących specyfikację, którzy muszą wiedzieć, gdzie zaczynają obowiązywać twarde ograniczenia fizyczne. Po trzecie, o studentach poznających tę dziedzinę, w której większość publikacji kończy się na taksonomii transportu wewnętrznego.
Wszystko, co następuje dalej, sprowadza się do dwóch liczb: gęstości składowania i trwałej przepustowości. Jeśli one są właściwe, reszta to szczegóły.
Czym jest zautomatyzowany system składowania i kompletacji
Zautomatyzowany system składowania i kompletacji to połączenie stałych regałów, zautomatyzowanych maszyn do obsługi ładunków oraz oprogramowania sterującego, które pod kontrolą systemu składuje i pobiera zdefiniowane jednostki ładunkowe. Operator pozostaje na stanowisku roboczym, a towar przemieszcza się do niego. Niczego nie trzeba ręcznie przewozić, przynosić ani szukać.
Co odróżnia system zautomatyzowany od zmechanizowanego
O tym, czym jest ASRS, decyduje uprawnienie do podejmowania decyzji, a nie moc napędu. Napędzany wózek paletowy jest zmechanizowany: o miejscu docelowym ładunku decyduje człowiek. W ASRS to oprogramowanie sterujące przechowuje zapis lokalizacji każdego ładunku, wybiera miejsce docelowe, ustala kolejność ruchów i raportuje ich wykonanie do systemu WMS lub ERP. Bez oprogramowania sprzęt nie ma nic do zrobienia. Przy porównywaniu ofert to rozróżnienie ma większe znaczenie niż prędkość maszyn.
Palety, pojemniki i tace: wybór jednostki ładunkowej
Pierwszą decyzją specyfikacyjną jest jednostka ładunkowa: paleta, pojemnik, karton lub taca. Określa ona podziałkę regału, klasę maszyny, udźwig podnośnika i pułap przepustowości, zanim ustalona zostanie jakakolwiek inna zmienna. Systemy wózków wahadłowych do palet i do pojemników opierają się na tej samej logice projektowej, ale nie są zamienne, a adaptacja jednego z nich do geometrii zaprojektowanej dla drugiego rzadko się opłaca.
Czym ASRS nie jest
Przenośnik transportuje, ale nie składuje. Wózki widłowe i jeżdżące po posadzce roboty mobilne przemieszczają ładunki, nie będąc częścią konstrukcji składowania. Wzorzec wyznaczyły instalacje z układnicami dla jednostek paletowych z lat 60., opisane w większości opracowań historii transportu wewnętrznego. Każdy, kto zastanawia się, czym jest ASRS, powinien zacząć od szerszego spojrzenia na to, czym jest automatyzacja magazynu.
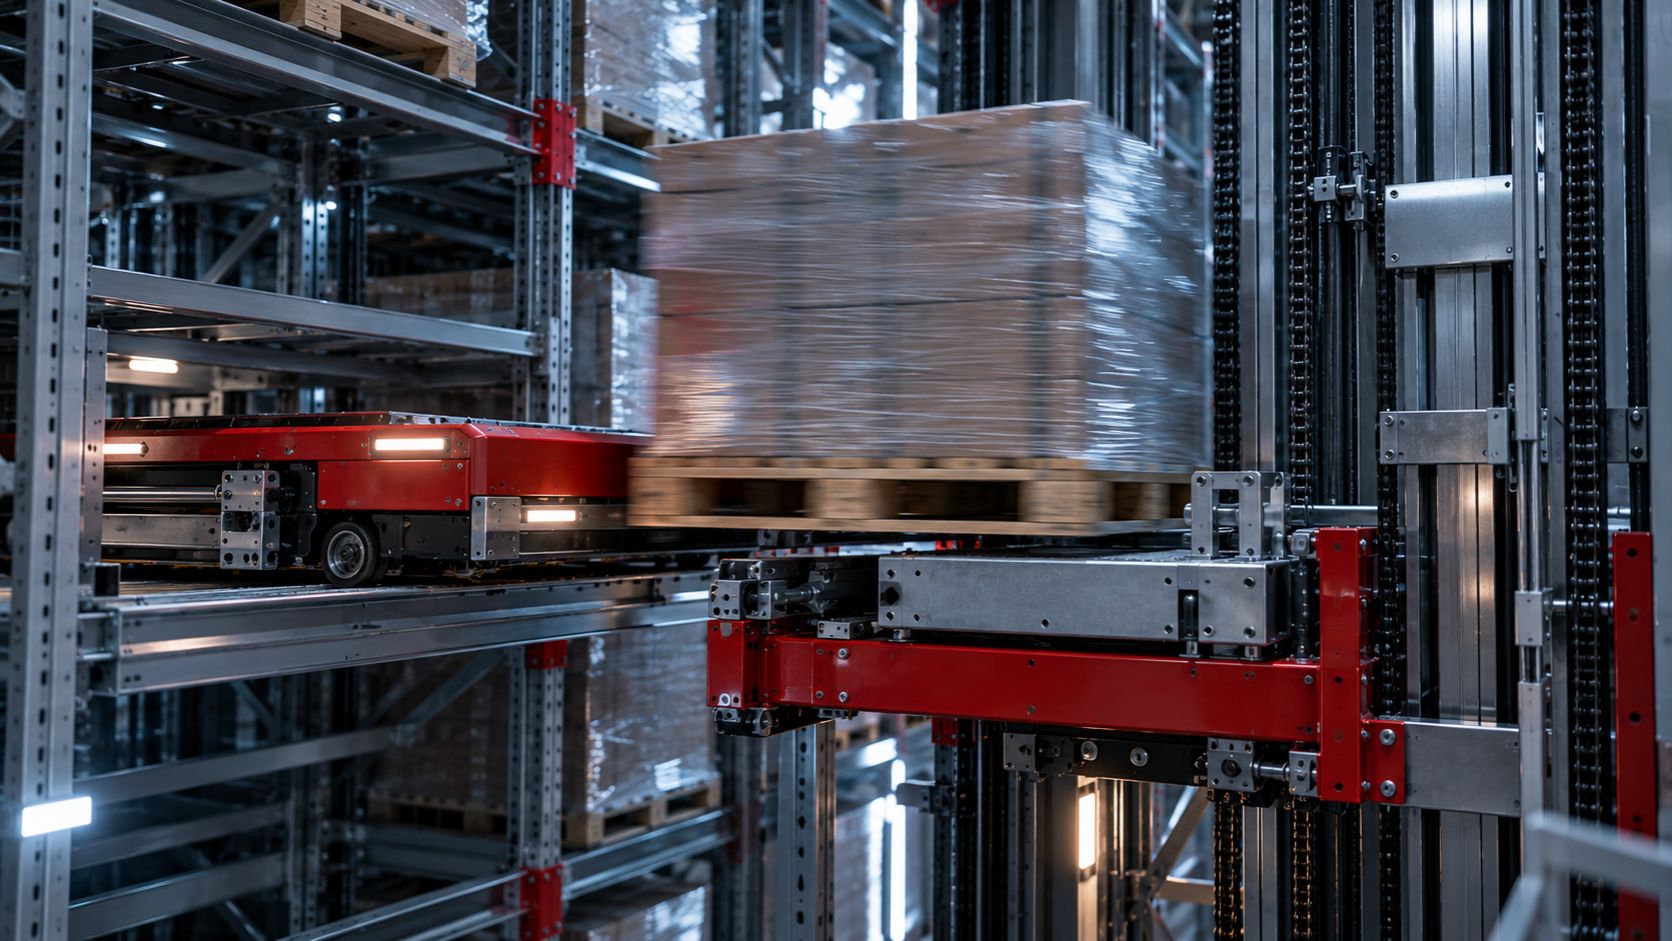
Główne typy ASRS i zastosowania, do których powstały
Systemy ASRS dzielą się na kilka rodzin mechanicznych, a każda z nich istnieje ze względu na konkretne połączenie masy ładunku, głębokości kanału i wymaganej liczby cykli na godzinę. Nowość rozwiązania jest słabym kryterium wyboru. Prawdziwym kryterium jest profil ładunków.
Układnice paletowe
Pojedynczy maszt poruszający się w stałym korytarzu i obsługujący wysokie regały paletowe jedno- lub dwugłębokościowe. Sprawdza się przy ciężkich jednostkach ładunkowych, wysokich halach i umiarkowanej liczbie cykli na korytarz. Przepustowość zwiększa się przez dodawanie korytarzy, więc układnice szybko stają się drogie, gdy potrzeba większej liczby cykli, a nie większej wysokości.
Wózki wahadłowe do palet i składowanie w głębokich kanałach
Wózki wahadłowe pracują wewnątrz siatki regałów i przemieszczają się wzdłuż kanału, oddzielając ruch poziomy od pionowego. To właściwe rozwiązanie, gdy kanały są głębokie, liczba SKU umiarkowana, a gęstość składowania ważniejsza niż swobodny dostęp do każdej palety. Konfiguracje półautomatyczne, zautomatyzowane i trójwymiarowe zachowują się w praktyce bardzo różnie, dlatego typy systemów wózków wahadłowych do palet wymagają odrębnej oceny.
Układnice miniload i wózki wahadłowe do pojemników
Oba rozwiązania obsługują kartony, pojemniki i tace. Układnica miniload obsługuje jeden korytarz jednym urządzeniem. System wózków wahadłowych do pojemników umieszcza pojazd na każdym poziomie, więc liczba cykli na godzinę rośnie wraz z liczbą poziomów, a nie korytarzy. W operacjach kompletacji zamówień o dużym wolumenie ta różnica przesądza o projekcie.
Systemy kubiczne, karuzele i automaty pionowe (VLM)
Systemy kubiczne układają pojemniki w stosy bez korytarzy i kosztem szybkości pobrania osiągają skrajnie wysoką gęstość składowania. Karuzele poziome i automaty pionowe obsługują drobne części na niewielkiej powierzchni – doskonale sprawdzają się przy wolno rotujących towarach, ale mają ograniczone możliwości skalowania.
Porównanie typów ASRS: ładunek, gęstość i przepustowość
Tabelę należy traktować jako narzędzie do wstępnej selekcji, a nie specyfikację. Wartości udźwigu i gęstości to orientacyjne zakresy branżowe, a nie deklaracje dostawców, a charakter przepustowości jest ważniejszy niż wartości szczytowe: pokazuje, czy ograniczeniem jest wózek wahadłowy, podnośnik czy maszyna korytarzowa.
| Typ systemu | Obsługiwany ładunek | Orientacyjny udźwig | Gęstość składowania | Charakter przepustowości | Odpowiednia głębokość kanału | Najlepsze zastosowanie |
|---|---|---|---|---|---|---|
| Wózek wahadłowy do palet (w regale) | Palety, przekładki typu slip sheet | 1 000–1 500 kg | Bardzo wysoka | Możliwy cykl podwójny, ograniczenie przez podnośnik na końcu korytarza | Głębokie kanały, od 10 do ponad 40 miejsc | Chłodnie, napoje, niewiele SKU, duży wolumen |
| Układnica paletowa | Palety | 1 000–2 000 kg | Wysoka, jedno- lub dwugłębokościowa | Ograniczenie przez układnicę, cykl podwójny przy podwójnych widłach | Od jedno- do dwugłębokościowej | Wysokie budynki, wiele SKU paletowych |
| Układnica miniload | Pojemniki, kartony, tace | 50–100 kg | Średnia do wysokiej | Ograniczenie przez układnicę w każdym korytarzu | Od jedno- do dwugłębokościowej | Części zamienne, wolniej rotujące drobne towary |
| Wózek wahadłowy do pojemników (wielopoziomowy) | Pojemniki, kartony | 25–50 kg | Wysoka | Ograniczenie przez podnośnik, skaluje się z liczbą wózków | Od jedno- do wielogłębokościowej | Kompletacja w modelu towar do człowieka w e-commerce i 3PL |
| System kubiczny lub siatkowy | Pojemniki | 30–35 kg | Najwyższa na metr sześcienny | Ograniczenie przez roboty, kara za przekopywanie głębokich stosów | Składowanie w stosach, bez kanałów | Drobne części, niski strop, wolno rotujący asortyment |
| VLM i karuzela | Tace | 250–700 kg na tacę | Średnia, oszczędność powierzchni | Cykl pojedynczy, jeden operator na urządzenie | Nie dotyczy | Składowanie w miejscu użycia, kitting, MRO |
Wzorzec jest spójny: gęstość wynika z głębokości, a głębokość kosztuje dodatkowe ruchy przeładunkowe. Wózki wahadłowe do palet w głębokich kanałach i systemy kubiczne wygrywają pod względem wykorzystania kubatury, ale tracą na czasie pobrania przy zróżnicowanym profilu SKU. Systemy z układnicami utrzymują stałą przepustowość na korytarz niezależnie od wielkości floty, natomiast systemy wahadłowe pozwalają zwiększać przepustowość stopniowo, aż do nasycenia podnośnika.
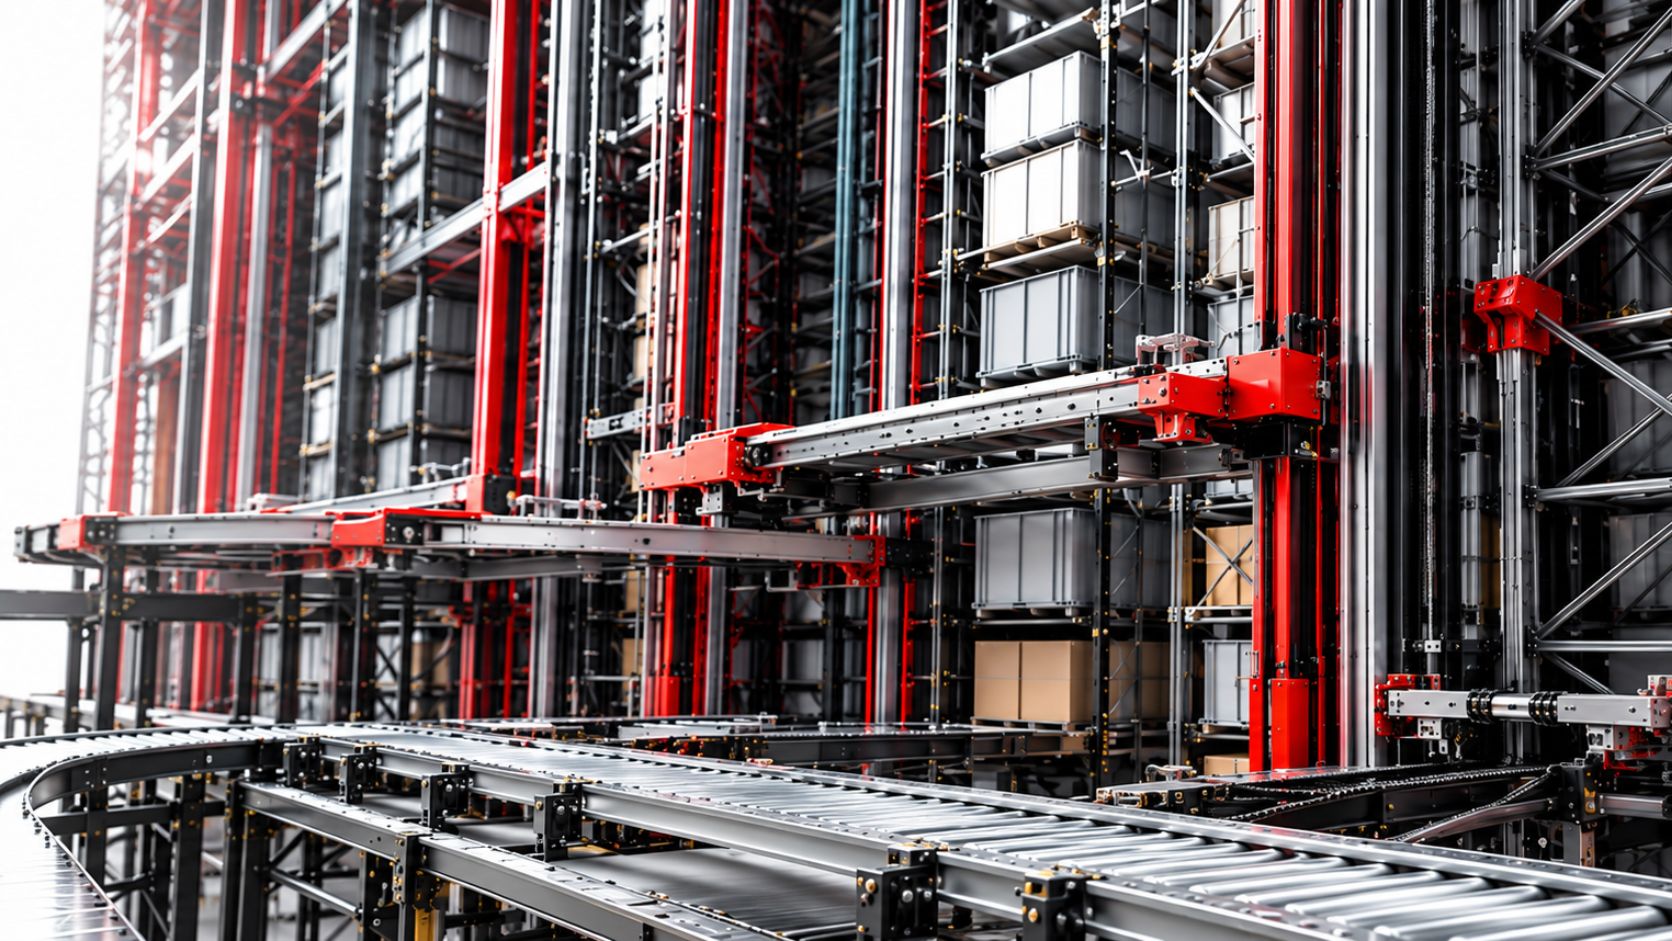
Jak ASRS przemieszcza ładunek od rampy do miejsca kompletacji
Sprzęt to widoczna połowa systemu. O sukcesie lub porażce projektu decyduje warstwa decyzyjna.
Fizyczne komponenty działającego systemu
- Przenośnik przyjęć lub stacja wejściowa z bramką kontroli gabarytów: odczyt kodu kreskowego lub RFID, pomiar wymiarów, kontrola masy i odrzucanie ładunków poza tolerancją
- Podnośniki pionowe, które oddzielają poziom posadzki od poziomów składowania
- Wózki wahadłowe lub układnice realizujące ruch poziomy wewnątrz regału
- Sama konstrukcja regałowa, która jest zarazem miejscem składowania i torem jezdnym
- Stanowiska kompletacji, kanały wydań i pozycje buforowe do sekwencjonowania przy froncie
Kto o czym decyduje: WMS, WES i WCS
WMS odpowiada za stany magazynowe i logikę zamówień. Wie, co ma zostać wysłane, w jakiej ilości i do którego klienta. Nie wie natomiast, że podnośnik nr 3 jest nasycony. WES ustala kolejność i zwalnia zadania zgodnie z rzeczywistą wydajnością, grupując pobrania tak, aby stanowisko kompletacji nigdy nie czekało na towar ani nie było nim zalewane. Poniżej warstwy WCS i PLC sterują ruchem, rozwiązują konflikty między wózkami wahadłowymi i w ciągu milisekund egzekwują blokady. Większość ryzyka integracyjnego leży na styku warstw, a nie w maszynach, dlatego warto na wczesnym etapie dokładnie określić, jak WCS, WMS i WES dzielą się zadaniami.
Pojedynczy cykl składowania i pobrania krok po kroku
Paleta zostaje zidentyfikowana i sprawdzona na wejściu, przekazana na podnośnik, przewieziona na odpowiedni poziom i przekazana wózkowi wahadłowemu. System przydziela lokalizację na podstawie rotacji, masy i głębokości kanału, a następnie odkłada ładunek. Przy wydaniu sekwencja przebiega odwrotnie, w odniesieniu do konkretnej pozycji zamówienia, a ładunek dociera do miejsca kompletacji w kolejności, której potrzebuje operator.
Gęstość i przepustowość: dwie liczby, które decydują o projekcie
Jak naprawdę mierzy się gęstość składowania
Gęstość to liczba miejsc paletowych lub pojemnikowych podzielona przez całkowitą powierzchnię budynku zajmowaną przez system, łącznie z korytarzami, szybami podnośników, miejscami ładowania i strefą serwisową. Podawanie liczby miejsc na moduł regału upiększa projekt. Dla działu finansów liczy się liczba miejsc na metr kwadratowy wynajmowanej lub wybudowanej powierzchni, przy wykorzystaniu użytkowej wysokości budynku. Ukrytym czynnikiem jest stosunek powierzchni korytarzy do powierzchni składowania. Rozwiązania jednogłębokościowe wymagają korytarza przy każdym froncie regału, więc znaczna część powierzchni zabudowy niczego nie przechowuje. Głębokie kanały obsługiwane przez wózki wahadłowe radykalnie zmniejszają ten stosunek, dlatego systemy wewnątrzregałowe wygrywają pod względem gęstości, zanim pod uwagę weźmie się jakąkolwiek inną zmienną.
Co ogranicza trwałą liczbę palet lub pojemników na godzinę
Przepustowość należy podawać jako trwałą sumę ruchów przyjęć i wydań na godzinę w godzinie szczytu, z uwzględnieniem cykli podwójnych i ruchu uzupełnień. Katalogowa wartość szczytowa zmierzona w krótkim okresie, przy idealnym przydziale kanałów i bez zatorów, nie przetrwa prawdziwej zmiany.
Głębokość kanału a selektywność
Każdy dodatkowy metr głębokości kanału zwiększa gęstość składowania i wydłuża czas jazdy wózka wahadłowego przy każdym pobraniu. Zwiększa też ryzyko efektu plastra miodu (honeycombing): częściowo opróżnione kanały blokują miejsca, w których nie można umieścić innego SKU. Głębokie kanały pasują do kilku szybko rotujących SKU. Długi ogon asortymentu wymaga płytszych kanałów lub mieszanych głębokości w jednej siatce.
Dlaczego to podnośnik zwykle wyznacza pułap
W wielopoziomowych systemach wewnątrzregałowych ograniczeniem prawie zawsze jest podnośnik, pomost transferowy lub maszt układnicy, a nie wózek wahadłowy. Dodanie wózków powoduje powstawanie kolejek na styku z transportem pionowym. Dlatego symulacja zdarzeń dyskretnych na rzeczywistych plikach zamówień jest skuteczniejsza niż reguły praktyczne.
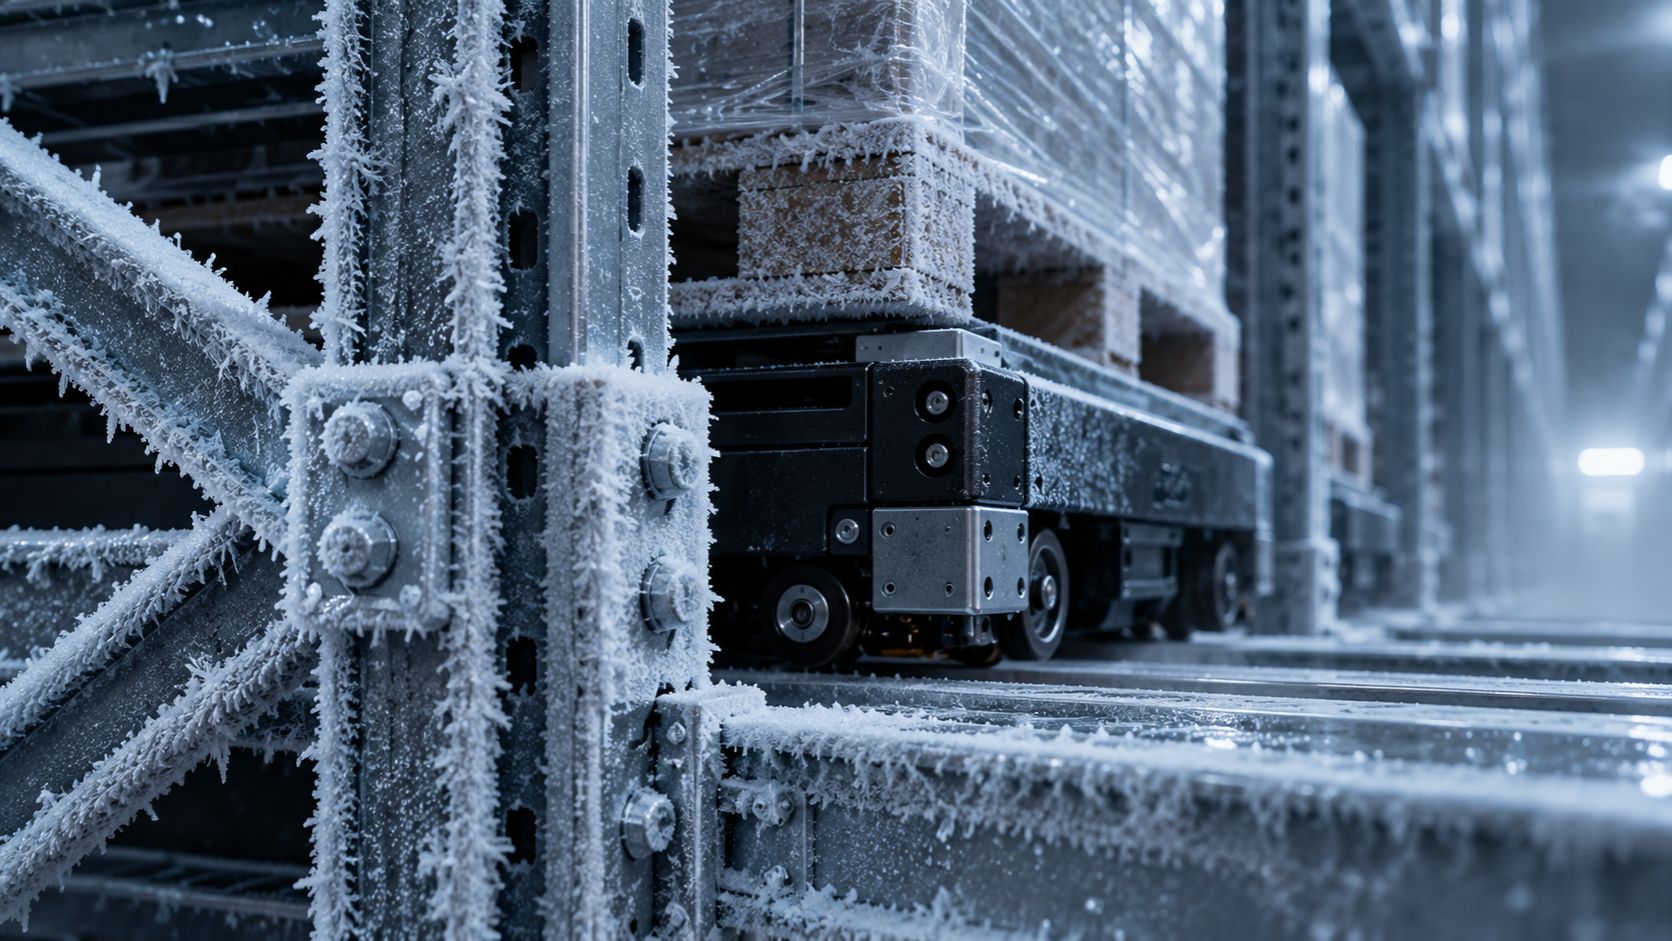
Co zyskuje magazyn z ASRS, a z czego rezygnuje
Skąd naprawdę biorą się oszczędności
Oszczędność pracy w magazynie z ASRS nie dotyczy samego pobrania towaru, lecz przemieszczeń wokół niego. W konwencjonalnych operacjach większość czasu kompletacji zamówień zajmuje chodzenie lub jazda między lokalizacjami, a automatyzacja eliminuje tę kategorię pracy, zamiast ją przyspieszać. Druga korzyść dotyczy wysokości: regały, które nie wymagają już prześwitu korytarza dla wózka czołowego, mogą wykorzystać pełną wysokość w świetle budynku, co zamienia odzyskaną powierzchnię na użyteczne miejsca paletowe lub pojemnikowe. Trzecia korzyść to dokładność. Gdy każda lokalizacja jest przydzielana i potwierdzana przez oprogramowanie, a nie zapisywana na etykiecie, rozbieżności w inwentaryzacji cyklicznej maleją, a wraz z nimi czas poświęcany na ich wyjaśnianie.
Chłodnie i środowiska o ograniczonym dostępie
Argumenty za automatyzacją są najsilniejsze w mroźniach, chłodniach i strefach niebezpiecznych. Maszyny znoszą warunki, które w przypadku ludzi wymuszają limity ekspozycji na pracę w zimnie, dzięki czemu korytarz może być utrzymywany w docelowej temperaturze bez przerw rotacyjnych i ogrzewanych kabin, a praca bezobsługowa (lights-out) staje się realna, ponieważ nikt nie musi przebywać w korytarzu.
Z jakiej elastyczności się rezygnuje
Kapitał jest angażowany z góry, czas realizacji liczy się w miesiącach, a nie tygodniach, a system zakłada powtarzalną geometrię ładunków. Uszkodzone palety, wystająca folia czy pojemniki niezgodne ze specyfikacją zatrzymają wózek wahadłowy, podczas gdy operator wózka widłowego poradziłby sobie z nimi doraźnie.
Wymagania budowlane, lokalizacyjne i bezpieczeństwa, które projekty niedoszacowują
Harmonogramu rzadko nie dotrzymuje się z powodu specyfikacji mechanicznej. Przyczyną jest budynek. Większość opóźnień wynika z warunków, które przyjęto założeniowo, zamiast je zmierzyć.
Tolerancje posadzki i regałów
Systemy wahadłowe poruszają się po szynach mocowanych do słupów regałów, które przenoszą obciążenie na płytę posadzki. Płaskość i poziomość określa się w milimetrach na zdefiniowanych odcinkach, a tolerancja ustawienia słupów jest jeszcze ostrzejsza, ponieważ wózek wahadłowy nie pokona uskoku między odcinkami szyn. Szlifowanie lub ponowne wylewanie warstwy wierzchniej posadzki po dostarczeniu konstrukcji stalowej to najdroższy pojedynczy środek naprawczy na budowie.
Wysokość w świetle, ochrona przeciwpożarowa i projektowanie sejsmiczne
Wysokość użytkowa to wysokość w świetle pomniejszona o odstęp od tryskaczy, konstrukcję dachu i nadjazd podnośnika, a nie wymiar kalenicy z rysunku. Tryskacze w regałach zmieniają geometrię korytarzy i szczelin pionowych (flue space), dlatego inżynieria przeciwpożarowa powinna być uwzględniona już na etapie layoutu. Kategoria sejsmiczna determinuje stężenia, zakotwienie stóp słupów i masę stali, a w strefach o wysokiej kategorii może zmienić ekonomikę całego projektu. Należy wcześnie potwierdzić obowiązującą normę projektowania regałów.
Temperatura, zasilanie i ograniczenia środowiskowe
Praca w mroźni do około minus dwudziestu pięciu stopni Celsjusza wymaga odpowiednich smarów, chemii akumulatorów, kontroli kondensacji i strategii ładowania. Należy potwierdzić zasilanie, zakres UPS oraz zasięg sieci wewnątrz siatki regałów.
Wygrodzenia, strefy dostępu i łatwość serwisu
Strefy dostępu z blokadami, udokumentowana ocena ryzyka i podesty serwisowe to dane wejściowe do projektu, a nie kwestie do rozważenia później. Lista kontrolna lokalizacji przed podpisaniem umowy:
- Pomiar płaskości, poziomości i nośności posadzki
- Potwierdzona wysokość w świetle i odstęp od tryskaczy
- Kategoria sejsmiczna i wymagania dotyczące zakotwienia
- Zasilanie, UPS i infrastruktura sieciowa
- Zakres temperatur i limity wilgotności
- Drogi dostępu serwisowego i lokalizacja części zamiennych
Ile kosztuje ASRS i jak zbudować uzasadnienie biznesowe
Co naprawdę wpływa na wysokość nakładów inwestycyjnych
Nakłady inwestycyjne dzielą się na trzy grupy: wyposażenie (stal regałowa, wózki wahadłowe, podnośniki, przenośniki i pomosty transferowe, sterowanie, integracja WCS i WMS, uruchomienie), prace budowlane oraz godziny inżynierskie, które spinają całość. W ramach wyposażenia sumę najbardziej zmieniają: liczba maszyn, liczba podnośników, docelowa przepustowość, która determinuje oba te parametry, oraz wysokość budynku. Wysokość zwiększa tonaż stali, drogę podnośnika i zapotrzebowanie na stężenia sejsmiczne. Przepustowość jest mnożnikiem wszystkiego: podwojenie wymaganej liczby cykli na godzinę nie oznacza zakupu nieco większej ilości sprzętu, lecz kolejnego korytarza maszyn i podnośników. Przed zatwierdzeniem budżetu warto zapoznać się ze szczegółowym zestawieniem tego, ile kosztuje system ASRS.
Koszty eksploatacji i utrzymania
Bieżące koszty są umiarkowane w porównaniu z nakładami inwestycyjnymi, ale rzadko modeluje się je prawidłowo. Należy uwzględnić w budżecie energię, umowę serwisową lub własnego technika, zapas krytycznych części zamiennych dobrany do akceptowalnego czasu przestoju oraz roczne wsparcie oprogramowania wraz z aktualizacjami wersji. Części zamienne należy traktować jak ubezpieczenie, a nie zapas magazynowy.
Uzasadnienie okresu zwrotu, które przetrwa weryfikację
Wiarygodny okres zwrotu opiera się na unikniętych roboczogodzinach, zaoszczędzonej lub odroczonej powierzchni bądź czynszu oraz ograniczeniu błędów kompletacji i uszkodzeń produktów – przy czym każdy z tych elementów musi być powiązany z audytowanymi wartościami bazowymi i metodą uznawaną przez dział finansów, taką jak zdyskontowane przepływy pieniężne. Uzasadnienia biznesowe prawie nigdy nie upadają z powodu ceny sprzętu. Upadają dlatego, że założenie dotyczące przepustowości było zbyt optymistyczne, więc modelowana oszczędność kosztów pracy nigdy się nie materializuje.
Wybór właściwego systemu i kiedy pozostać przy obsłudze ręcznej
Punktem wyjścia są dane o zamówieniach i SKU
Wybór przebiega od danych, przez typ systemu, do dostawcy – w tej kolejności. Należy pobrać dane z dwunastu miesięcy pozycji zamówień i wyodrębnić liczbę pozycji na zamówienie, liczbę aktywnych SKU, profil rotacji według rangi SKU, szczyt sezonowy w stosunku do średniej, jednostkę ładunkową na każdym etapie oraz horyzont wzrostu, którego można rzeczowo bronić. Profil z niewielką liczbą pozycji na zamówienie rozłożonych na tysiące wolno rotujących SKU prowadzi w zupełnie innym kierunku niż zwarty, szybko rotujący asortyment kompletowany w dużych koszykach. Dopiero po ustaleniu tego profilu należy tworzyć krótką listę dostawców, ponieważ wybór technologii ogranicza krąg oferentów.
Jak kontekst branżowy zmienia odpowiedź
W branży żywności i napojów dochodzą strefy temperaturowe, zasady higieny i rotacja według dat ważności. Farmacja wymaga identyfikowalności i segregacji zgodnie z zasadami Dobrej Praktyki Dystrybucyjnej. Logistyka kontraktowa potrzebuje rekonfiguracji między kontraktami, więc modułowość wygrywa ze szczytową gęstością składowania. E-commerce płaci za przepustowość kompletacji jednostkowej w szczycie. Motoryzacja płaci za dokładność sekwencjonowania dostaw na linię.
Kiedy konwencjonalne regały są lepszym wyborem
Zautomatyzowany system składowania i kompletacji to niewłaściwy zakup przy bardzo niskiej przepustowości, niestabilnych wymiarach ładunków, krótkich okresach najmu, w budynkach o wysokości w świetle poniżej około dziewięciu metrów lub tam, gdzie layout zmienia się co miesiąc. Przed podjęciem decyzji warto zapoznać się z naszą analizą regałów rzędowych w porównaniu ze składowaniem zautomatyzowanym.
Pytania, które warto zadać przed podpisaniem umowy
Należy zapytać o przepustowość w warunkach ograniczonej sprawności, czas dostawy części zamiennych, własność oprogramowania sterującego, kamienie milowe uruchomienia powiązane z płatnościami oraz o wskazanie referencyjnego obiektu, który można odwiedzić bez obecności przedstawicieli dostawcy.
Najczęściej zadawane pytania o ASRS
1. Co właściwie robi ASRS?
ASRS składuje ładunki w gęstej konstrukcji i na polecenie dostarcza je do stałego punktu, bez konieczności przemieszczania się operatora do lokalizacji. Oprogramowanie prowadzi ewidencję zapasów, a sprzęt wykonuje ruch. Wszystko inne – kompletacja, pakowanie, sortowanie – funkcjonuje wokół tej podstawowej funkcji, a nie w jej ramach.
2. Jakie są główne typy ASRS?
Systemy z układnicami paletowymi i wózkami wahadłowymi do palet dla pełnych palet, układnice miniload i systemy wózków wahadłowych do pojemników dla kartonów i pojemników, karuzele i automaty pionowe dla drobnych części oraz systemy kubiczne do obsługi pojemników przy wysokiej gęstości składowania. Pierwszym filtrem jest wielkość ładunku, a nie ambicje dotyczące przepustowości.
3. Ile trwa projekt ASRS od zamówienia do uruchomienia?
Czas realizacji wynosi od kilku miesięcy w przypadku pojedynczego automatu pionowego do znacznie ponad roku w przypadku magazynu wahadłowego w konstrukcji samonośnej (regały jako konstrukcja budynku). Na harmonogram większy wpływ niż produkcja urządzeń mają zamrożenie projektu, wytwarzanie konstrukcji stalowej, uzyskiwanie pozwoleń oraz integracja oprogramowania.
4. Czy ASRS można później rozbudować lub przenieść?
Systemy wahadłowe rozbudowuje się przez dodanie korytarzy, poziomów lub wózków, pod warunkiem że pierwotna architektura sterowania i obudowa budynku to przewidywały. Przeniesienie jest fizycznie możliwe, ale rzadko opłacalne, gdy konstrukcja samonośna i ochrona przeciwpożarowa są związane z lokalizacją.
Czy zautomatyzowane składowanie pasuje do Państwa budynku
Nie istnieje najlepszy zautomatyzowany system składowania i kompletacji – jest tylko taki, którego gęstość składowania i trwała przepustowość odpowiadają profilowi zamówień w budynku, którym faktycznie Państwo dysponują, z jego rzeczywistą wysokością w świetle, płaskością posadzki i odbiorami przeciwpożarowymi. Każdy z omówionych wyżej kompromisów sprowadza się do tego dopasowania.
Kolejność decyzji ma równie duże znaczenie jak sama odpowiedź. Najpierw dane: rotacja SKU, liczba pozycji na zamówienie, struktura kartonów i palet, wolumeny w godzinie szczytu zamiast średnich rocznych. Następnie typ systemu, wybrany na podstawie tych liczb i ograniczeń budynku. Na końcu dostawca – gdy wiadomo już, co się kupuje, i można porównywać oferty przy tym samym cyklu pracy.
Większość katalogów podaje wartości szczytowe dla idealnych układów. Jeśli potrzebują Państwo wartości, na której można oprzeć budżet, prosimy przesłać nam profil ładunków, głębokości kanałów i wymagania dla godziny szczytu oraz omówić je z jednym z naszych inżynierów.