


Automatyzacja to nie jedno rozwiązanie, lecz drabina wyborów
Jeśli poprosić pięciu dostawców o ofertę automatyzacji magazynu, otrzyma się pięć dokumentów, które łączy jedno słowo i nic poza nim. Jeden wycenia ręczne skanery kodów kreskowych i nowy moduł WMS. Drugi – 300 m przenośników. Trzeci – czterdzieści robotów AMR. Czwarty – system wózków wahadłowych wewnątrz siatki regałów, który obsługuje palety bez wjazdu wózka widłowego w jakąkolwiek alejkę. Wszyscy sprzedają różne rodzaje automatyzacji magazynu i formalnie wszyscy mówią prawdę. Właśnie dlatego kupujący na wczesnym etapie tracą miesiące na porównywanie ofert, których nie da się porównać.
Rozwiązaniem nie są kolejne spotkania z dostawcami, lecz taksonomia. Automatyzacja tworzy drabinę, a każdy jej szczebel można umiejscowić według dwóch wyników, które kierownik operacyjny jest w stanie faktycznie zmierzyć w obiekcie: przepustowości, wyrażonej w sztukach lub paletach na godzinę w wąskim gardle, oraz gęstości składowania, wyrażonej w liczbie miejsc paletowych lub miejsc na pojemniki na metr kwadratowy powierzchni zabudowy. Koszt, wymagania bezpieczeństwa, zależność od pracy ludzkiej i elastyczność wobec zmian zmieniają się przewidywalnie w miarę wspinania się po drabinie. Nic innego w tej kategorii nie jest przewidywalne – dlatego ogólne modele dojrzałości są bezużyteczne przy zatwierdzaniu nakładów inwestycyjnych.
Ten artykuł porządkuje rynek od najprostszych zmechanizowanych pomocy aż po w pełni zautomatyzowaną siatkę regałów, definiuje każdy szczebel przez jego wpływ na te dwie liczby i zawiera tabelę porównawczą, którą można przedstawić komitetowi finansowemu. Robi też coś, czego materiały dostawców rzadko robią: wskazuje warunki, w których automatyzacja wewnątrz regałów jest złą odpowiedzią, ponieważ HWArobotics traci mniej na szczerości w tej kwestii niż Państwo na odkryciu tego po instalacji. Warto zacząć od zlokalizowania własnego obiektu na tej drabinie.
Co jest automatyzacją i jakie są jej cztery poziomy
Automatyzacja magazynu obejmuje dwie odrębne rzeczy, które kupujący notorycznie mylą: automatyzację cyfrową, czyli oprogramowanie eliminujące ludzkie decyzje i papierologię, oraz automatyzację fizyczną, czyli urządzenia eliminujące ręczną obsługę materiałów. Obie ocenia się w czterech poziomach automatyzacji magazynu: podstawowym, zmechanizowanym, systemowym i zaawansowanym. Poziomy różnią się tym, co się przemieszcza, co podejmuje decyzje i ile pozostaje pracy ręcznej.
Automatyzacja cyfrowa a automatyzacja fizyczna
Automatyzacja cyfrowa to WMS, WCS, warstwa rejestracji kodów kreskowych lub RFID oraz dyscyplina w zakresie dokładności zapasów, dzięki której to wszystko jest wiarygodne. Zmienia to, kto podejmuje decyzje. Automatyzacja fizyczna to przenośniki, wózki wahadłowe, podnośniki i roboty. Zmienia to, kto dźwiga. Zakup drugiej bez pierwszej to najczęstszy i najkosztowniejszy błąd kolejności na tym rynku, dlatego warto precyzyjnie ustalić, czym właściwie jest automatyzacja magazynu, zanim określi się zakres urządzeń.
Co zmienia się na każdym poziomie
- Podstawowy: skanery, systemy drukowania i aplikacji etykiet, pick-to-light. Ludzie przemieszczają wszystko, a oprogramowanie jedynie rejestruje i kieruje.
- Zmechanizowany: przenośniki, sortery, owijarki palet. Urządzenia przemieszczają towar po stałych trasach, ale ludzie nadal załadowują, rozładowują i decydują.
- Systemowy: AS/RS, systemy wahadłowe, roboty AMR pod kontrolą WCS. To magazyn półautomatyczny, w którym składowanie i transport działają bez obsługi, a ludzie pozostają przy stanowiskach kompletacji i obsłudze wyjątków.
- Zaawansowany: w pełni zautomatyzowany magazyn. Zasada „towar do człowieka” w całym procesie, zautomatyzowane przepakowywanie i wysyłka, oprogramowanie harmonogramujące cały przepływ. Ludzie nadzorują i konserwują.
Czy można pominąć poziom?
Fizycznie tak. Operacyjnie nie. Poziomy się kumulują, ponieważ każdy wózek wahadłowy, podnośnik i układnica wykonuje polecenia generowane na wcześniejszych etapach. Niedokładne dane podstawowe, luźne zasady rozmieszczania towarów czy niewiarygodne stany magazynowe nie znikają wraz z przybyciem urządzeń – ujawniają się jako zablokowane alejki i przepustowość wyraźnie poniżej specyfikacji.
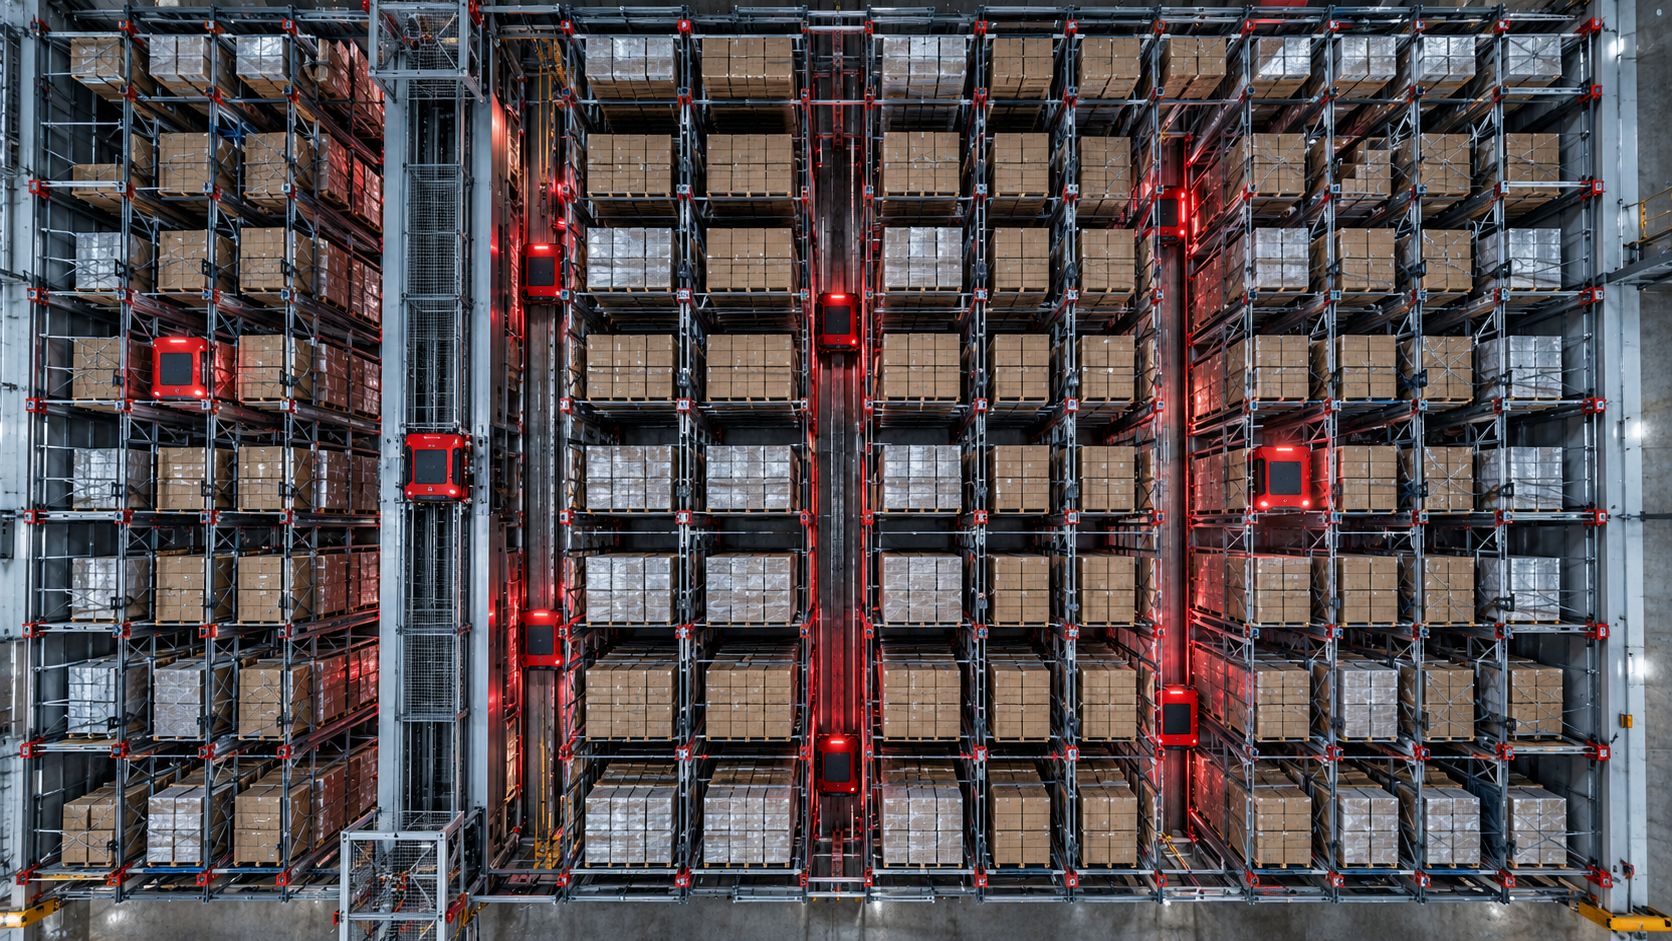
Główne rodzaje automatyzacji magazynu według tego, co przemieszczają
Kategorie dostawców układane są według marek. Kupujący powinni układać je według ładunku. Liczy się to, co maszyna obsługuje, gdzie fizycznie się znajduje i jakie ograniczenie usuwa. Przy takim podziale rynku porównanie szybko staje się rzetelne.
Urządzenia transportowe i sortujące
- Przenośniki i sortery: kartony i pojemniki na stałych trasach, zwykle na poziomie posadzki lub na antresoli. Ograniczają ręczne przemieszczanie i pracę przy konsolidacji. Należy porównywać przepustowość w sztukach na godzinę, minimalne wymiary artykułów i dokładność kierowania.
- AGV i AMR: palety, wózki i pojemniki przewożone z punktu do punktu po posadzce. Ograniczają pracę wózków widłowych i chodzenie, ale nie zwiększają gęstości składowania. Należy porównywać udźwig w kg, metodę nawigacji i tolerancję pozycjonowania w mm w punkcie odkładczym.
Urządzenia do składowania i pobierania
- Windy pionowe (VLM) i karuzele: drobne części dostarczane na stałe stanowisko operatora. Zmniejszają zajmowaną powierzchnię dla wolno rotujących SKU. Należy porównywać udźwig tacy, czas cyklu i ergonomię miejsca kompletacji.
- AS/RS z układnicami: jednostki ładunkowe na wysokości, jedna układnica na alejkę. Eliminują niewykorzystaną wysokość w wysokich budynkach. Należy porównywać wysokość podnoszenia, liczbę alejek i wydajność cykli podwójnych.
- Systemy wahadłowe w regale: wózki wahadłowe do palet, wózki wahadłowe do pojemników i podnośniki pracujące wewnątrz samej siatki regałów. Znoszą jednocześnie ograniczenia liczby alejek i przepustowości, dlatego zautomatyzowane systemy składowania i kompletacji tego typu dominują w projektach z głębokimi kanałami składowania. Należy porównywać głębokość kanału w metrach, udźwig w kg i liczbę cykli podnośnika na godzinę.
Robotyka kompletacji i manipulacji
- Wsparcie kompletacji: pick-to-light, kompletacja głosowa i skanowanie RF. Poprawiają dokładność i zmniejszają obciążenie szkoleniami bez zmiany przepływu materiałów.
- Ramiona robotyczne: paletyzacja, depaletyzacja i kompletacja jednostkowa. Eliminują powtarzalne podnoszenie. Należy porównywać zasięg, zakres chwytaka i liczbę pobrań na godzinę dla danego profilu SKU.
Warstwa oprogramowania, której nikt nie wpisuje na listę urządzeń
Listy urządzeń wyceniają stal, silniki i sterowanie. Rzadko wyceniają logikę decydującą o tym, co przemieści się jako następne – a to właśnie tam faktycznie wygrywa się lub przegrywa przepustowość.
Która warstwa odpowiada za którą decyzję
WMS odpowiada za stan zapasów i dane zamówień: co jest na stanie, gdzie się znajduje i czego zażądał klient. WES odpowiada za sekwencjonowanie i zwalnianie pracy – decyduje, które zamówienia wchodzą do systemu, w której fali i z jakim priorytetem. WCS odpowiada za sterowanie urządzeniami w czasie rzeczywistym, komunikując się z wózkami wahadłowymi, podnośnikami i przenośnikami w ciągu milisekund. Granice mają znaczenie, a nasze zestawienie systemu sterowania magazynem na tle WMS i WES pokazuje, gdzie powinna zapadać każda decyzja.
Dlaczego cele wydajności przegrywa się w oprogramowaniu, a nie w stali
Niedopasowane warstwy to najczęstszy powód, dla którego zainstalowany system nigdy nie osiąga deklarowanej wydajności. WMS zwalniający pracę w kolejności lokalizacji składowania, bez wygładzania przez WES, powoduje rywalizację o podnośniki, której nie zniesie żaden sprzęt. W systemach wewnątrz regałów decydujący jest WCS: osiągalną liczbę cykli na godzinę wyznaczają sekwencjonowanie podnośników, przydział wózków wahadłowych i logika buforów, a nie karta katalogowa.
O co pytać dostawcę w sprawie logiki sterowania
Warto zapytać, kto odpowiada za alokację, czy sekwencjonowanie jest konfigurowalne, jak WCS radzi sobie z zablokowanym buforem i które standardy integracji mają zastosowanie.
Rodzaje automatyzacji magazynu – porównanie gęstości, przepustowości i elastyczności
Tę tabelę należy czytać kolumnami, a nie wierszami. Żadna technologia nie wygrywa we wszystkich trzech wymiarach, dlatego rodzaje automatyzacji magazynu warto porównywać pod kątem ograniczenia, które faktycznie dotyczy Państwa obiektu: kubatury, tempa zamówień lub prawdopodobieństwa zmiany profilu SKU.
| Kategoria | Typowy ładunek | Wpływ na gęstość | Profil przepustowości | Elastyczność układu | Najlepsze zastosowanie |
|---|---|---|---|---|---|
| Przenośniki i sortery | Kartony, pojemniki, worki foliowe | Neutralny do negatywnego (zajmuje posadzkę) | Wysoka i stabilna, stałe trasy | Niska po instalacji | Stabilne, wysokowolumenowe przepływy |
| Floty AGV/AMR | Pojemniki, kartony, palety | Neutralny; alejki pozostają dostępne dla pieszych | Skaluje się z wielkością floty | Wysoka | Istniejące obiekty, niepewne wolumeny |
| VLM i karuzele | Drobne części, tace | Wysoki na małej powierzchni | Umiarkowana na urządzenie | Umiarkowana | Wolno rotujące drobne części |
| AS/RS z układnicami | Palety, pojemniki | Wysoki, jedna układnica na alejkę | Stała na alejkę | Niska | Głębokie składowanie buforowe |
| Systemy wózków wahadłowych do palet | Palety | Bardzo wysoki, kanały wielogłębokościowe | Niezależna od liczby alejek | Umiarkowana, modułowa | Wysoka przepustowość palet przy dużej gęstości |
| Systemy wózków wahadłowych do pojemników | Pojemniki, kartony | Bardzo wysoki, wielopoziomowa siatka | Wysoka, równoległa na wielu poziomach | Umiarkowana, modułowa | Kompletacja w modelu „towar do człowieka” |
Warto zwrócić uwagę na prawidłowość: gęstość i przepustowość kolidują ze sobą tylko wtedy, gdy jedna maszyna obsługuje jedną alejkę. Architektury wahadłowe zrywają to powiązanie, zwielokrotniając liczbę pojazdów wewnątrz regału – dlatego wypadają dobrze w obu kolumnach, podczas gdy systemy o stałych trasach wymieniają jedno na drugie.
Systemy wewnątrz regałów a roboty jeżdżące po posadzce: gdzie naprawdę różnią się gęstość i przepustowość
Obie architektury przemieszczają te same palety i pojemniki. Różnią się tym, gdzie pracuje maszyna, i ten jeden fakt konstrukcyjny popycha wykorzystanie kubatury i utrzymywaną liczbę cykli na godzinę w przeciwnych kierunkach.
Szerokość alejki to ukryty koszt gęstości
Flota jeżdżąca po posadzce wymaga przejezdnych alejek, przestrzeni do zawracania na końcach ciągów oraz miejsca na ładowanie lub parkowanie gdzieś na powierzchni zabudowy. Każdy z tych elementów to kubatura bez funkcji składowania, za którą płaci się czynsz i chłodzenie. Regały jednogłębokościowe obsługiwane przez roboty AMR lub AGV osiągają więc przewidywalny pułap stosunku powierzchni składowania do powierzchni posadzki. Systemy wózków wahadłowych do palet w regale usuwają alejkę z równania, składując towar w kanałach wielogłębokościowych i wysyłając wózek wahadłowy do kanału zamiast pojazdu wzdłuż korytarza. Odzyskana kubatura to ta, którą wcześniej zajmowała alejka.
Jak skaluje się przepustowość w każdej architekturze
Floty posadzkowe skaluje się, dodając pojazdy, które z czasem zatłaczają te same alejki i skrzyżowania, więc każdy kolejny robot daje mniej. Systemy wewnątrz regałów rozdzielają ruchy poziome i pionowe: wózki wahadłowe odpowiadają za jazdę w kanałach, podnośniki za zmianę wysokości, a wydajność rośnie przez dodawanie wózków na poziomach lub podnośników przy czole regału. Przepustowość rośnie bez zajmowania dodatkowej posadzki.
Zachowanie w chłodniach i magazynach wysokiego składowania
W temperaturach ujemnych wydajność akumulatorów, kondensacja i niezawodność czujników mocno dają się we znaki flotom posadzkowym. Sprzęt w regałach porusza się po szynach przy mniejszej liczbie zmiennych zewnętrznych, a w magazynach wysokiego składowania sięga poziomów, których żaden wózek czołowy nie jest w stanie bezpiecznie obsłużyć.
Kiedy przenośniki, roboty mobilne lub zwykłe regały rzędowe są lepszym wyborem
Automatyzacja w regale nagradza głębokość, powtarzalność i wolumen. Operacje, którym brakuje wszystkich trzech, zapłacą za możliwości, z których nigdy nie skorzystają. Dostawca, który nie potrafi wskazać warunków, w jakich jego własna technologia przegrywa, nie zasługuje na zaufanie przy wniosku inwestycyjnym.
Niski wolumen, duża różnorodność SKU
Dziesiątki tysięcy SKU po kilka sztuk każdy dają płytkie, rozdrobnione zapasy. Głębokie kanały składowania zwracają się tylko przy jednorodnej głębokości. Regały rzędowe z wózkiem kompletacyjnym albo stanowisko „towar do człowieka” obsługujące jedynie szybko rotującą część asortymentu zwykle wypadną lepiej niż pełny system pod względem kosztu na linię zamówienia. Zmienne wymiary kartonów pogarszają sytuację, ponieważ stałe profile ładunków i normy wymiarów palet zakładają powtarzalny obrys.
Krótki najem i niepewny wzrost
Przy umowie najmu krótszej niż trzy lata lub w budynku, który prawdopodobnie zostanie opuszczony, wygrywają roboty mobilne, ponieważ przenoszą się razem z firmą i skalują się przyrostowo, a nie w ramach jednorazowej inwestycji CAPEX. Wysokość w świetle poniżej ok. 8 m również eliminuje przewagę pionową, na której opiera się ekonomika rozwiązań w regale.
Stały przepływ z punktu do punktu
Tam, gdzie produkt przemieszcza się między dwoma stałymi punktami przy stabilnym wolumenie, przenośnik pozostaje tańszy, prostszy i łatwiejszy w utrzymaniu. Nie należy automatyzować składowania, by rozwiązać problem transportowy.
Ile kosztuje każdy poziom, co daje i który proces zautomatyzować najpierw
W miarę wspinania się po poziomach nakłady inwestycyjne rosną szybciej niż oszczędności na zatrudnieniu. Obsługę zmechanizowaną kupuje się na metry. Systemy wahadłowe i podnośniki kupuje się na alejkę, na poziom i na docelową przepustowość, więc wycena skaluje się z godziną szczytu, a nie z powierzchnią zabudowy. Właściwe pytanie nie brzmi, ile kosztuje system, lecz co daje każdy kolejny poziom w kartonach na godzinę i miejscach paletowych na metr kwadratowy.
Czynniki kosztowe, które kupujący niedoszacowują
Urządzenia są często przewidywalną częścią. Prace budowlane, tolerancje płaskości posadzki, stężenia sejsmiczne, tryskacze w regałach zgodnie z właściwymi normami NFPA dotyczącymi składowania, rozdział zasilania, integracja z istniejącym systemem nadrzędnym oraz okno uruchomienia – wszystko to wykracza poza cenę maszyny. Szczególnej uwagi wymaga czas uruchomienia, ponieważ tygodnie pracy obiektu przy niepełnej wydajności to realny koszt, który rzadko pojawia się w modelu.
Kompromisy akceptowane na wyższych poziomach
Wyższe poziomy wymieniają elastyczność na wydajność. Stała infrastruktura zakłada stabilny profil SKU i zakres wymiarów kartonów. Podnośniki i punkty przekazania koncentrują ryzyko, więc redundancja staje się decyzją projektową, a nie opcją. Potrzebne są też kompetencje utrzymania ruchu na miejscu, a nie umowa serwisowa z dwudniowym czasem reakcji.
Który proces zautomatyzować najpierw
Należy automatyzować największy powtarzalny wolumen o najsilniejszej zależności od pracy ręcznej: zwykle odkładanie na miejsca składowania, buforowanie i sekwencjonowanie lub uzupełnianie miejsc kompletacji. Najpierw warto sprawdzić warstwę danych, a dopiero potem dodawać stal, a do budowy uzasadnienia biznesowego automatyzacji podchodzić na podstawie zmierzonych wolumenów.
Najczęstsze pytania o rodzaje automatyzacji magazynu
1. Czym różni się magazyn półautomatyczny od w pełni zautomatyzowanego?
Magazyn półautomatyczny utrzymuje ludzi w pętli przemieszczania, a urządzenia wspierają kompletację lub transport. W pełni zautomatyzowany magazyn całkowicie usuwa operatorów z cyklu składowania i pobierania, więc oprogramowanie decyduje o każdym ruchu, a wyjątki obsługuje się przez interwencję, a nie rutynową pracę.
2. Czy AS/RS to to samo co automatyzacja magazynu?
Nie. Zautomatyzowany system składowania to jedna z kategorii automatyzacji magazynu, obejmująca konkretnie składowanie i pobieranie. Przenośniki, sortowanie, paletyzacja, etykietowanie w systemie drukowania i aplikacji oraz roboty mobilne to również automatyzacja, a większość obiektów łączy kilka kategorii zamiast jednej.
3. Który rodzaj automatyzacji zapewnia największą gęstość składowania?
Systemy wewnątrz regałów, ponieważ urządzenie manipulacyjne porusza się w siatce regałów i nie potrzebuje alejek dla pojazdu ani operatora. Wielogłębokościowe składowanie z wózkami wahadłowymi obsługiwane przez podnośniki zamienia przestrzeń alejek na miejsca paletowe lub miejsca na pojemniki, czemu urządzenia posadzkowe nie są w stanie dorównać.
4. Czy przed zakupem urządzeń automatyki potrzebny jest WMS?
Przed zakupem potrzebne są dokładne dane o zapasach i zdefiniowane procesy, co zwykle oznacza działający WMS. Automatyzacja oparta na niewiarygodnych stanach magazynowych jedynie szybciej przenosi błędy. Najpierw należy potwierdzić, że warstwa danych jest solidna, a następnie dobrać do niej urządzenia.
Wybór poziomu dopasowanego do wolumenu, a nie do rynkowego szumu
Przedstawiona taksonomia porządkuje automatyzację na dwa sposoby: według poziomu, od obsługi zmechanizowanej po pracę w pełni bezobsługową („lights-out”), oraz według tego, co urządzenia faktycznie przemieszczają – palety, pojemniki, kartony czy pojedyncze sztuki. Te dwie osie wystarczą, by umiejscowić niemal każdy system, jaki pokaże dostawca, i ujawniają, że większość ofert nie konkuruje w tym samym wymiarze. Pętla przenośnikowa, flota robotów mobilnych i system wahadłowy w regale rozwiązują różne problemy, a warstwa oprogramowania przesądza o tym, czy którykolwiek z nich działa zgodnie ze specyfikacją, gdy zderzy się z rzeczywistymi profilami zamówień.
Reguła decyzyjna nie zmienia się wraz z cyklem technologicznym. Poziom automatyzacji należy dopasować do trzech czynników: stabilności wolumenu, dotkliwości ograniczenia kubatury oraz przepustowości wymaganej w szczycie, a nie w przeciętny dzień. Jeśli wolumen waha się nieprzewidywalnie, a budynek ma rezerwę na rozbudowę, niższy poziom z większą elastycznością pracy ludzkiej jest zwykle lepszą odpowiedzią finansową. Jeśli ogranicza Państwa kubatura, prędkość rotacji SKU jest stabilna, a wymagana przepustowość przekracza możliwości operacji ręcznych, właśnie tam gęste systemy w regale zarabiają na swój koszt. Pułap wyznaczają stabilność i ograniczenia, a nie ambicje.
Uczciwy wniosek bywa skromniejszy, niż dostawca chciałby sprzedać. Wiele operacji więcej zyska na uporządkowaniu rozmieszczenia towarów, dyscypliny uzupełnień i dokładności zapasów przed jakimkolwiek zakupem, a wiele innych potrzebuje automatyzacji jednego procesu, a nie przebudowy całego obiektu. Automatyzacja wzmacnia każdą logikę procesu, którą otrzyma – także złą. Prawidłowe zwymiarowanie systemu jest tańsze niż odkrycie luki w drugim roku eksploatacji.
Jeśli mają Państwo cele przepustowości, wolumeny palet lub pojemników i powierzchnię budynku, w której trzeba się zmieścić, prosimy przesłać te dane do zespołu inżynierów HWArobotics – przeprowadzimy na ich podstawie analizę wymiarowania. Otrzymają Państwo ocenę, który poziom jest odpowiedni, łącznie z argumentami za pozostaniem poniżej niego.